鼓式刹车片热压成型机|倒立式
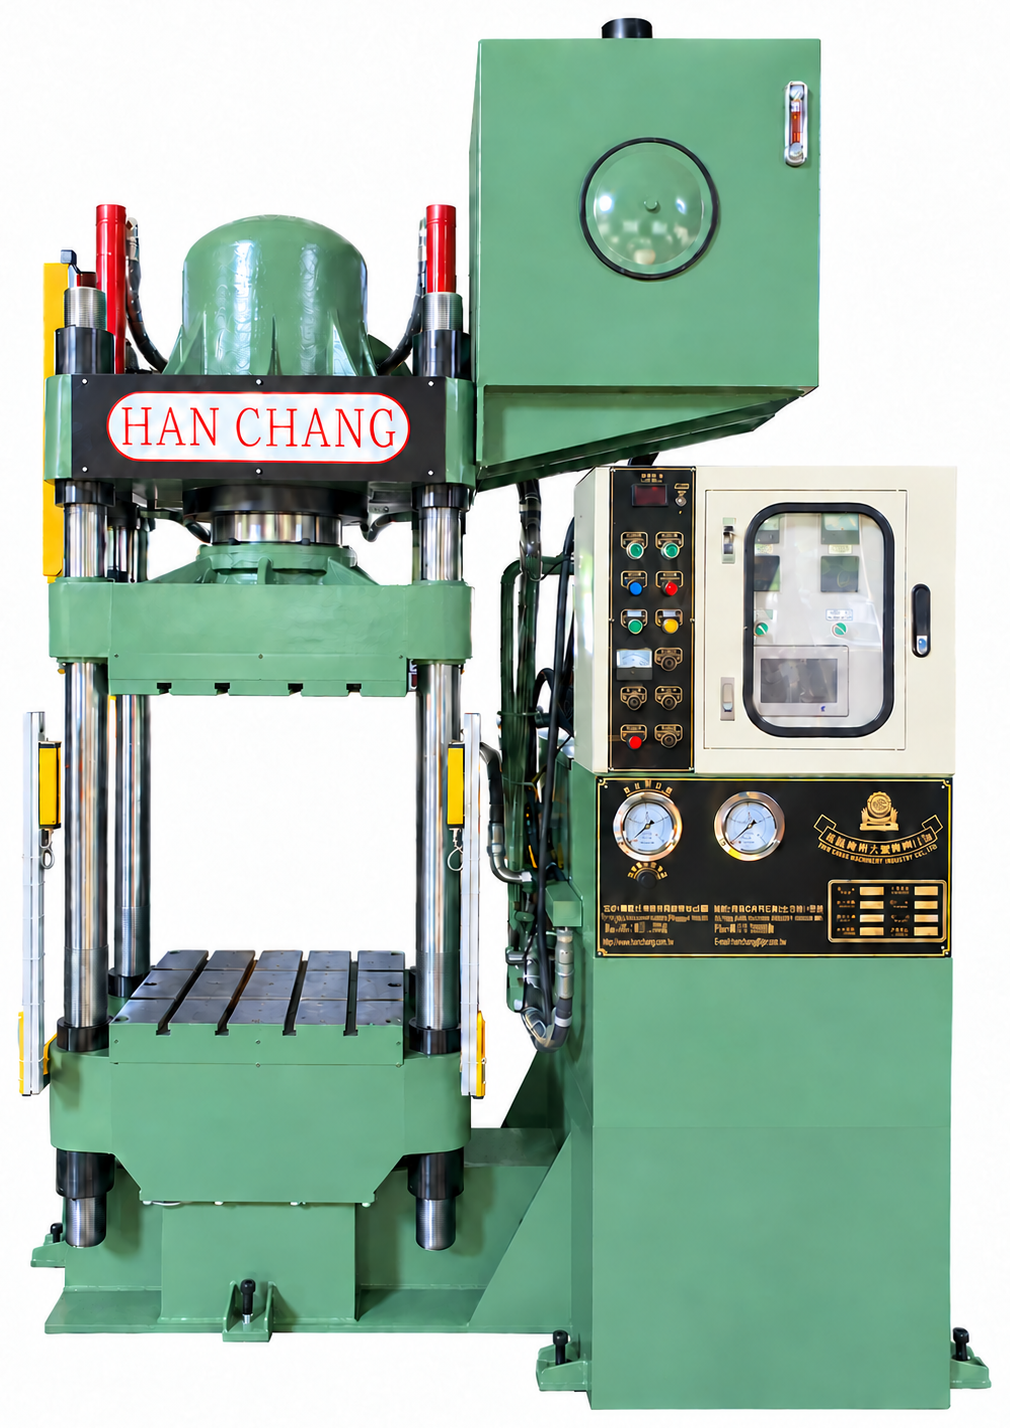
汉菖鼓式刹车片热压成型机|倒立式,用于将酚醛树脂结合摩擦材料热压固化成鼓式制动衬片。设备采用固定下加热板与上方液压压制,客户可在后方自行加装自动称重与上料配套,将粉料定量准备与送料衔接,为需要改善人工备料、搬料和重复投料的工厂提供清楚的升级方向。
设备优势
固定工作区便于把后方送料与前方取件、清模分开安排,通过装料、热压固化和模具整理的持续循环,兼顾质量稳定与生产效率。汉菖提供热压主机;自动称重与上料设备由客户自行加装,并非汉菖供应。
定量备料与上料衔接,减轻员工劳动强度
鼓式制动衬片生产需要反复称料和装料,长时间搬送原料会增加员工体力消耗。在主机后方配置自动称重与上料,可为每批装料提供较一致的定量准备,并分担重复搬送与投料工作。自动化投入同时对应备料一致性与员工体力负担,让改善更贴近现场需求。
前后工序分开安排,减少动线交叉
固定下加热板为模具和送料位置提供明确基准。供料设备可从后方接入,前方留作取件、清模和成品承接区域,便于将原料流向与成品转运分开布置。对希望改善现有工位的工厂,这比单看主机占地更有实际意义。
液压与加热配合,支持稳定的衬片质量
上方液压压制与热板供热共同完成摩擦材料的模内成型和固化。根据酚醛树脂结合体系、衬片厚度及模具传热匹配温度、压力和保压时间,使每批产品具备一致的热压工艺依据,支持质量稳定的鼓式衬片生产。
供料接得上,生产循环更顺畅
连续批次生产需要装料、固化、取件与清模相互配合。后方自动上料配套改善原料进入工作区的方式,减少对人工往返搬料的依赖;现场围绕固定工位安排后续操作,有助于提高作业效率,让各批次顺畅接续。
让主机选型贴近客户的供料方式
按现有鼓式衬片、模具及操作方式选择热压主机,再把客户自备上料设备的空间和送料位置纳入工位规划。清楚区分主机与客户自备设备,便于安排设备采购和现场布置,让投入对应真正需要改善的工序。
鼓式制动衬片成型工艺
准备衬片模具与摩擦材料
按鼓式制动衬片的弧度、长度和厚度准备对应模具,使用适合热压的酚醛树脂结合摩擦材料。采用客户自行加装的自动称重与上料时,先称取粉料,再衔接装料;固定下加热板作为模具工作区基准。
材料入模,进行液压热压
摩擦材料送入模具后,热板供热,上方液压机构施压。配置后方自动上料机时,将送料动作与主机压制衔接,使材料供应围绕同一工作区进行。
保压固化形成衬片
按照材料与模具所需的温度、压力和保压条件完成固化,形成鼓式制动用摩擦衬片。树脂体系、制品厚度和模具传热共同影响固化时间。
取出制品,整理模具再装料
热压完成后开模,按模具脱模方式取出衬片并整理模具。现场人员衔接取件、清模与备料,接续下一次装料和热压循环。
鼓式刹车片成型|自动粉料称重与上料
观看鼓式摩擦衬片热压主机与客户自行加装的自动粉料称重、上料设备配合作业。后方供料可减轻重复搬料投料的体力负担,使生产循环衔接更顺畅。视频中的称重和上料设备并非汉菖供应。
材料与生产应用
鼓式制动用弧形衬片
面向鼓式刹车片的摩擦衬片制造,通过相应模具形成弧形、长度及厚度。液压热压使材料在模内成型并固化,适合将这一工序作为批次生产核心的摩擦材料工厂。
酚醛树脂结合摩擦材料模压
适合热压加工的酚醛树脂结合摩擦材料,在加热和加压条件下形成衬片。配方、装料量、厚度与模具传热相互配合,让鼓式制动衬片的成型条件有清楚依据,便于保持日常生产质量稳定。
人工上料工位的配套升级
当搬料投料占用较多体力,或供料与取件集中在同一侧时,可考虑采用固定热压工位和后方上料布局。先改善最重复的材料搬送,再协调前方取件清模,有利于逐步优化人力安排和生产效率。
100–800吨参数与选型
下方提供100–800吨共九款技术参数,便于比较压制力与模具空间。根据摩擦材料、制品总投影面积和模腔数选择压制力,再比较工作台面、行程与最大开口;各款HCBR型号及完整参数见下表。自动称重与上料设备由客户自行加装。
机械 HCBR-100
| 总压力 (Ton) | 100 |
|---|---|
| 盘面尺寸 (m/m) | 540×605 |
| 油压缸直径 (m/m) | 265 |
| 最大行程 (m/m) | 460 |
| 盘面最大开口 (m/m) | 690 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 5 |
| 电热容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 1940x1200x2370 |
| 机械重量 (kg) | 3700 |
机械 HCBR-150
| 总压力 (Ton) | 150 |
|---|---|
| 盘面尺寸 (m/m) | 660×620 |
| 油压缸直径 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 盘面最大开口 (m/m) | 700 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 7.5 |
| 电热容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 2030x1350x2370 |
| 机械重量 (kg) | 4000 |
机械HCBR-200
| 总压力 (Ton) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 660×620
720×720 |
| 油压缸直径 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盘面最大开口 (m/m) | 820 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 10 |
| 电热容量 (Kw) | 15.2 |
| 油槽容量 (gallon) | 120 |
| 机械尺寸 (m/m) | 2300x1350x2670 |
| 机械重量 (kg) | 4500
6000 |
机械 HCBR-250
| 总压力 (Ton) | 250 |
|---|---|
| 盘面尺寸 (m/m) | 720×720 |
| 油压缸直径 (m/m) | 400 |
| 最大行程 (m/m) | 520 |
| 盘面最大开口 (m/m) | 810 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 10 |
| 电热容量 (Kw) | 18.8 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 2410x1350x2780 |
| 机械重量 (kg) | 6800 |
机械 HCBR-300
| 总压力 (Ton) | 300 |
|---|---|
| 盘面尺寸 (m/m) | 630×630
720×720 900×860 |
| 油压缸直径 (m/m) | 450 |
| 最大行程 (m/m) | 560 |
| 盘面最大开口 (m/m) | 810 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 20 |
| 油槽容量 (gallon) | 200 |
| 机械尺寸 (m/m) | 2480x1490x2945 |
| 机械重量 (kg) | 6500
7500 9500 |
机械 HCBR-400
| 总压力(Ton) | 400 |
|---|---|
| 盘面尺寸 (m/m) | 630×630 |
| 油压缸直径 (m/m) | 500 |
| 最大行程 (m/m) | 560 |
| 盘面最大开口 (m/m) | 950 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 27 |
| 油槽容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2580x1500x3800 |
| 机械重量 (kg) | 6800
8000 10000 |
机型 HCBR-500
| 总压力 (Ton) | 500 |
|---|---|
| 盘面尺寸 (m/m) | 800×800
900×900 |
| 油压缸直径 (m/m) | 560 |
| 最大行程 (m/m) | 580 |
| 盘面最大开口 (m/m) | 1000 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 30 |
| 油槽容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2810x1705x3135 |
| 机械重量 (kg) | 10000
13500 |
机型 HCBR-600
| 总压力 (Ton) | 600 |
|---|---|
| 盘面尺寸 (m/m) | 1000×1000 |
| 油压缸直径 (m/m) | 620 |
| 最大行程 (m/m) | 610 |
| 盘面最大开口 (m/m) | 1020 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 20 |
| 电热容量 (Kw) | 30 |
| 油槽容量 (gallon) | 300 |
| 机械尺寸 (m/m) | 3000x1750x4100 |
| 机械重量 (kg) | 14000
16500 |
机型 HCBR-800
| 总压力 (Ton) | 800 |
|---|---|
| 盘面尺寸 (m/m) | 1800×1400 |
| 油压缸直径 (m/m) | 700 |
| 最大行程 (m/m) | 700 |
| 盘面最大开口 (m/m) | 1060 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 30 |
| 电热容量 (Kw) | 40 |
| 油槽容量 (gallon) | 355 |
| 机械尺寸 (m/m) | 3220x1850x4350 |
| 机械重量 (kg) | 26000 |
模具安装方式、模高、脱模空间,以及后方送料、前方取件清模和防护布置,都会影响主机配置。客户自行加装称重与上料设备时,应把其空间和操作需求纳入规划。汉菖报价按议定的热压主机范围提供,不包含客户自备称重和上料设备。
上料配套与产线配置
从鼓式衬片图片、图纸或大致尺寸即可开始沟通。汉菖结合摩擦材料、模腔数和计划产量,讨论液压吨位、工作台面、行程与开口,无需您事先确定完整设备参数。
如已有或计划自行加装上料设备,可提供设备图纸、当前投料方式与主机前后空间照片。汉菖据此讨论热压主机规格及作业空间;称重和上料设备由客户自行安排,不在汉菖供货范围内。
采购常见问题
倒立式鼓式刹车片热压成型机用于什么产品?
这台设备用于鼓式制动衬片的热压成型,以适合热压的酚醛树脂结合摩擦材料为原料,在模具内加热、加压并固化。弧形衬片的外形、长度与厚度由产品模具形成,设备面向摩擦衬片制造工序。
自动称重与上料能改善哪些工作?
客户在后方自行加装自动粉料称重与上料,可将定量备料和材料送入衔接,为装料量提供较一致的准备依据,并减少员工反复搬料投料的劳动强度。固定下加热板为送料提供明确的工作区基准,前方可安排取件和清模,使原料供应与制品转运更容易分开布置。
固定下加热板与上方液压压制有什么特点?
下加热板在压制过程中保持固定,上方液压机构对模内材料施压。固定的模具工作区便于安排模具安装、送料位置和工件承接,也适合从后方衔接自动上料配套。
热压时哪些因素影响鼓式衬片的质量稳定?
材料配方、装料量、模具状态,以及热压温度、压力和保压时间,共同影响衬片成型。酚醛树脂结合摩擦材料需要合适的加热与加压条件完成固化,再配合一致的备料和清模安排,建立稳定的批次工艺。
怎样安排持续循环生产?
鼓式衬片生产按装料、热压固化、开模取件和清模顺序反复循环。后方上料配套衔接原料供应,现场人员安排取件、模具整理和备料,让各批次顺畅接续。班次产量取决于模腔数、固化时间以及上下料节奏。
热压成型与制动蹄粘接、铆接分别做什么?
热压成型是把摩擦材料压制并固化成鼓式衬片;制动蹄粘接或铆接,是将衬片固定在蹄体上,属于组装工序。采购时若要解决摩擦材料成型,应选择衬片热压设备;需要完成制动蹄组装,则另外配置相应粘接或铆接设备。
自动称重与上料设备由汉菖提供吗?
不是。汉菖提供鼓式刹车片热压成型主机,视频中的自动称重和上料设备由客户自行加装。可提供自备设备图纸与车间空间资料,讨论热压主机的选型和操作安排;不表示汉菖供应上料设备,也不承诺所有第三方设备均可直接连接。
如何选择设备型号并向厂家询价?
欢迎先提供鼓式衬片图片、尺寸和计划产量,已有模具时可附外形尺寸、模高及模腔数。汉菖根据材料成型要求和总投影面积讨论压制力,再匹配工作台面、开口和行程。HCBR用于规格选型与报价识别,后方自动上料需求可同时纳入配置。
为鼓式衬片生产,选好热压主机
把鼓式衬片图片、现有模具资料或人工投料方式发给汉菖,讨论合适的倒立式热压主机与设备报价。如已有自备上料设备,也可附相关图纸,让主机选型贴近车间生产需求。