刹车片成型机|双层移模型
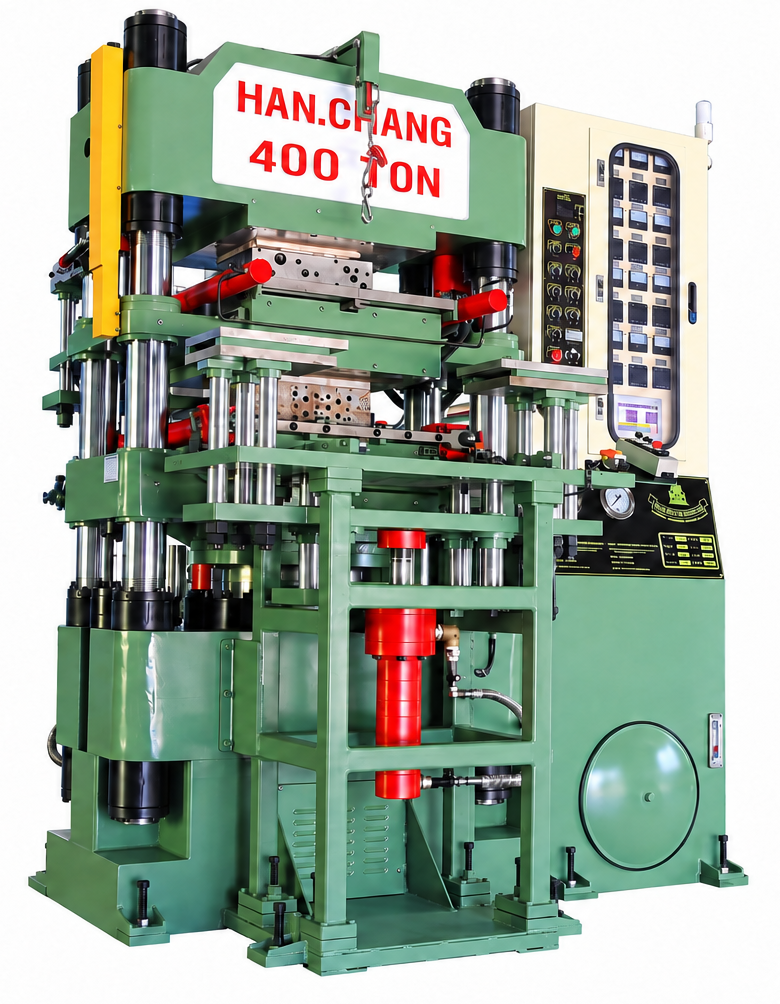
汉菖刹车片成型机|双层移模型,面向盘式刹车片制造,采用上下两层模具配置,可一次放置两套模具进行热压生产。成型后移出制品,方便员工取件、清理模具并准备下一轮生产。对于需要双模布局、重视取件与清模效率的刹车片厂家,这款液压热压设备值得优先了解。
设备优势
上下双层,容纳两套模具
两套模具分别布置在上下生产层,让双模生产需求落实到同一台成型设备。结合模具外形、高度和型腔数量选型,设备配置更容易对应盘式刹车片的实际生产任务。
移出制品,取件清模更方便
完成热压后,制品可移到便于操作的位置,员工取出刹车片、清理模具更顺手。把每轮生产都需要的取件与清模衔接好,有助提升操作效率,让热压工位更顺畅地进入下一轮生产。
加热与液压成型配合,支持质量稳定
模内加热、液压加压与保压固化相互配合,将摩擦材料压制成所需外形。适合热压的酚醛树脂结合摩擦料,按配方匹配温度、成型压力和固化时间,为盘式刹车片的稳定批次成型提供支持。
双模配置与取件清模
准备摩擦料与两套模具
按产品配方准备摩擦料,依照模具设计装料,将两套模具布置在上下生产层。带钢背的盘式刹车片,按产品工艺安排钢背定位及粘接体系配合。
热压成型与保压固化
摩擦料在模具内受热、受压并保压固化,形成所需的刹车片外形。温度、成型载荷与固化时间结合配方、制品厚度和模具传热条件安排。
移出制品,人工取件清模
完成成型后移出制品,由员工取出刹车片并清理模具。整理模具和作业位置,再进行下一轮装料与热压生产。
盘式刹车片生产应用
盘式刹车片批量热压
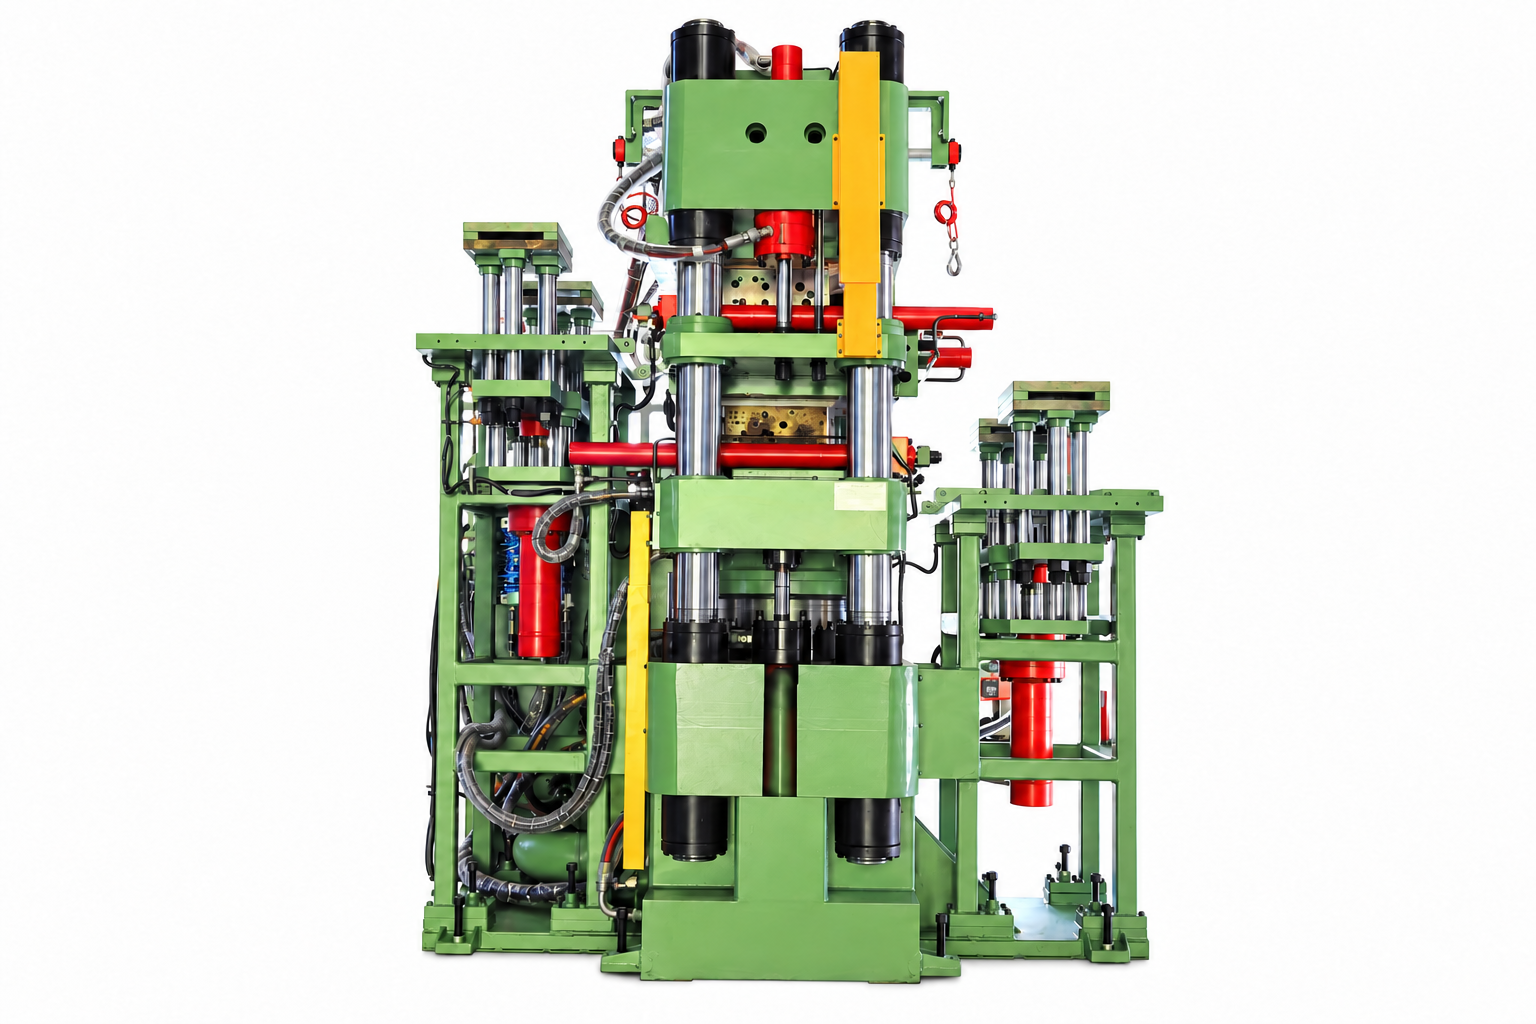
用于盘式制动系统摩擦片的热压成型,由模具形成摩擦块的外形与厚度。带钢背产品结合模具和粘接工艺安排摩擦料与钢背配合;上下双层承接两套模具,移模结构方便成型后的人工取件与清模。
陶瓷、半金属与无石棉摩擦配方
陶瓷、半金属和无石棉盘式刹车片,可从适合热压固化的酚醛树脂结合摩擦配方开展工艺讨论。树脂把纤维、填料及摩擦调节成分结合成型,设备加热与成型载荷则围绕实际配方和模具匹配,让材料要求与热压工序衔接。
参数与机型选择
以下列出各机型吨位、工作台面、开口、行程及电热板加热功率,便于对照双层模具和工厂设备需求。电热功率按各机型对应的“数值 × 2”列示。
机械 HCBR-100
| 总压力 (Ton) | 100 |
|---|---|
| 盘面尺寸 (m/m) | 540×605 |
| 油压缸直径 (m/m) | 265 |
| 最大行程 (m/m) | 460 |
| 盘面最大开口 (m/m) | 690 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 5 |
| 电热容量 (Kw) | 10.6 × 2 |
| 油槽容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 1940x1200x2370 |
| 机械重量 (kg) | 3700 |
机械 HCBR-150
| 总压力 (Ton) | 150 |
|---|---|
| 盘面尺寸 (m/m) | 660×620 |
| 油压缸直径 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 盘面最大开口 (m/m) | 700 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 7.5 |
| 电热容量 (Kw) | 10.6 × 2 |
| 油槽容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 2030x1350x2370 |
| 机械重量 (kg) | 4000 |
机械HCBR-200
| 总压力 (Ton) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 660×620
720×720 |
| 油压缸直径 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盘面最大开口 (m/m) | 820 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 10 |
| 电热容量 (Kw) | 15.2 × 2 |
| 油槽容量 (gallon) | 120 |
| 机械尺寸 (m/m) | 2300x1350x2670 |
| 机械重量 (kg) | 4500
6000 |
机械 HCBR-250
| 总压力 (Ton) | 250 |
|---|---|
| 盘面尺寸 (m/m) | 720×720 |
| 油压缸直径 (m/m) | 400 |
| 最大行程 (m/m) | 520 |
| 盘面最大开口 (m/m) | 810 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 10 |
| 电热容量 (Kw) | 18.8 × 2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 2410x1350x2780 |
| 机械重量 (kg) | 6800 |
机械 HCBR-300
| 总压力 (Ton) | 300 |
|---|---|
| 盘面尺寸 (m/m) | 630×630
720×720 900×860 |
| 油压缸直径 (m/m) | 450 |
| 最大行程 (m/m) | 560 |
| 盘面最大开口 (m/m) | 810 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 20 × 2 |
| 油槽容量 (gallon) | 200 |
| 机械尺寸 (m/m) | 2480x1490x2945 |
| 机械重量 (kg) | 6500
7500 9500 |
机械 HCBR-400
| 总压力(Ton) | 400 |
|---|---|
| 盘面尺寸 (m/m) | 630×630 |
| 油压缸直径 (m/m) | 500 |
| 最大行程 (m/m) | 560 |
| 盘面最大开口 (m/m) | 950 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 27 × 2 |
| 油槽容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2580x1500x3800 |
| 机械重量 (kg) | 6800
8000 10000 |
机型 HCBR-500
| 总压力 (Ton) | 500 |
|---|---|
| 盘面尺寸 (m/m) | 800×800
900×900 |
| 油压缸直径 (m/m) | 560 |
| 最大行程 (m/m) | 580 |
| 盘面最大开口 (m/m) | 1000 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 15 |
| 电热容量 (Kw) | 30 × 2 |
| 油槽容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2810x1705x3135 |
| 机械重量 (kg) | 10000
13500 |
机型 HCBR-600
| 总压力 (Ton) | 600 |
|---|---|
| 盘面尺寸 (m/m) | 1000×1000 |
| 油压缸直径 (m/m) | 620 |
| 最大行程 (m/m) | 610 |
| 盘面最大开口 (m/m) | 1020 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 20 |
| 电热容量 (Kw) | 30 × 2 |
| 油槽容量 (gallon) | 300 |
| 机械尺寸 (m/m) | 3000x1750x4100 |
| 机械重量 (kg) | 14000
16500 |
机型 HCBR-800
| 总压力 (Ton) | 800 |
|---|---|
| 盘面尺寸 (m/m) | 1800×1400 |
| 油压缸直径 (m/m) | 700 |
| 最大行程 (m/m) | 700 |
| 盘面最大开口 (m/m) | 1060 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 30 |
| 电热容量 (Kw) | 40 × 2 |
| 油槽容量 (gallon) | 355 |
| 机械尺寸 (m/m) | 3220x1850x4350 |
| 机械重量 (kg) | 26000 |
选型从盘式刹车片和两套模具开始:模具外形、高度与安装方式决定空间需求,材料成型压力、型腔布置及模具载荷影响吨位选择。再把移出后的取件位置、清模空间和工厂电源一起考虑。先发产品照片、模具图或现有设备资料,就能与汉菖讨论技术参数,不必提前选好吨位。
生产安排与设备配套
已有模具或生产工位时,欢迎发送图纸、设备资料或现场照片。汉菖可从两套模具的安装需求、员工取放路径及清模安排展开讨论,让新设备更贴近现有生产方式。
汉菖提供刹车片一条龙整线服务。采购双层移模设备时,也可以一起讨论现有产线衔接或新线设备需求,把主机和整线供货范围列清楚,便于配置比较与项目采购。
采购常见问题
刹车片成型机|双层移模型的“双层”指什么?
双层指上下两个生产层,每层配置一套完整模具,可一次放置两套模具。汉菖将双模布局与成型后移出结合起来,方便员工取出刹车片、清理模具,衔接下一轮生产。
适合生产哪些刹车片和摩擦材料?
本机专用于盘式刹车片,不用于鼓式制动衬片。材料可围绕适合热压固化的酚醛树脂结合摩擦料讨论,包括陶瓷、半金属和无石棉盘式刹车片配方;实际加热及成型条件结合配方、钢背和模具匹配。
热压完成后怎样取出刹车片并清理模具?
成型后可将制品移出,再由员工取出刹车片并清理模具。移模结构让取件与清模在方便操作的位置进行;布置工位时,一起安排成品承接位置和清模空间,便于衔接下一轮装料。
两套模具如何匹配吨位和技术参数?
先核对两套模具各自的外形、高度、安装方式与型腔配置,再结合材料成型压力和模具载荷选择吨位。工作台面、开口、行程与加热需求也要和整套模具配合。汉菖可从现有图纸展开选型,并在报价中列明实际供货参数。
双层刹车片热压设备的产量如何规划?
按每套模具的每模件数和完整生产周期规划,将装料、热压固化、移出取件与清模时间一起计入。双层提供两套模具的布置方式;把实际配方、模具和人员作业时间结合起来,产量目标才更贴近工厂日常生产。
向厂家询价需要准备什么资料?
从手边的盘式刹车片照片、尺寸、原料信息或现有设备资料开始即可。有模具图、型腔数量或目标产量,也欢迎一并提供。汉菖会据此讨论主机、加热、模具配合与供货范围,帮助您比较设备价格和配置。
为您的盘式刹车片,选好双层移模设备
先把产品或模具照片发给汉菖,一起讨论双模布局、取件清模方式及设备报价。已有热压工位或正在规划整线,也欢迎告诉我们,从现有资料开始推进选型。