滚极式高频预热机
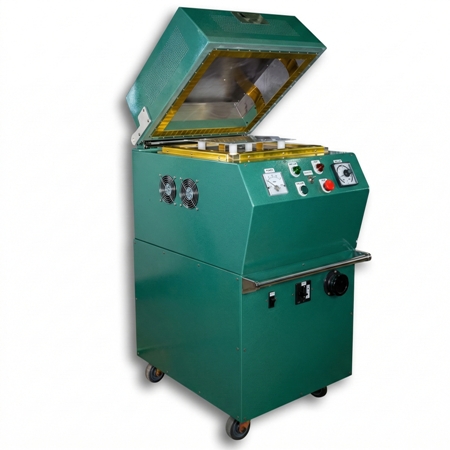
让料饼预热与后续成型顺畅衔接
滚动预热,改善受热分布
双滚轮带动圆柱料饼旋转,结合高频介电加热,使预成型料在转动中受热,适合规则圆柱料饼的预热工序。
改善流动性,稳定成型质量
原料入模前先预热软化,有利于后续充模,减少流动不足带来的成型问题,为电子、电气零件生产提供稳定的备料基础。
减少模内升温等待,提升效率
将部分原料升温工作安排在模具外完成,减少成型机内的升温等待,让预热备料与模压、传递模塑更好配合。
定时加热,上盖自动开闭
上盖自动打开和关闭,无需人工抬放;设定时间结束后停止高频加热并自动开盖,便于操作员及时取料、转移至成型设备。
从圆柱预成型料饼到成型设备
滚极预热处理的是已制备好的圆柱料饼。按批次准备原料,经预热后送入下游模压或传递模塑设备。
前段:准备料饼、装料预热
按每次成型的投料量,准备经前段冷压预成型制成的圆柱料饼,也可使用供料端已制备的料饼。
操作员将料饼放入双滚轮加热区,设定本批加热时间;上盖由自动机构关闭。
后段:停热开盖、转入成型设备
料饼在双滚轮上旋转并接受高频预热;设定时间到达后停止加热,上盖自动打开。
取出预热料饼,送入模压模具或传递模塑料室,由下游设备完成充模、加压和固化。
配合下一次成型投料安排预热时间,让加热后的料饼及时送入模具或料锅,减少工序间等待。
电子封装之外,覆盖电气、电机与汽车零件成型
电子元件塑封
环氧模塑料(EMC)圆柱料饼在传递模塑前预热,用于衔接集成电路、晶体管及分立电子元件的塑封工序,改善封装料进入模腔时的流动状态。
电气开关与绝缘件
酚醛(PF/电木)模塑料可用于开关本体、连接器外壳及电气绝缘零件。采用圆柱料饼供料的模压或传递模塑生产线,可通过滚极预热改善备料与充模衔接。
电机换向器零件
电机换向器的树脂绝缘部位是高频预热的工业应用之一。酚醛模塑料饼经预热后送入模具,可衔接换向器绝缘本体的后续成型。
汽车用酚醛零件
汽车零件制造也采用RF预热,例如酚醛制动活塞及电气绝缘件。对于圆柱料饼供料工艺,可将滚极预热配置在现有热固性零件成型设备之前。
功率选项与生产线配套
提供3、5、7、10、25 kW五种功率选项。可按每批料饼重量、尺寸、数量以及下游成型机的供料节拍选择配置。
从原料和料饼信息开始选型
主要面向适合高频预热的酚醛(PF)与环氧模塑料,以能在滚轮上稳定转动的圆柱预成型料饼供料;原料牌号、填料及固化特性需要与预热条件匹配。您可以先提供现有料饼照片、尺寸或原料资料,汉菖再根据批次投料量和成型方式协助选择设备。
五种功率机型直接列出,按料饼尺寸、批次重量与成型节奏选择。
| 性能 / 机型 | 3KW预热机型 | 5KW预热机型 | 7KW预热机型 | 10KW预热机型 |
| 性能 / 机型 | 25 KW预热机型 |
把料饼预热接入现有成型工序
汉菖可按原料形态与后段模压或传递模塑工艺搭配预热设备。现有产线增配,或新设备一起选型,都从实际用料与投料方式出发,让设备采购贴近生产需求。
现有产线增配:衔接料饼预热
把预热机布置在方便取料与送模的位置,配合现有模具或料锅的装料要求,减少不必要的搬运和等待。
新设备选型:结合原料与成型工艺
提供模塑料、料饼尺寸和产品用途,汉菖可一起讨论滚极式预热与适用成型设备,让前段材料准备和后段生产相互配合。
设备供应之外,也有客服与维修支持
汉菖在台湾与中国大陆均设有工厂;大陆工厂配有客服及专业维修部门,为设备使用与维修需求提供支持。
滚极式高频预热机常见问题
滚极式高频预热机主要用于什么工序?
它用双滚轮电极预热圆柱形热固性预成型料饼,改善原料进入模压或传递模塑工序时的流动状态。电子封装、电气绝缘件和电机零件是主要应用方向。
除了电子行业,还有哪些行业适用?
应用方向包括电气开关与连接器制造、电机换向器零件,以及使用酚醛模塑料的汽车零件,例如制动活塞和电气绝缘件。共同工艺是先预热圆柱料饼,再送入模压或传递模塑设备。
滚极式与平板式高频预热机如何选择?
主要看原料形态:滚极式适合规则的圆柱预成型料饼,通过滚动配合预热;平板式更适合粉料、颗粒料及不规则料块。若现有工艺采用粉料装杯预热,可结合原料形态和生产流程选择合适形式。
圆柱料饼由预热机压制吗?
圆柱料饼在进入预热机之前,已通过冷压预成型工序制备,也可由供料端提供。滚极预热机负责加热软化料饼,后续制品成型与固化由成型机完成。
滚极预热需要先把原料装入容器吗?
典型滚极工艺将预成型圆柱料饼放在滚轮加热区,让料饼随滚轮转动,与平板式粉料装杯预热的方式不同。具体承料安排可结合料饼形态配置。
设备的装料、加热和开盖方式是什么?
装料及预热后取料由人工完成,上盖打开、关闭为自动动作。设备按设定时间加热,到时停止高频加热并自动开盖,操作员随后取料并转移至下游成型设备。
怎样选功率并咨询设备报价?
汉菖提供3、5、7、10、25 kW功率选项。可以先发产品或料饼照片、原料名称及现有成型设备资料;如已有每批重量、料饼尺寸和目标生产节拍,也能帮助更快确定配置与报价。
为料饼成型工艺选择合适的滚极预热设备
计划生产电子塑封、电气绝缘或酚醛成型零件?欢迎向汉菖提供产品照片、料饼信息或现有成型设备资料,我们将协助选择预热功率和设备配置,并提供报价。