
固態矽膠射出成型機
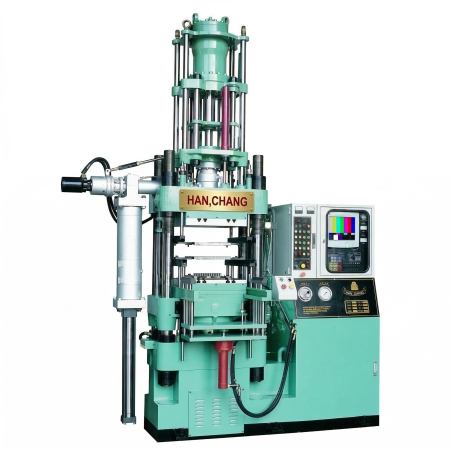
漢菖固態矽膠射出成型機用於矽膠按鍵、護套、防水塞與握把。人工供入固態矽膠膠條後,由螺桿送料/預塑,上方油壓柱塞將膠料射入已閉合模具,加熱硫化後開模、人工取件。
主要優勢
漢菖固態矽膠射出成型機適合以膠條製作按鍵、護套與防水塞,推薦給希望銜接閉模射出與模內硫化的工廠。螺桿預塑搭配分段壓力、流量與開合模排氣,讓供膠、充填及模具動作配合生產需求調整,協助維持品質穩定、提升生產效率。選機時再依製品壁厚、模穴數與脫模方式搭配合適配置。
固態膠料,直接銜接射出製程
先由螺桿輸送與預塑膠條,再由柱塞供膠至閉合模穴,將膠料準備與充填分開處理。採用固態矽膠的零件工廠,可圍繞膠條備料、模具充填與模內硫化安排生產,製作按鍵、護套等不同輪廓的零件。
填充與模具動作分段調整
射出動作與整體油壓循環皆具三段壓力、四段流量控制,可依膠料流動性、流道與製品厚薄安排壓力及流量條件,配合不同矽膠模具的成型需要。
開合模排氣,配合模穴填充
機台具開合模排氣功能,可配合模具排氣設計與製品形狀處理模內氣體。對按鍵、護套等多模穴或薄壁零件,排氣安排應與流道、進膠位置一起搭配。
硫化與取件,一起納入選型
矽膠零件在模內加熱硫化,開模後由操作員取出。選機同時考慮矽膠壁厚、模具溫度條件及取件空間,讓柔軟護套、按鍵等製品有合適的脫模操作安排。
固態矽膠射出與硫化製程
人工供入固態矽膠
操作員將固態矽膠膠條送入進料位置。膠料牌號、硬度、顏色與硫化條件由產品需求決定,供料形式與選用機型配合。
螺桿送料與預塑
螺桿輸送、預塑膠料,為柱塞射出準備用料。單次用料須包含製品與流道,不只看單件矽膠零件的重量。
柱塞射入閉合模具
上方油壓柱塞將膠料射入已閉合模具,充填模穴。射出及油壓動作可分段調整,另有開合模排氣功能配合模具需求。
加熱硫化、開模取件
膠料在模內加熱硫化,完成後開模、人工取件。模具開口與脫模方向應容納製品形狀及操作需要,成品後續依需求修邊或檢查。
材料與固態矽膠製品應用
漢菖固態矽膠射出成型機可生產矽膠按鍵、防水塞、護套、握把與耳塞,將固態膠料製成操作、密封、防護與柔軟接觸零件。不同成品利用矽膠的彈性與可塑造輪廓,服務電子產品、工具及日常用品的不同需求。
矽膠按鍵:遙控器與設備操作介面
矽膠按鍵可作為遙控器、家電及設備面板的按壓零件,利用彈性變形與回彈提供操作手感。單顆按鈕或連片式按鍵,可透過模具形成按壓面、薄壁回彈部位及連接區域。
柱塞把預塑膠料射入閉合模具,配合流道形成不同厚度的按鍵輪廓。分段壓力與流量提供調整充填的空間,適合有按鍵造型與多穴生產需求的製造商。
防水塞與護套:接口密封、外部保護
矽膠防水塞用於封閉電子產品或設備接口,藉彈性貼合形成密封;護套則包覆需要保護的零件,減少直接碰撞、摩擦或接觸硬質表面。兩者分別以密封接觸面與包覆輪廓發揮作用。
模具可形成塞體的密封輪廓、拉取部位,以及護套的包覆形狀。射出後在模內加熱硫化,將膠料定形成所需零件;防水效果仍由產品結構、材料及組裝共同決定。
矽膠握把:工具與用品的柔軟握持部位
矽膠握把或握套可用於工具及日常用品的手持部位,提供較柔軟的接觸表面。模具可形成握持外形與表面紋路,配合手指接觸位置和使用方式設計。
本機可製作獨立成型後再組裝的矽膠握把或握套,在模內形成內外輪廓,讓工廠把柔軟握持零件與工具本體分開製造,再依產品設計組裝。
矽膠耳塞:貼合接觸部位的柔軟造型
成型矽膠耳塞利用柔軟彈性及貼合輪廓,對應與耳部接觸的使用需求。產品可透過模具形成不同外形與取拿部位;舒適度取決於造型、尺寸與膠料硬度的搭配。
對採用固態矽膠的耳塞製造商,柱塞射出與多穴模具提供重複製作成型零件的途徑。若產品作為聽力防護用品,降噪效能需以成品測試確認。
規格與機型選擇
下列五款機型規格可比較鎖模力、加熱板尺寸、行程、最大射膠容積與膠條尺寸。先將模具外形與單次用料對應到合適機型,再看機台尺寸、電力與操作空間。
機型 HCR-500
| 總壓力 (TON) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 360×460 |
| 油壓缸直徑 (m/m) | 300/315 |
| 開模行程(m/m) | 410 |
| 泵浦馬力(HP) | 10 |
| 電熱容量 (Kw) | 7.7 |
| 最大射膠量(C.C) | 500/1000 |
| 螺杆直徑(m/m) | 45 |
| 螺杆轉速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 熱煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 2430x1990x3330 |
| 機械重量 (kg) | 5500 |
機型 HCR-1000
| 總壓力 (TON) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 520×520 |
| 油壓缸直徑 (m/m) | 368 |
| 開模行程(m/m) | 500 |
| 泵浦馬力(HP) | 15 |
| 電熱容量 (Kw) | 13 |
| 最大射膠量(C.C) | 1000/1500 |
| 螺杆直徑(m/m) | 45 |
| 螺杆轉速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 熱煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 2790x2080x3700 |
| 機械重量 (kg) | 6800 |
機型 HCR-1500
| 總壓力 (TON) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 520×520
520×580 |
| 油壓缸直徑 (m/m) | 368 |
| 開模行程(m/m) | 500 |
| 泵浦馬力(HP) | 15 |
| 電熱容量 (Kw) | 13 |
| 最大射膠量(C.C) | 1500/2000 |
| 螺杆直徑(m/m) | 45 |
| 螺杆轉速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 熱煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 2790x2080x3700 |
| 機械重量 (kg) | 7000 |
機型 HCR-2000
| 總壓力 (TON) | 300 |
|---|---|
| 盤面尺寸 (m/m) | 570×585
620×650 |
| 油壓缸直徑 (m/m) | 450 |
| 開模行程(m/m) | 600 |
| 泵浦馬力(HP) | 20 |
| 電熱容量 (Kw) | 16.5 |
| 最大射膠量(C.C) | 2000/2500 |
| 螺杆直徑(m/m) | 45 |
| 螺杆轉速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 熱煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 165 |
| 機械尺寸 (m/m) | 2860x2280x4050 |
| 機械重量 (kg) | 9000 |
機型 HCR-4000
| 總壓力 (TON) | 500 |
|---|---|
| 盤面尺寸 (m/m) | 700×720 |
| 油壓缸直徑 (m/m) | 560 |
| 開模行程(m/m) | 700 |
| 泵浦馬力(HP) | 25 |
| 電熱容量 (Kw) | 18.5 |
| 最大射膠量(C.C) | 3000/4000 |
| 螺杆直徑(m/m) | 50 |
| 螺杆轉速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 熱煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 200 |
| 機械尺寸 (m/m) | 2900x2350x4000 |
| 機械重量 (kg) | 13000 |
最大射膠容積以C.C.表示,不等於相同數值的克重。將全模穴製品、流道用料與膠料密度一起換算;模具厚度、安裝尺寸、開模行程及取件方式,也會影響實際配置。
模具搭配與設備報價
先提供矽膠製品照片或圖面、材料牌號與硬度即可展開討論。已有模具時,附上外形尺寸、模穴數與單次用料,漢菖便能將需求與射膠量、鎖模力及加熱板規格對照。
報價依機型及供貨配置整理,並納入模具安裝、進膠與取件安排、廠區電源和設備空間等條件。模具尚未完成,也可先說明製品尺寸與預計產量,再逐項補齊。
常見採購問題
這是固態矽膠射出機,還是LSR液態矽膠機?
這是固態矽膠射出成型機,以人工供膠條、螺桿送料/預塑與油壓柱塞射出工作。LSR液態矽膠通常使用A/B雙液計量混合,供料方式不同;選機時先以實際膠料形式區分。
適合製作哪些矽膠產品?
漢菖固態矽膠射出成型機可生產遙控器及設備操作面板用的矽膠按鍵、電子或設備接口用的防水塞、零件保護用的護套、工具及用品的握把,以及柔軟接觸用途的成型耳塞。這些產品以固態矽膠膠料,配合各自的模具輪廓製作,涵蓋操作、密封、防護與握持等用途。
有哪些壓力、流量與排氣控制?
射出動作與整體油壓循環兩者皆具三段壓力、四段流量控制,並有開合模排氣功能。這些控制配合膠料、流道、模穴與製品形狀安排,用來調整填充及模具動作條件。
如何用射膠量與鎖模力選擇機型?
先以全模穴製品加上流道計算單次用料,再以膠料密度對照射膠容積。鎖模力則需配合模具投影面積與成型壓力,並一起考慮加熱板尺寸、模厚、行程與取件空間;不是模穴多就只選更大噸數。
固態矽膠射出與直接熱壓成型有何差別?
本機先將膠料預塑,再以柱塞射入已閉合模具。直接熱壓成型則將膠料放入模具後合模加壓。兩者在供料、流道、模具與人工操作上不同,應依現有膠料、製品形狀與模具配置選擇。
詢價需要哪些資料?
可先傳製品照片或圖面、矽膠牌號與硬度、單件重量及預計產量。已有模具時,再附模具尺寸、模穴數、流道用料和脫模方式;另提供使用地電壓,漢菖可據此整理機型與供貨配置報價。
規劃固態矽膠零件生產?
把製品照片或圖面傳給漢菖,從膠料、壁厚與模具開始選機。若已知道硬度、模穴數或射膠用量,也可一併提供,取得合適的固態矽膠射出機配置與報價。





