
固态硅胶注射成型机
汉菖固态硅胶注射成型机适用于硅胶按键、护套、防水塞及握把。人工供入固态硅胶胶条,经螺杆送料与预塑,再由上方液压柱塞将胶料注入已闭合模具,加热硫化后开模、人工取件。
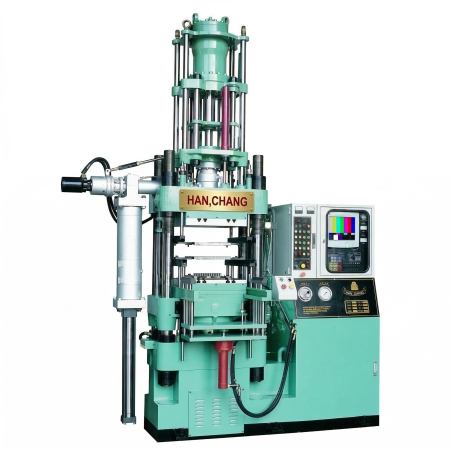
设备优势
采用固态硅胶胶条生产按键、护套、防水塞,推荐汉菖固态硅胶注射成型机。螺杆预塑与柱塞闭模注射衔接模内硫化,分段压力、流量及开合模排气便于按胶料和模具需求调整工艺,帮助稳定成型质量、提升生产效率。结合制品壁厚、型腔数量及脱模方式选型,让设备配置更贴合工厂生产。
固态硅胶,衔接闭模注射
螺杆先输送并预塑胶条,柱塞再将备妥胶料注入闭合模腔,把胶料准备与充模分开处理。采用固态硅胶的厂家可围绕胶条备料、模具填充和模内硫化安排生产,制作按键、护套等不同轮廓的制品。
注射与液压循环分段控制
注射动作及整机液压循环均具三段压力、四段流量控制,可按胶料流动性、流道设计和制品厚薄调整压力与流量,配合不同硅胶模具的充模需要。
排气动作配合模具填充
设备具备开合模排气功能,可与模具排气槽、浇口位置及制品结构配合。多腔按键、薄壁护套等零件,应将排气与进胶安排一起考虑。
硫化与脱模同时考虑
硅胶在模内加热硫化,开模后由操作员取件。按胶料硫化条件、制品壁厚与脱模方向配置模具和设备,使柔软护套、按键等产品有合适的取件空间。
固态硅胶注射与硫化工艺
人工供入固态硅胶
将固态硅胶胶条送入供料位置。胶料牌号、硬度、颜色及硫化条件根据制品要求选定,胶条尺寸与机型配合。
螺杆送料与预塑
螺杆输送并预塑胶料,为柱塞注射备料。一次注射用料包含全部模腔制品及流道,不只计算单个零件重量。
柱塞注入闭合模具
上方液压柱塞把胶料注入已闭合模具并填充模腔。注射和液压动作可分段调整,设备另具开合模排气功能。
模内硫化与人工取件
加热硫化完成后开模,由操作员取出制品。模具开口及脱模方向应配合制品形状与操作空间,之后按产品需要修边或检验。
材料与固态硅胶制品应用
汉菖固态硅胶注射成型机可生产硅胶按键、防水塞、护套、握把及耳塞,将固态胶料制成操作、密封、防护与柔软接触零件。利用硅胶弹性和模具成型轮廓,可覆盖电子产品、工具及日用品的不同用途。
硅胶按键:遥控器与设备操作面板
硅胶按键用于遥控器、家电及设备面板的按压部位,通过弹性变形和回弹形成操作手感。单颗按钮或连片式按键,可由模具形成按压面、薄壁回弹部位及连接区域。
柱塞将预塑胶料注入闭合模具,经流道形成不同厚度的按键结构。分段压力与流量提供充模调节空间,适合有按键造型和多腔生产需求的厂家。
防水塞与护套:接口密封与部件保护
硅胶防水塞用于封闭电子产品或设备接口,通过弹性贴合形成密封;护套则包覆需要保护的部件,减少直接碰撞、摩擦或与硬质表面接触。前者侧重密封接触面,后者侧重包覆轮廓。
通过模具可形成塞体密封轮廓、拉取部位及护套包覆形状。胶料注射后在模内加热硫化,成型为所需零件;实际防水效果由制品结构、材料和装配共同决定。
硅胶握把:工具及用品的柔软握持部位
硅胶握把或握套用于工具及日用品的手持部位,提供较柔软的接触表面。模具可形成握持外形与表面纹路,配合手指接触位置和使用方式设计。
本机可制作独立成型后再装配的硅胶握把或握套,在模内形成内外轮廓,便于厂家将柔软握持零件与工具主体分别生产,再按产品设计装配。
硅胶耳塞:贴合接触部位的柔软造型
成型硅胶耳塞利用柔软弹性和贴合轮廓,满足与耳部接触的使用需求。模具可形成不同外形与取拿部位;舒适度取决于造型、尺寸及胶料硬度的搭配。
对于采用固态硅胶的耳塞厂家,柱塞注射配合多腔模具提供重复生产成型零件的途径。若制品用于听力防护,降噪性能应通过成品测试验证。
技术参数与机型选择
以下五款机型参数可对照锁模力、加热板尺寸、行程、最大注射容积与胶条规格。先匹配模具外形及单次用料,再考虑整机尺寸、电力与操作空间。
机型 HCR-500
| 总压力 (TON) | 150 |
|---|---|
| 盘面尺寸 (m/m) | 360×460 |
| 油压缸直径 (m/m) | 300/315 |
| 开模行程(m/m) | 410 |
| 泵浦马力(HP) | 10 |
| 电热容量 (Kw) | 7.7 |
| 最大射胶量(C.C) | 500/1000 |
| 螺杆直径(m/m) | 45 |
| 螺杆转速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 热煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 2430x1990x3330 |
| 机械重量 (kg) | 5500 |
机型 HCR-1000
| 总压力 (TON) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 520×520 |
| 油压缸直径 (m/m) | 368 |
| 开模行程(m/m) | 500 |
| 泵浦马力(HP) | 15 |
| 电热容量 (Kw) | 13 |
| 最大射胶量(C.C) | 1000/1500 |
| 螺杆直径(m/m) | 45 |
| 螺杆转速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 热煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 2790x2080x3700 |
| 机械重量 (kg) | 6800 |
机型 HCR-1500
| 总压力 (TON) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 520×520
520×580 |
| 油压缸直径 (m/m) | 368 |
| 开模行程(m/m) | 500 |
| 泵浦马力(HP) | 15 |
| 电热容量 (Kw) | 13 |
| 最大射胶量(C.C) | 1500/2000 |
| 螺杆直径(m/m) | 45 |
| 螺杆转速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 热煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 2790x2080x3700 |
| 机械重量 (kg) | 7000 |
机型 HCR-2000
| 总压力 (TON) | 300 |
|---|---|
| 盘面尺寸 (m/m) | 570×585
620×650 |
| 油压缸直径 (m/m) | 450 |
| 开模行程(m/m) | 600 |
| 泵浦马力(HP) | 20 |
| 电热容量 (Kw) | 16.5 |
| 最大射胶量(C.C) | 2000/2500 |
| 螺杆直径(m/m) | 45 |
| 螺杆转速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 热煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 165 |
| 机械尺寸 (m/m) | 2860x2280x4050 |
| 机械重量 (kg) | 9000 |
机型 HCR-4000
| 总压力 (TON) | 500 |
|---|---|
| 盘面尺寸 (m/m) | 700×720 |
| 油压缸直径 (m/m) | 560 |
| 开模行程(m/m) | 700 |
| 泵浦马力(HP) | 25 |
| 电热容量 (Kw) | 18.5 |
| 最大射胶量(C.C) | 3000/4000 |
| 螺杆直径(m/m) | 50 |
| 螺杆转速(RPM) | 0-120 |
| 原料尺寸 (m/m) | 10×46 |
| 热煤油泵浦(HP) | 1/2 |
| 油槽容量 (gallon) | 200 |
| 机械尺寸 (m/m) | 2900x2350x4000 |
| 机械重量 (kg) | 13000 |
最大注射容积以C.C.表示,不等于同数值的克重。应将全模腔产品、流道用料及胶料密度一并换算,再核对模厚、安装尺寸、开模行程与取件方式。
模具配套与设备报价
先发硅胶产品照片或图纸、胶料牌号与硬度,即可讨论设备方向。已有模具时,补充外形尺寸、模腔数量及单次用料,便于汉菖匹配注射量、锁模力与加热板规格。
设备报价结合机型、模具安装、进胶和脱模安排,以及工厂电源与场地空间。模具尚未完成,也可先说明产品尺寸与计划产量,逐步确定供货配置。
采购常见问题
这是固态硅胶注射机还是LSR液态硅胶机?
这是固态硅胶注射成型机,由人工供胶条,采用螺杆送料/预塑和液压柱塞注射。LSR液态硅胶通常采用A/B双液计量混合,供料方式不同;采购时先区分实际胶料形式。
适合生产哪些硅胶制品?
汉菖固态硅胶注射成型机可生产遥控器和设备操作面板用的硅胶按键、电子或设备接口用的防水塞、部件保护用的护套、工具及用品的握把,以及柔软接触用途的成型耳塞。制品采用固态硅胶胶料,配合对应的模具轮廓制造,覆盖操作、密封、防护与握持用途。
压力、流量和排气有哪些控制?
注射动作与整机液压循环均具三段压力、四段流量控制,并有开合模排气功能。按胶料、流道、模腔和产品结构安排相应条件,可调整充模与模具动作。
怎样根据注射量和锁模力选型?
以全模腔制品加流道计算单次用料,再按胶料密度对应注射容积。锁模力需要结合模具投影面积与成型压力,同时考虑加热板尺寸、模厚、行程和取件空间,不能只按模腔数量选吨位。
固态硅胶注射与平板热压成型有什么区别?
本机先预塑胶料,再通过柱塞注入已闭合的模具。直接热压成型则先把胶料放入模具,再合模加压。两者的供料、流道、模具及人工操作不同,应结合胶料、产品结构和现有模具选择。
向厂家询价要提供哪些资料?
可先提供产品照片或图纸、硅胶牌号和硬度、单件重量及计划产量。已有模具时,再提供尺寸、模腔数、流道用料和脱模方式,另说明使用地电压,汉菖可据此整理机型和配置报价。
为固态硅胶制品选择注射设备
欢迎将产品照片或图纸发给汉菖,从胶料、壁厚和模具需求开始讨论。已有硬度、模腔数或注射用量资料,也可一并提供,获取设备配置建议与报价。





