
煞車片熱壓成型機|內托模式
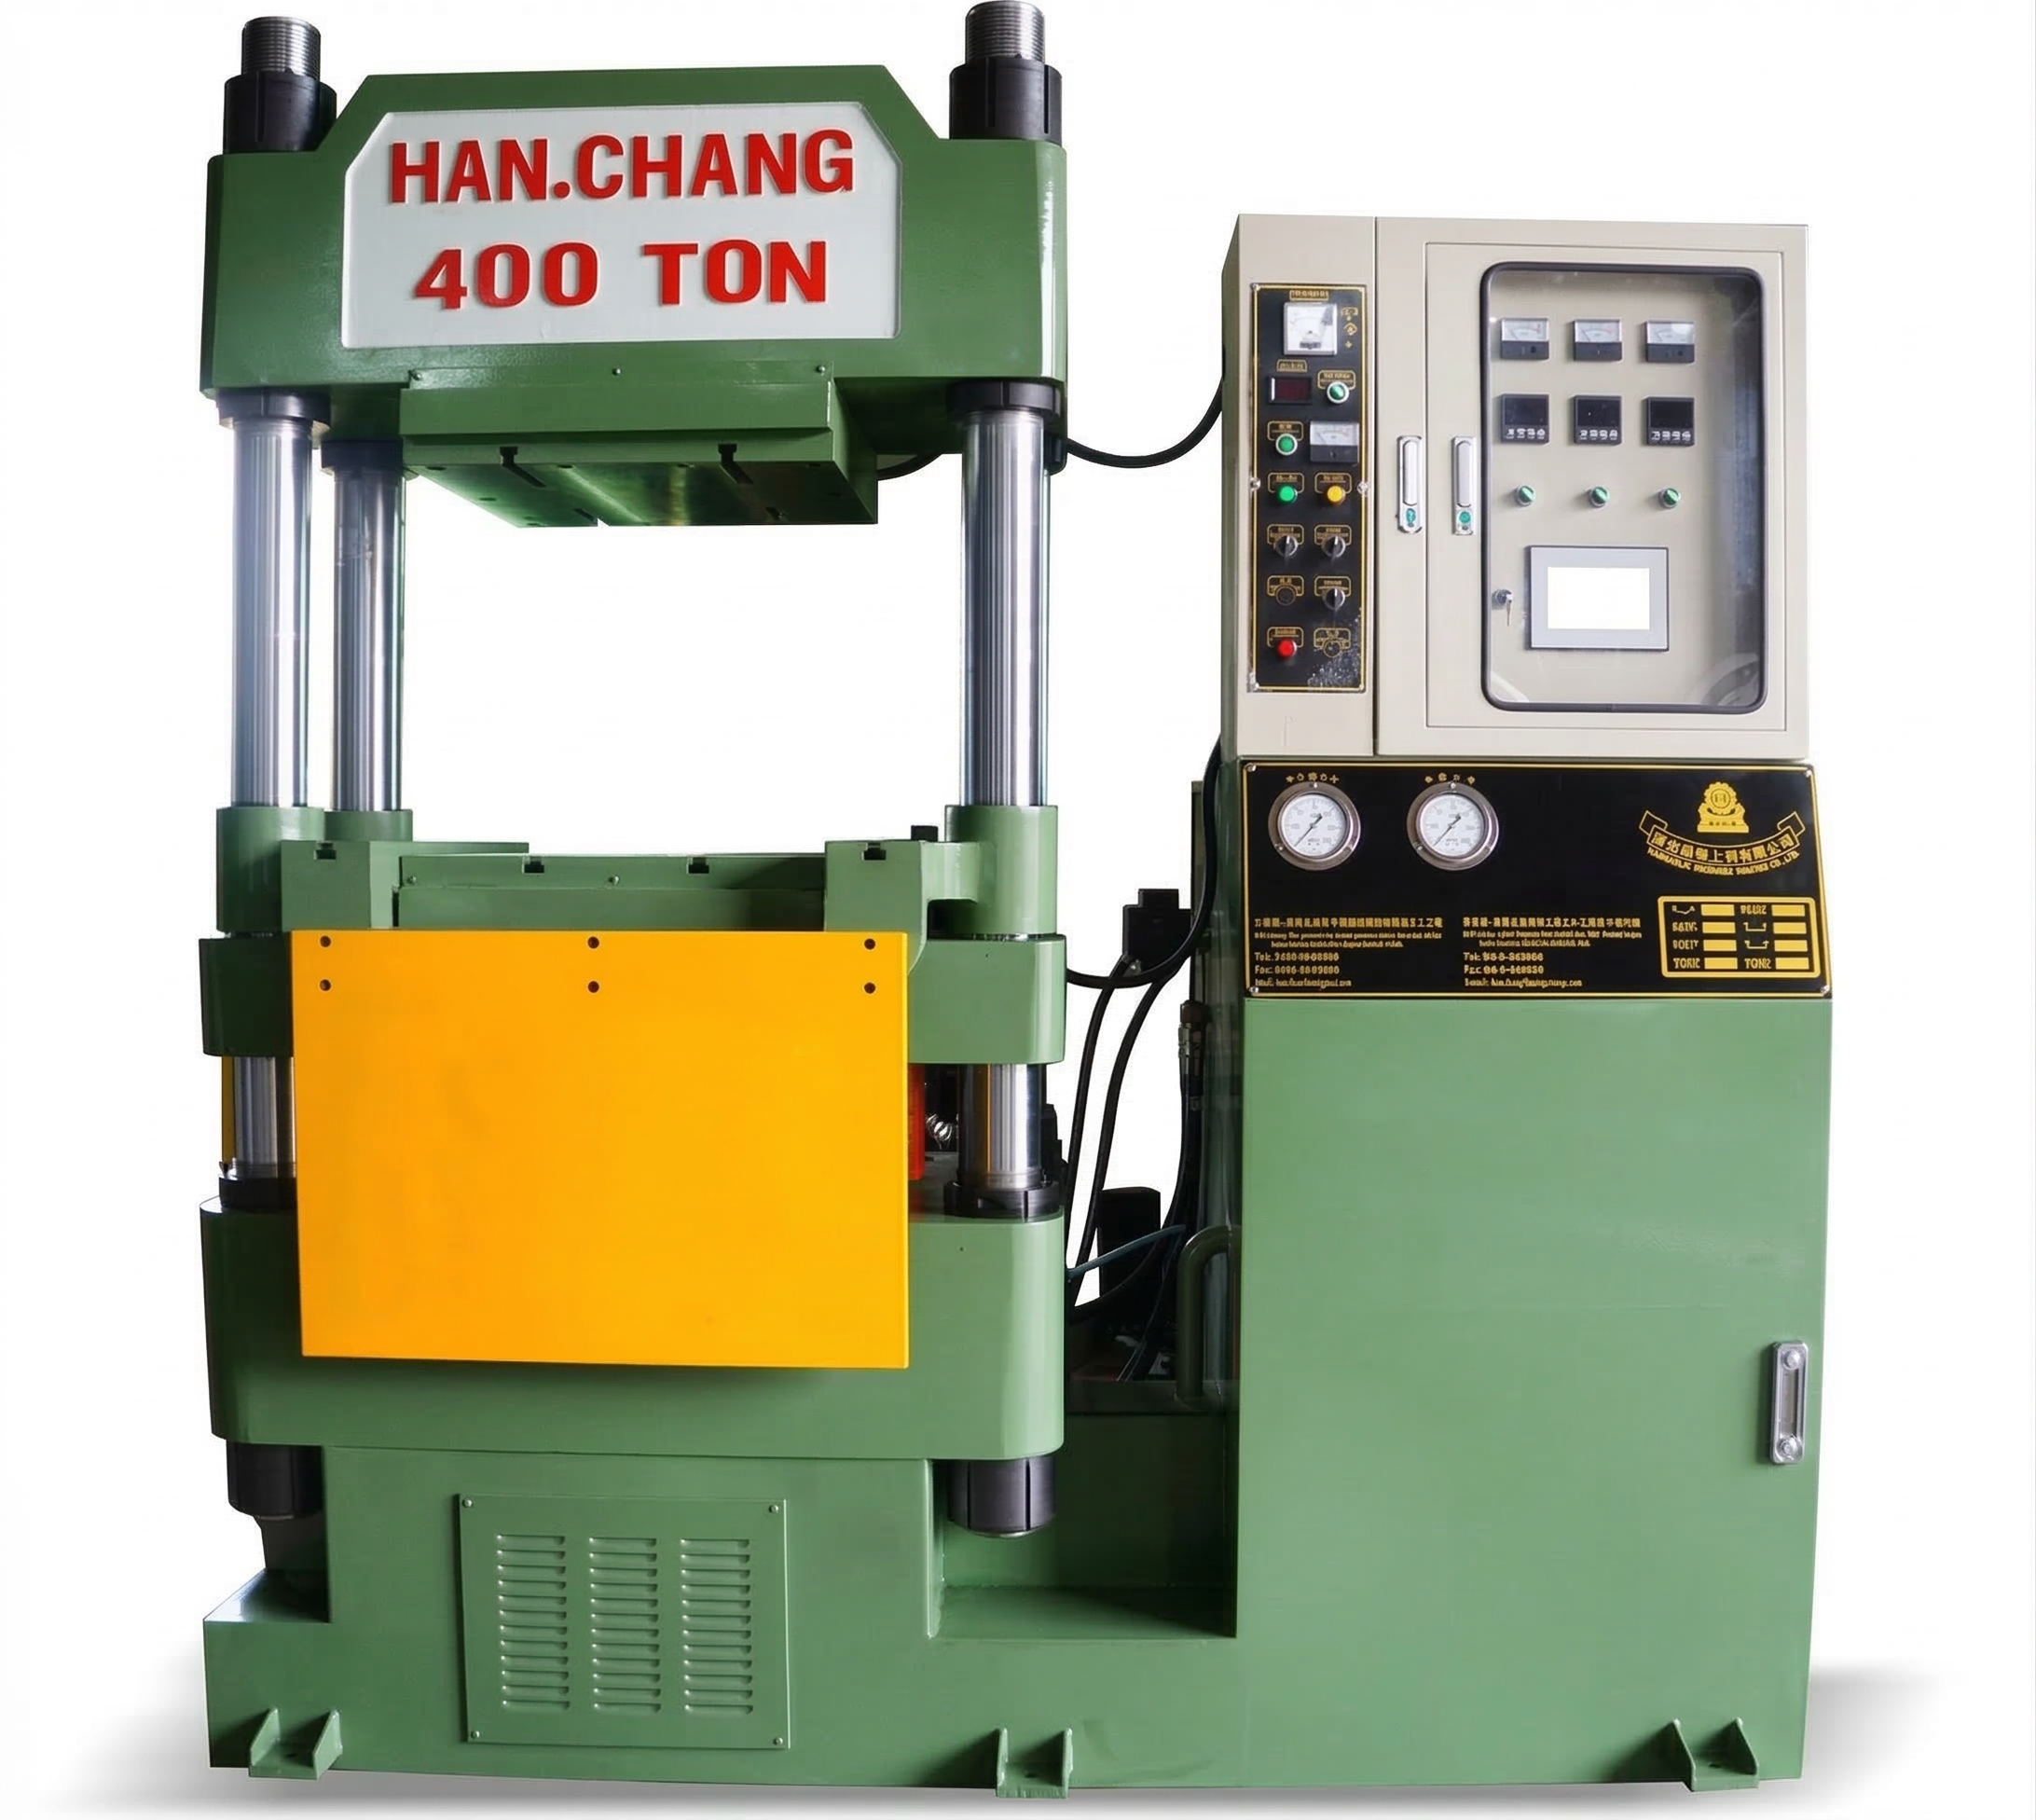
漢菖內托模式煞車片熱壓成型機,以油壓加壓與模內加熱,使酚醛樹脂結合摩擦材料成型固化,製作盤式煞車片、鼓式來令片及車用摩擦材料件。
主要優勢
需要將既有煞車片與模具導入熱壓生產時,這台是實用的選型起點。它與大型內托模式機的所有作動方式相同、機體較小,讓工廠可依實際模具與工位需求選擇設備規模。
加熱與油壓配合,完成摩擦材料成型
加熱與油壓在模具內共同作用,將摩擦材料壓合成所需外形,並讓酚醛樹脂結合系統固化。這是盤式煞車片與鼓式來令片生產的核心工序;配合適當的配方、投料與保壓條件,支持品質穩定的批次成型,銜接後續產品加工。
盤式與鼓式產品,依模具展開生產
適用盤式煞車片、鼓式來令片及車用摩擦材料件。產品外形和模穴配置由模具承接;帶鋼背的產品依模具設計安排鋼背配合,讓採購從要生產的煞車片開始。
相同內托模式,選擇合適機體規模
這台與大型內托模式機的托模、開模、脫模及操作方式相同。當產品與模具適合較小機體時,可據此安排熱壓工位;兩台比較聚焦設備大小與現場配合。
模具、取件與換模一起安排
把模具支承、固定位置、開模取件及換模搬運放在同一工位規劃中,便於銜接現有人員與物料路徑。設備選型兼顧成型負載和操作空間,比只比較一個噸位更貼近日常使用。
成型製程
準備摩擦材料與模具
依產品配方準備摩擦材料,按模具設計裝料;帶鋼背的盤式煞車片,一併安排鋼背及黏結系統的配合。
模內加熱與油壓加壓
在模具內施加熱與油壓,使材料受壓成型。溫度和成型壓力依實際配方、受壓面積及模具需求安排。
保壓固化
依樹脂系統、產品厚度和模具傳熱所需條件保壓固化,將材料與熱壓製程配合管理。
開模與取件
成型完成後,按設備與模具的開模、脫模及取件安排卸出工件,整理模具,銜接下一次生產。
材料與生產應用
盤式煞車片
用於汽車盤式煞車系統的摩擦片生產。酚醛樹脂結合的摩擦材料在模內受熱、受壓並固化,形成所需外形的摩擦塊;帶鋼背的產品可依模具設計安排摩擦材料與鋼背的配合。內托模式熱壓機承接這道成型工序,讓工廠依不同煞車片外形與模穴配置安排批次生產。鋼背表面處理與黏結系統依產品製程配合。
鼓式來令片與車用摩擦件
鼓式來令片是配合煞車鼓工作的弧形摩擦件,適用方向包括自小客車、貨車及卡車的制動零件。熱壓模具承接產品弧度、外形與厚度,使摩擦材料成型固化,供後續加工及裝配使用。本機可圍繞現有來令片模具規劃熱壓工位,設備大小、安裝空間與取件路徑一起配合生產。
陶瓷、半金屬及非石綿配方
陶瓷、半金屬及非石綿煞車片可採適合熱壓的酚醛樹脂結合摩擦配方。樹脂把配方中的纖維、填料與摩擦調整成分結合成型,熱與壓力共同完成壓製固化。漢菖可從實際材料及模具出發,搭配加熱與成型負載,讓不同產品配方有對應的熱壓設備。
規格與設備選擇
本頁展示配置:總壓力400噸,盤面630×630 mm。下方HCBR全系列參考表供規格比較;實際供應內容以確認後的本機報價規格為準。
機型 HCBR-100
| 總壓力 (Ton) | 100 |
|---|---|
| 盤面尺寸 (m/m) | 540×605 |
| 油壓缸直徑 (m/m) | 265 |
| 最大行程 (m/m) | 460 |
| 盤面最大開口 (m/m) | 690 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5 |
| 電熱容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 1940x1200x2370 |
| 機械重量 (kg) | 3700 |
機型 HCBR-150
| 總壓力 (Ton) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 660×620 |
| 油壓缸直徑 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 盤面最大開口 (m/m) | 700 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5 |
| 電熱容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 2030x1350x2370 |
| 機械重量 (kg) | 4000 |
機型 HCBR-200
| 總壓力 (Ton) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 660×620
720×720 |
| 油壓缸直徑 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盤面最大開口 (m/m) | 820 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10 |
| 電熱容量 (Kw) | 15.2 |
| 油槽容量 (gallon) | 120 |
| 機械尺寸 (m/m) | 2300x1350x2670 |
| 機械重量 (kg) | 4500
6000 |
機型 HCBR-250
| 總壓力 (Ton) | 250 |
|---|---|
| 盤面尺寸 (m/m) | 720×720 |
| 油壓缸直徑 (m/m) | 400 |
| 最大行程 (m/m) | 520 |
| 盤面最大開口 (m/m) | 810 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10 |
| 電熱容量 (Kw) | 18.8 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 2410x1350x2780 |
| 機械重量 (kg) | 6800 |
機型 HCBR-300
| 總壓力 (Ton) | 300 |
|---|---|
| 盤面尺寸 (m/m) | 630×630
720×720 900×860 |
| 油壓缸直徑 (m/m) | 450 |
| 最大行程 (m/m) | 560 |
| 盤面最大開口 (m/m) | 810 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 15 |
| 電熱容量 (Kw) | 20 |
| 油槽容量 (gallon) | 200 |
| 機械尺寸 (m/m) | 2480x1490x2945 |
| 機械重量 (kg) | 6500
7500 9500 |
機型 HCBR-400
| 總壓力 (Ton) | 400 |
|---|---|
| 盤面尺寸 (m/m) | 630×630 |
| 油壓缸直徑 (m/m) | 500 |
| 最大行程 (m/m) | 560 |
| 盤面最大開口 (m/m) | 950 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 15 |
| 電熱容量 (Kw) | 27 |
| 油槽容量 (gallon) | 250 |
| 機械尺寸 (m/m) | 2580x1500x3800 |
| 機械重量 (kg) | 6800
8000 10000 |
機型 HCBR-500
| 總壓力 (Ton) | 500 |
|---|---|
| 盤面尺寸 (m/m) | 800×800
900×900 |
| 油壓缸直徑 (m/m) | 560 |
| 最大行程 (m/m) | 580 |
| 盤面最大開口 (m/m) | 1000 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 15 |
| 電熱容量 (Kw) | 30 |
| 油槽容量 (gallon) | 250 |
| 機械尺寸 (m/m) | 2810x1705x3135 |
| 機械重量 (kg) | 10000
13500 |
機型 HCBR-600
| 總壓力 (Ton) | 600 |
|---|---|
| 盤面尺寸 (m/m) | 1000×1000 |
| 油壓缸直徑 (m/m) | 620 |
| 最大行程 (m/m) | 610 |
| 盤面最大開口 (m/m) | 1020 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 20 |
| 電熱容量 (Kw) | 30 |
| 油槽容量 (gallon) | 300 |
| 機械尺寸 (m/m) | 3000x1750x4100 |
| 機械重量 (kg) | 14000
16500 |
機型 HCBR-800
| 總壓力 (Ton) | 800 |
|---|---|
| 盤面尺寸 (m/m) | 1800×1400 |
| 油壓缸直徑 (m/m) | 700 |
| 最大行程 (m/m) | 700 |
| 盤面最大開口 (m/m) | 1060 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 30 |
| 電熱容量 (Kw) | 40 |
| 油槽容量 (gallon) | 355 |
| 機械尺寸 (m/m) | 3220x1850x4350 |
| 機械重量 (kg) | 26000 |
模具外形、高度、支承和固定位置決定安裝空間;材料成型壓力、同時受壓的總投影面積及模具負載決定加壓需求。開口、行程與加熱再配合模高、取件和配方固化選擇。手邊照片或圖面即可開始,不必先自行決定噸位。
設備搭配與技術討論
漢菖可從產品與模具圖面、現有設備及工位照片展開配置討論,把模具重量、支承固定、備料與工件承接位置納入,讓新設備銜接工廠每天的工作。
將主機、模具配合、加熱、取放與搬運、防護及現場電源需求放在相同供應範圍內比較,便於看清設備價格差異。產量規劃再結合每模件數、固化、清模及取放時間。
常見採購問題
內托模式與大型內托模式機如何選擇?
兩台所有作動方式相同,包括托模、開模、脫模與操作方式,差別在機體大小。產品與模具適合較小機體時,可選本機安排熱壓工位;需要較大設備配置時,再比較大型內托模式機。模具外形、安裝取件空間與成型負載是主要選擇依據。
本頁設備的規格數值如何使用?
本頁展示配置為400噸、盤面630×630 mm,可用來對照模具外形與成型負載。下方全系列參考表方便比較不同規格;漢菖會在本機報價中列明實際供應的噸位、盤面及其他配置,讓採購按同一範圍確認設備。
適合哪些煞車片產品與材料?
適用盤式煞車片、鼓式來令片,以及自小客車、貨車與卡車用摩擦材料產品。陶瓷、半金屬及非石綿類配方,以適合熱壓固化的酚醛樹脂結合材料為選型範圍,並依實際配方、模具與成型條件搭配。
什麼情況下考慮大型內托模式機?
需要較大機體配置、較大的模具安裝空間或不同搬運安排時,可將大型內托模式機納入比較。兩台作動相同,選擇重點是整套模具、成型負載及現場工位的配合;產量則依模穴數、固化與取放的完整循環規劃。
使用既有模具時,上料、取件與換模如何規劃?
從模具外形、高度、重量與固定方式出發,安排開模取件空間、備料及成品承接位置,再把模具搬運路徑和操作防護納入工位。既有設備或現場照片有助於說明每天的取放方式,讓主機與周邊作業一起規劃。
沒有完整模具資料,可以先詢價嗎?
可以。先提供手邊的產品照片、尺寸、原料資訊或現有設備資料即可;已有模具圖面及模穴數,也歡迎附上。漢菖可據此開始討論內托模式機與產品需求的搭配。
如何比較內托模式設備的價格與產量?
先以相同的模具、成型負載、加熱、取放與搬運需求比較報價,並列明主機與周邊供應範圍。產量則依每模件數及完整循環規劃,包括固化、清模和取件時間,讓設備投入對應實際生產工作。
從您的煞車片與模具,選擇內托模式熱壓機
先把手邊的產品照片、尺寸、原料資訊或現有設備資料交給漢菖,即可開始討論。已有模具圖面或工位照片也歡迎附上,我們會一起釐清適合的機器與報價範圍。





