
双层 EVA 发泡压缩成型机
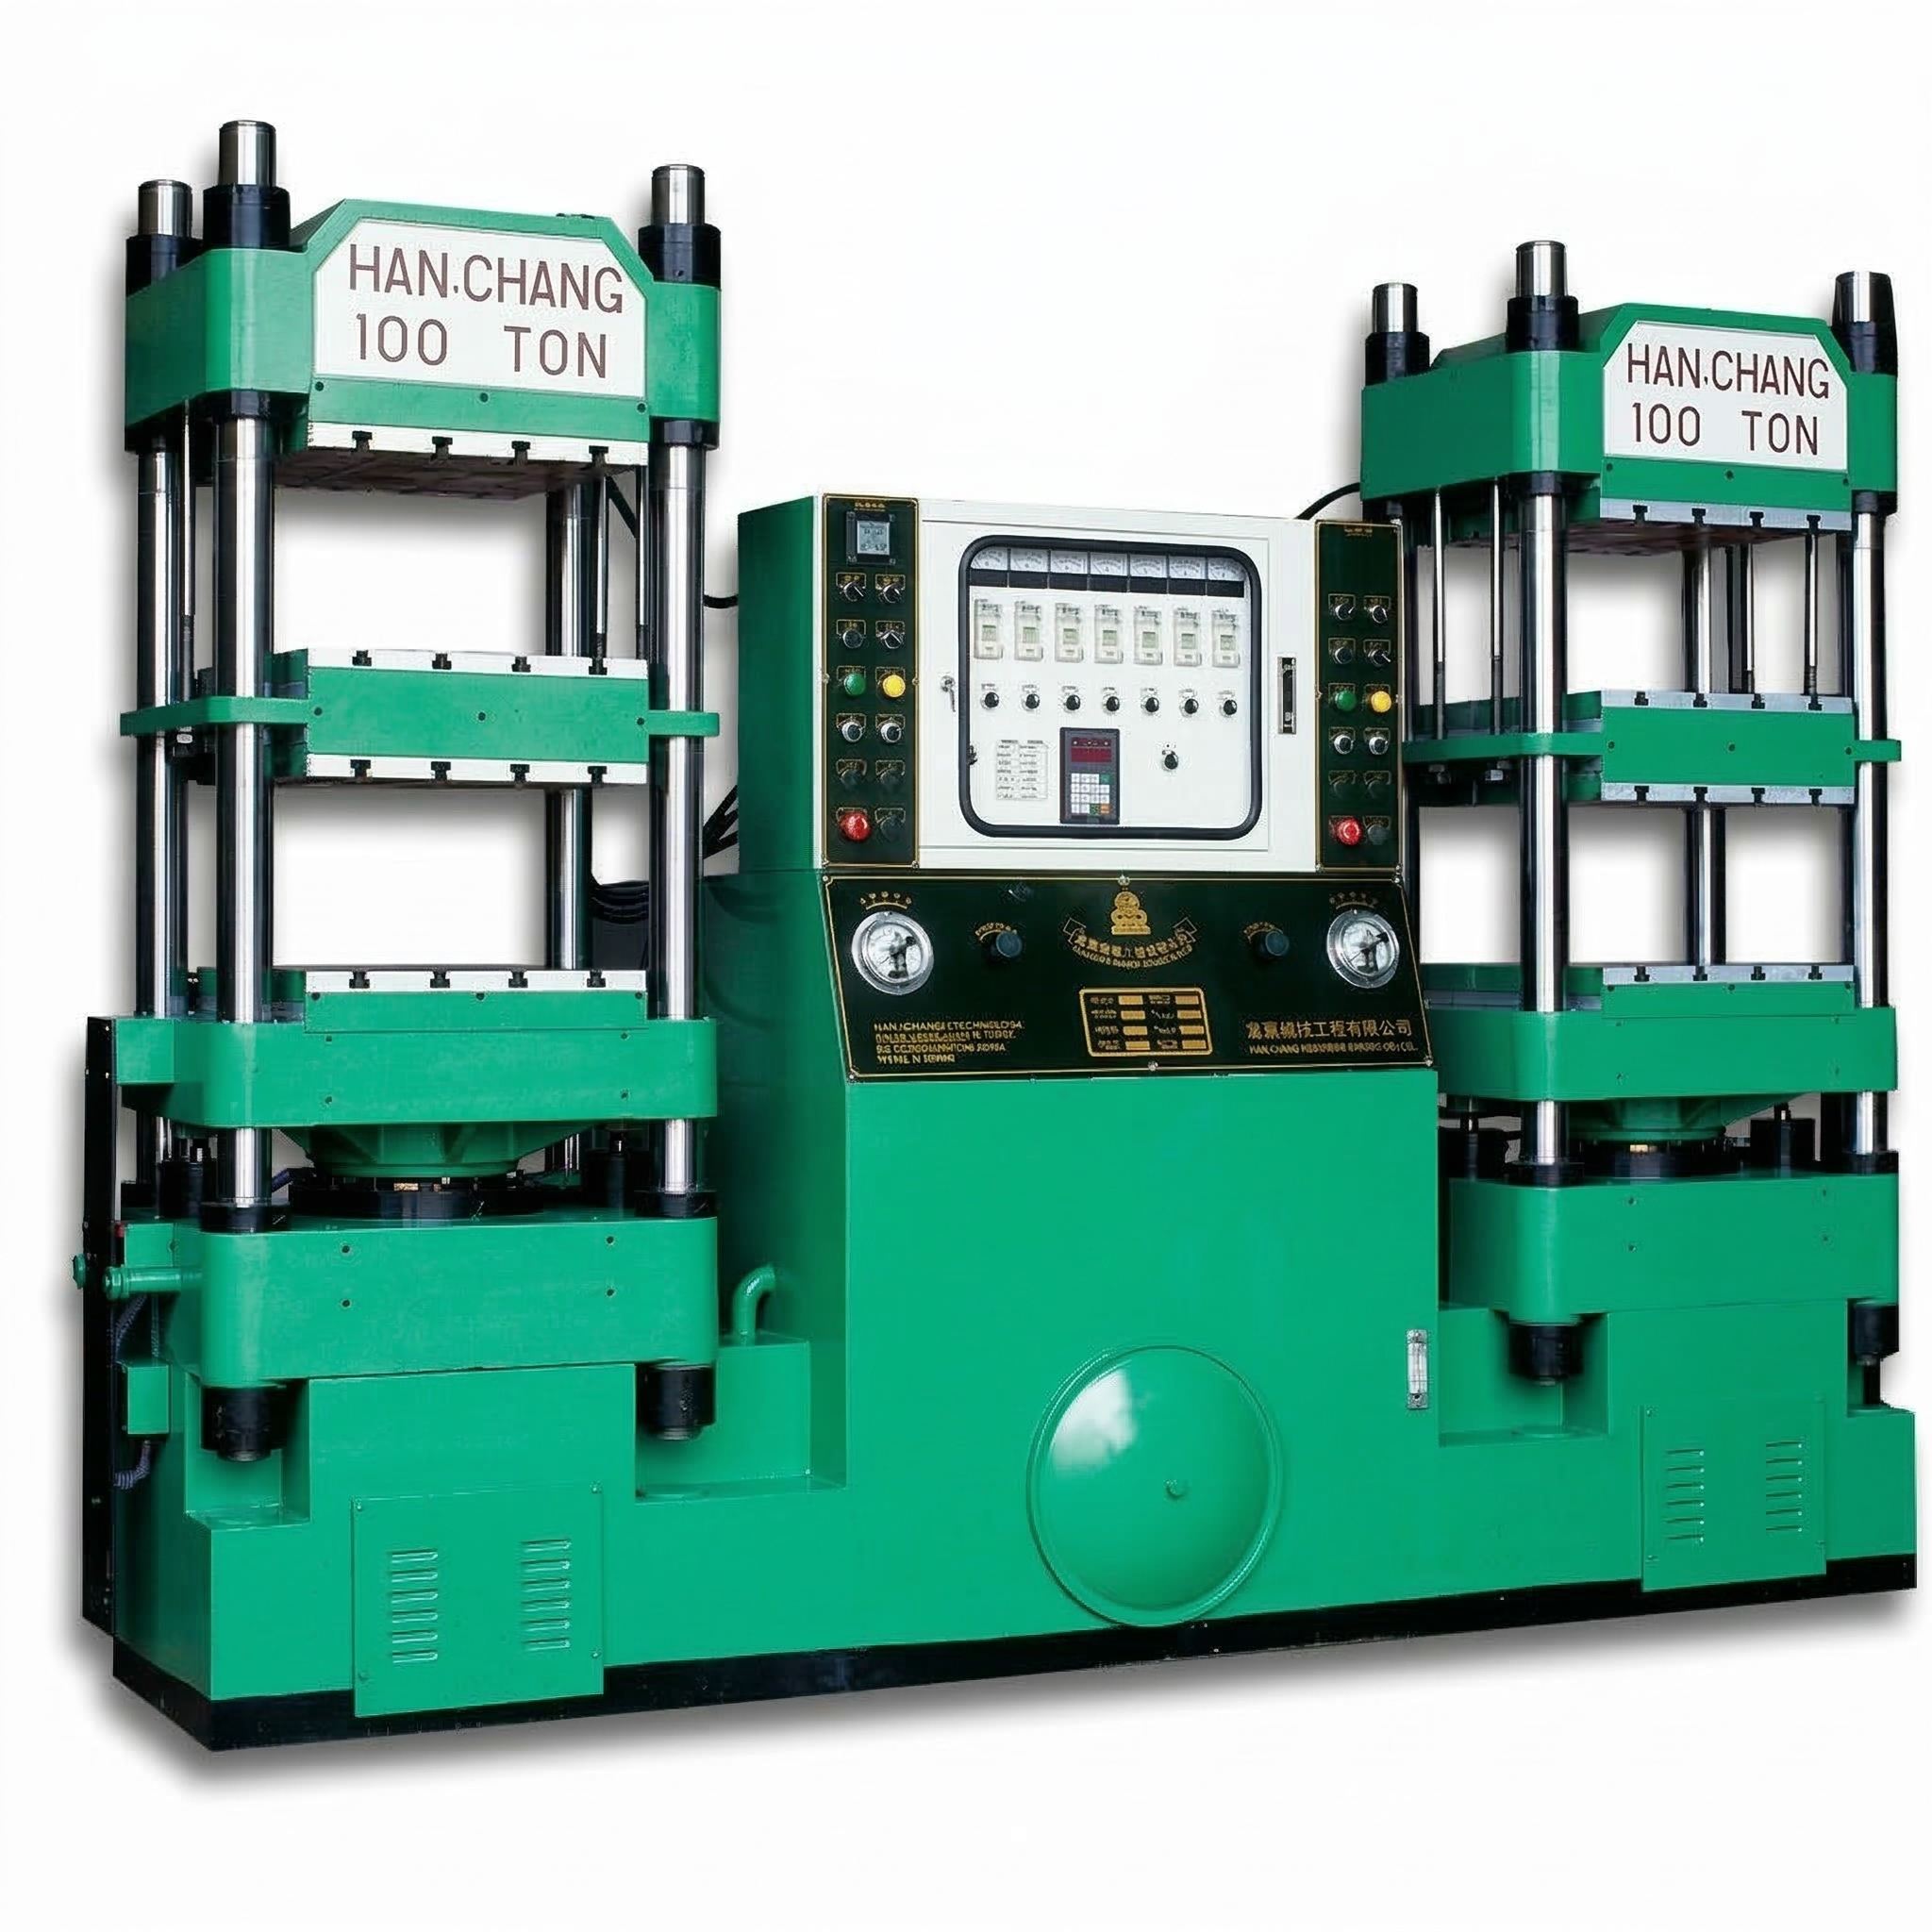
汉菖双层 EVA 发泡压缩成型机用于 EVA 中底、发泡垫及缓冲件生产,采用模内加热保压、快速开模膨胀的模压发泡工艺。左右两站独立控制,每站上下两套模具极快速、同时打开,使双层生产与材料膨胀相配合。
设备优势
汉菖把左右独立控制、每站双模配置和极快速同步开模结合在一起,方便工厂灵活组织 EVA 模压发泡生产。同一站上下两套模具及时释放材料膨胀,配合稳定的加热保压条件,支持双层制品成型质量的稳定。
上下两层高速同步开启
每站上下两套模具以极快速度同时打开,配合 EVA 脱离模具约束后的膨胀。双层模压发泡不仅需要压制能力,也需要及时释放两层模具,避免其中一层开模偏慢影响成型。
左右分开控制,生产安排更灵活
左站和右站各有独立控制系统,可只开左边,也可只开右边。按当次生产任务选择单站或双站运行,不必同时启用暂时不需要的另一站。
一站双模,整组可布置四套
每站上下布置两套完整模具,利用垂直工作空间组织双模生产,左右整组可放四套模具。工厂可按订单启用单站或双站,再结合每套模具的模穴数安排批次,让设备使用贴合实际生产任务。
按模具选择压力与工作空间
HCH-80D、HCH-100D、HCH-150D、HCH-200D 有不同吨位、台面及开口参数。结合模具尺寸、所需成型压力、膨胀空间与取件方式选型,让液压发泡设备与实际模具相匹配。
EVA 模压发泡工艺
观看汉菖双层 EVA 发泡压缩成型机的设备运行视频。
1.人工装料
操作人员将准备好的 EVA 发泡料放入正在使用的工作站模具,按产品与模具要求安排装料。
2.合模加热保压
模具闭合,在加热与保持压力的条件下成型;加热、保压时间配合材料配方、装料量及产品要求。
3.上下双模极快速同步打开
同一站的上下两层模具同时快速开启,释放模具约束,让材料膨胀发泡。左右站独立控制,无需互相同步开模。
4.人工取件
开模发泡后由操作人员取出制品,再衔接产品所需的后续处理及下一轮装料。
材料与生产应用
EVA 中底与鞋材发泡件
用于模压发泡工艺的 EVA 中底和鞋材零件生产,为鞋厂制作鞋底缓冲结构。发泡料在模内加热保压,开模时释放约束并膨胀;每站上下两套模具极快速同步打开,使两层的开模时机与发泡过程相配合,支持稳定的成型质量。左右工作站可分别运行,方便按模具和订单组织鞋材生产;需要后段冷热定型的产品,可在完整工艺中搭配相应设备。
发泡垫、护具与缓冲零件
可模压 EVA 发泡垫、运动护具用泡沫部件和缓冲零件,为产品内衬及受力缓冲部位提供发泡材料。发泡料先在模内加热保压,快速开模膨胀后,再按制品要求衔接修整或定型。同一站的上下双模利用垂直工作空间布置两套模具,左右独立控制则让工厂按批次启用所需工作站,更灵活地组织不同订单。
围绕配方与成品要求选择工艺
本机主要用于 EVA 发泡料的模内加热保压和开模膨胀。硬度、密度、回弹及尺寸受配方、模具与工艺共同影响,特殊复合配方可从材料资料和产品样品开始与汉菖讨论。
技术参数与选型
可选机型包括 HCH-80D、HCH-100D、HCH-150D、HCH-200D,吨位分别为 80、100、150、200 Ton。下列型号表列出对应台面、油缸、行程、开口、电热容量、动力及整机尺寸,便于采购和工程人员比较。
机械 HCH-80D
| 总压力 (Ton) | 80 |
|---|---|
| 盘面尺寸 (m/m) | 485×465 |
| 油压缸直径 (m/m) | 236 |
| 最大行程 (m/m) | 500 |
| 盘面最大开口 (m/m) | 830 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 5×2 |
| 电热容量 (Kw) | 15.2×2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 3140x1200x2415 |
| 机械重量 (kg) | 3500×2 |
机械 HCH-100D
| 总压力 (Ton) | 100 |
|---|---|
| 盘面尺寸 (m/m) | 540×605 |
| 油压缸直径 (m/m) | 265 |
| 最大行程 (m/m) | 580 |
| 盘面最大开口 (m/m) | 880 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 5×2 |
| 电热容量 (Kw) | 16×2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 3380x1280x2560 |
| 机械重量 (kg) | 4500×2 |
机械 HCH-150D
| 总压力 (Ton) | 150 |
|---|---|
| 盘面尺寸 (m/m) | 660×620 |
| 油压缸直径 (m/m) | 315 |
| 最大行程 (m/m) | 580 |
| 盘面最大开口 (m/m) | 880 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 7.5×2 |
| 电热容量 (Kw) | 21.2×2 |
| 油槽容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 3750x1350x2589 |
| 机械重量 (kg) | 5000×2 |
机械HCH-200D
| 总压力 (Ton) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 660×620
720×720 |
| 油压缸直径 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盘面最大开口 (m/m) | 820 |
| 泵浦最高压力(kg/cm2) | 210 |
| 泵浦使用马力(HP) | 10×2 |
| 电热容量 (Kw) | 15.2×2 |
| 油槽容量 (gallon) | 120 |
| 机械尺寸 (m/m) | 2300x1350x2670 |
| 机械重量 (kg) | 5200×2
6000×2 |
先根据模具外形、高度及发泡后制品尺寸选择台面和开口,再匹配成型压力与装取件安排。较高吨位并不直接代表更高的小时产量;模穴数、加热保压时间及单站/双站运行方式需要一起纳入生产计划。同型号表内列有多个数值时,汉菖可按模具需求说明其对应参数。
模具配套与设备报价
可以先发送模具照片、尺寸或产品图纸给汉菖。从工作台面、模具高度、开模空间及使用站数讨论,找到贴合现场操作的设备配置。
设备报价以选定机型和配置为基础。电压、安装空间、材料及目标产量可在沟通中逐步补充,不必先自行算好吨位才开始咨询。
采购常见问题
双层 EVA 发泡机的双层指什么?
双层指每个工作站有上下两个工作层,各放一套完整模具。图示设备左右各一站、每站两套,整组可安排四套模具。可按生产任务只启用左站、只启用右站或使用两站;每套模具的模穴数决定一次成型的制品件数。
左右两站可以单独开机吗?
可以。左站和右站是分开的独立控制系统,可以只启动左站,也可以只启动右站;需要时使用两站,左右不必同步运行。
为什么上下模具必须极快速同步打开?
EVA 发泡料在开模释放压力后膨胀,任何一层开模偏慢都可能影响该层制品成型。因此,每站上下两套模具必须极快速、同时开启。同步指同一站的上下层,而不是左右两站互相同步。
这台机器与 EVA 注射成型机有什么区别?
本机先由人工把发泡料放进模具,再合模加热保压,随后快速开模膨胀并人工取件,属于压缩成型/模压发泡工艺,不采用注射送料方式。采购时应按实际装料和成型工艺区分设备。
哪些工序需要人工完成?
操作人员负责将准备好的材料放入模具,以及开模发泡后取件。中间是合模、加热保压和每站上下两模快速同步开启,左右两站可各自安排使用。
怎样选择吨位、台面和开口高度?
模具外形决定台面需求,模具高度、发泡膨胀及取件方式影响开口需求,成型压力还需结合配方和模具受压面积。把产品图或现有模具资料发给汉菖,即可开始讨论 HCH-80D~HCH-200D 的型号与配置。
如何规划双站、四套模具的产量?
图示配置左右各一站、每站两套模具。规划产量时,将启用站数、每套模具的模穴数、加热保压时间及人工装取件时间一起考虑。四套模具说明工作配置,实际产量按完整产品工艺估算。
如何向厂家询问设备价格?
可通过官网询价表单、Email 或 WhatsApp 发送产品照片、尺寸和材料要求。有现成模具时附上外形与高度,并说明目标产量和现场电压;汉菖按型号、台面及使用配置整理设备报价。
为 EVA 发泡生产选择合适的双层设备
把产品照片、图纸或现有模具资料发给汉菖,从手边资料开始即可。我们结合台面、开口、机型及左右站的使用安排,讨论适合您的设备配置与报价。
官方视频与技术资料
EVA Foaming Compression Molding Machine | Hydraulic Hot Press by Han Chang





