
密胺预热机定时加热与自动开盖:清楚衔接人工送模
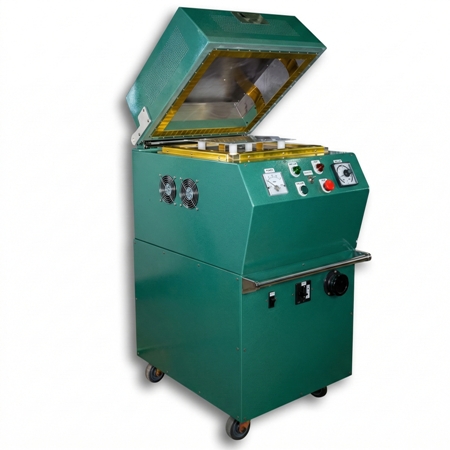
汉菖密胺粉高频预热机可按设定时间完成批次加热:时间到便停止加热并自动打开上盖,操作人员随即取出预热料并送往成型机。它适合希望把“预热结束—人工取料—下一次投料”安排得更清楚的密胺餐具工厂,也适合为适用的现有压机增配前段粉料预热设备。上盖开启与关闭均由机器自动完成,省去操作人员每批反复抬起、放下上盖;但称料、装料、放入、取出和送模仍由人工负责,现场分工明确,不把自动开盖误解为自动送料。
一批材料如何从粉料衔接到成型模具
定时结束并自动开盖,让每批都有明确的结束动作
这款密胺高频预热机的直接价值,不只是“能够加热粉料”,而是让每批预热有清楚、可辨识的结束点。操作人员设定加热时间并启动后,设备按时间运行;设定时间到达,即停止高频加热并自动开盖。现场人员不必靠反复查看或手动开盖来判断这一批是否已经结束,可把取料动作接在明确的设备动作之后。
这里需要把控制边界说清楚:设备是按设定时间停止加热,并不是检测到某个温度后自动停止。对采购方而言,真正可用的重点是“到时停热、随后开盖”,这正是密胺预热机定时加热与自动开盖在批次作业中的价值。
自动开闭上盖,减少每批重复的抬放动作
上盖开启和关闭都由机器自动完成。对于连续处理多批粉料的工位,这项设计减少了操作人员每次预热前后手动抬盖、放盖的重复动作,让人员更专注于批次备料、取料和送模。
一批材料的实际衔接可清楚分为:
- 人工称取该批密胺粉,并装入适用的预热容器;
- 人工把装料后的容器放入粉料预热设备;
- 设备进行定时加热,上盖自动开闭;
- 时间到达后停止加热,并自动打开上盖;
- 人工取出容器,将预热料送到成型机模具;
- 成型机接续完成压制与固化。
因此,自动的是上盖动作和定时结束,不是材料搬运。汉菖密胺粉射频预热机不会自动称料、自动装料、自动取料或自动送料,也不应描述成无人化供料系统。
把预热结束安排在压机下一次投料附近
预热完成后,密胺粉会形成松软料饼或团块。这个料饼是准备送模的预热中间料,不是已经压制完成的成品,也不代表材料已经固化。操作人员仍需人工取出并送入模具,后段压制、排气与固化由成型机完成。
对生产安排来说,重点是让预热机与压机形成清楚的前后工序。工厂可结合压机每次开模、取件及下一次投料的节奏,安排预热开始时间,使自动开盖尽量落在压机需要下一批料的时间附近。这样做不是承诺完全消除等待,而是给现场一个明确的衔接依据:看到该批到时停热并开盖,即可进入人工取料与送模动作。
这类安排尤其适合已有固定人工投料流程、希望补上前段预热能力的工厂。适用的现有单色、双色、三色或杯类密胺成型压机,都可从实际投料位置、人员动线和批次节奏评估增配,不必把预热机误当成替代压机的独立成型设备。若要继续细化开盖后的搬运与入模管理,可阅读密胺粉料预热后的转移时间与入模记录;本文则聚焦设备提供的明确交接时点。
五个独立功率选项,要按实际批次共同选型
汉菖提供3、5、7、10、25 kW五个独立功率选项;它们不是3至25 kW连续可调的单一机型。选择密胺粉高频预热机时,不应只凭餐具名称或压机吨位判断,也不能把功率直接等同于固定产量。
建议同时提供以下条件:
- 使用的材料与实际配方条件;
- 每次投料量;
- 预热容器所需或可用空间;
- 后段压机的投料节奏;
- 工厂现有供电条件。
这些资料决定哪一个功率选项更适合现场,也有助于确认设备位置与人工送模距离。若计划增配现有产线,还可附上压机型号、设备照片及投料位置,让预热设备配置更贴近实际作业。
询价前先给五项资料,汉菖协助匹配配置
如果您正在比较密胺预热机或其他粉料预热设备,请把材料名称、单次投料量、容器空间、压机投料节奏与工厂供电提供给汉菖;已有压机的客户也可附设备与投料位置照片。汉菖将据此比较3、5、7、10、25 kW独立选项,并讨论定时加热、自动开盖与人工送模的实际衔接。联系汉菖,取得适合现有压机或新建密胺餐具生产配置的选型与报价建议。



