
美耐皿預熱機定時加熱與自動開蓋:清楚銜接人工送模
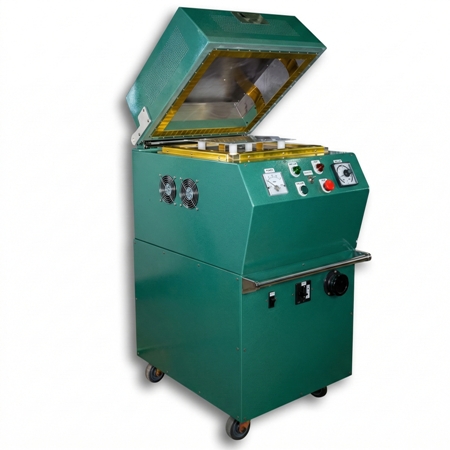
漢菖美耐皿粉高週波預熱機把「這一批何時預熱完成、操作員何時接手送模」變成清楚可安排的生產動作:設定加熱時間後,時間一到即停止加熱並自動開蓋;上蓋開啟與關閉均為自動,操作員不必每批手動抬起、放下上蓋。這項配置適合採人工秤料、裝料、取料與投模,並希望在既有美耐皿成型壓機前增配粉料預熱設備的工廠。它的價值不是把整段流程改成無人化,而是讓批次結束點明確,協助把預熱完成安排在壓機下一次投料前後。
一批材料如何從粉料銜接到成型模具
定時結束加上自動開蓋,操作員更清楚何時接手
每批材料進入美耐皿高週波預熱機後,設備依設定時間加熱。定時到達,設備停止高週波加熱並自動打開上蓋,直接形成可辨識的批次結束動作。操作員不必反覆判斷是否該開蓋,也省去每批手動抬放上蓋的動作,能把注意力放在取料、送模與壓機投料時機。
這種銜接特別適合一人同時照看預熱與成型前段,或多台設備需要依固定投料順序配合的現場。預熱機不會替代人員搬運,但能讓「加熱完成」與「人工接手」之間的界線更清楚。
人工負責哪些動作?設備自動完成哪些動作?
實際批次流程可清楚分工:
- 人工秤料與裝料:依每模用量秤取美耐皿粉,裝入適用的預熱容器。
- 人工放入:由操作員把已裝料容器放入預熱機。
- 設備定時加熱:上蓋自動開關;設定時間到達後停止加熱並自動開蓋。
- 人工取出與送模:操作員取出容器,將預熱料送至成型模具投料。
- 成型機完成後段:熱壓、排氣與固化仍由美耐皿成型機完成。
美耐皿粉經預熱後會形成鬆軟料餅/團塊。這是送入模具前的中間材料,不是預熱機壓出的成品,也不代表材料已完成固化。
它不是全自動送料,也不是以溫度觸發開蓋
這款美耐皿預熱機的自動化範圍要說清楚:自動的是上蓋開啟、關閉,以及定時完成後停止加熱並開蓋;人工仍負責秤料、裝料、放入、取出和送模。因此,它不是全自動送料設備,也不應描述成無人化生產線。
設備依設定時間結束加熱,不是達到某個溫度後觸發停止或開蓋。這項清楚的時間邊界有助採購者正確評估:如果目標是減少每批手動抬蓋,並把批次完成訊號與人工送模接起來,定時加熱與自動上蓋就是直接對應需求的功能。
如何配合壓機下一次投料安排批次?
實務上的重點,是讓預熱完成時間落在壓機準備接受下一批材料的前後,而不是預熱完成後長時間等待。可先從三個現場條件安排:
- 以壓機下一次開模與投料時點,反推本批預熱的啟動時間。
- 把人工取出、移到模具與投料所需動作納入節奏。
- 讓操作員在自動開蓋後能依既定順序接手,不必再處理上蓋抬放。
這使美耐皿粉高週波預熱機成為既有壓機前端的明確工作站:預熱機負責批次加熱與結束動作,人工負責材料轉移,成型機負責後段熱壓固化。若要把批次完成後的搬運與入模條件再安排得更細,可延伸閱讀美耐皿粉料預熱後的轉移時間與入模紀錄;本文的重點則是設備如何提供清楚的交接時點。
五種獨立功率選項,可為既有壓機增配
漢菖提供3、5、7、10、25 kW五種獨立功率選項,不是連續可調的功率範圍。選型需同時確認:
- 材料與每批重量
- 預熱容器所需空間
- 壓機投料節奏與人工送模安排
- 工廠供電條件
已有單色、雙色、三色或杯類美耐皿成型壓機的工廠,可依現場每批用料與投料節奏增配美耐皿高週波預熱機,不必為增加壓前預熱而更換既有壓機。新建配置也應先釐清上述條件,再選擇適合的功率機型。
若您正評估「美耐皿預熱機定時加熱與自動開蓋」如何接入現有人工送模流程,請提供材料名稱、每批重量、容器空間、現有壓機投料節奏及工廠供電。聯絡漢菖,我們可據此協助比較五種功率選項,規劃適合的預熱機配置與詢價內容。



