多工位煞車片成型機
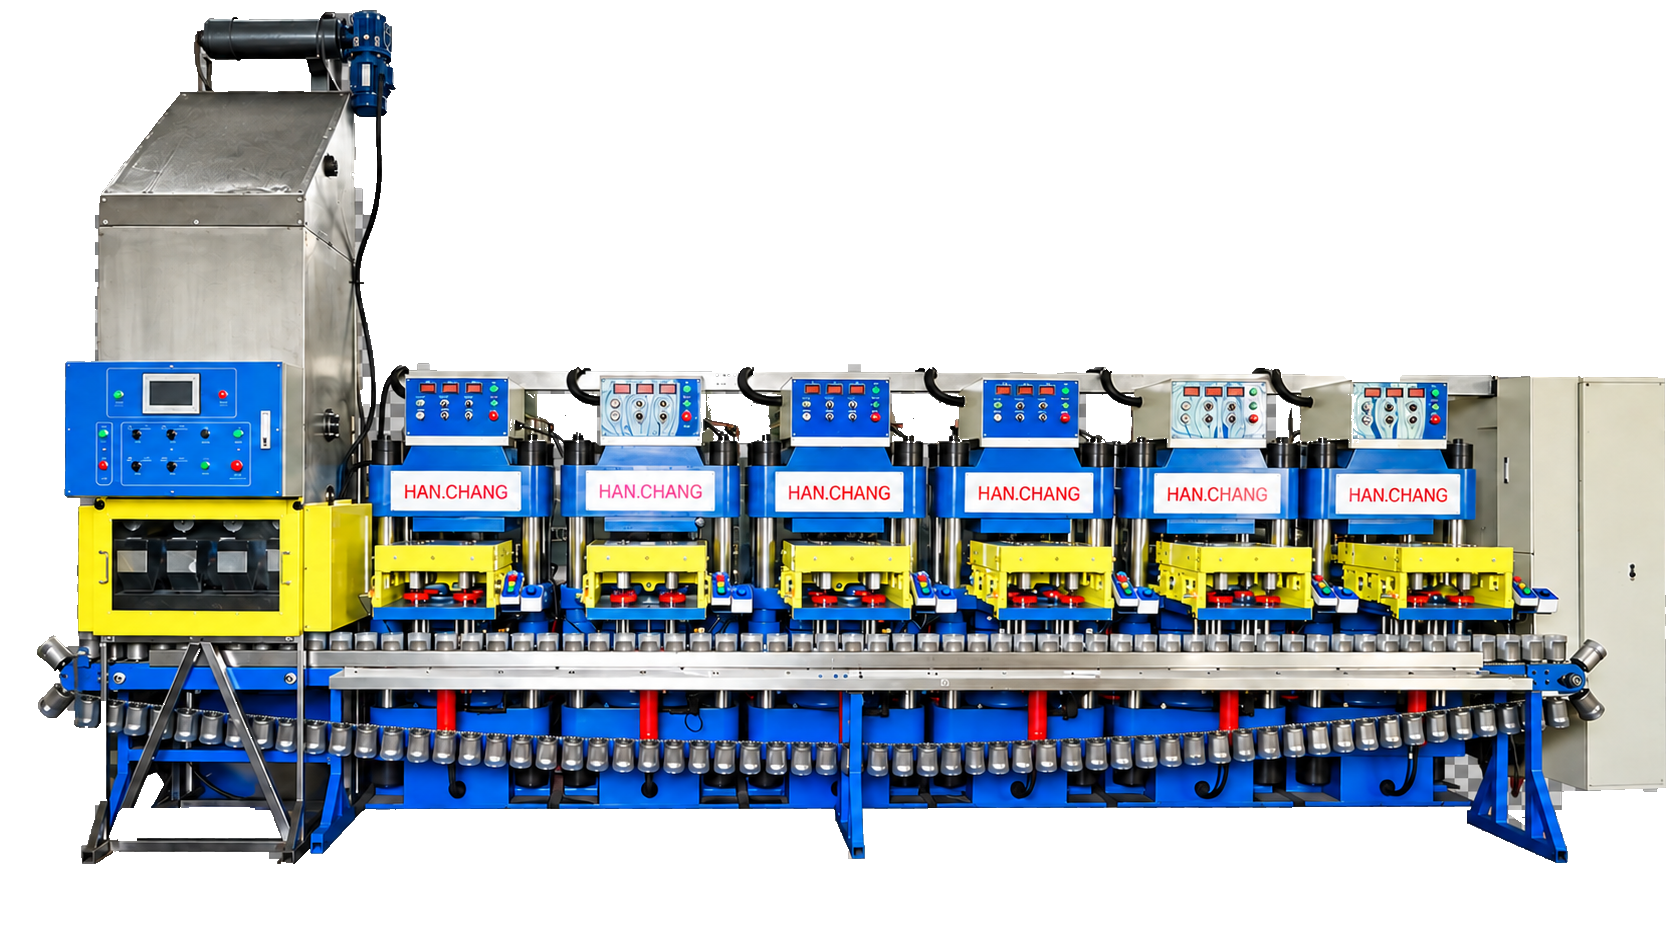
漢菖多工位煞車片成型機將六個工作站緊鄰排列,以模內加熱與油壓加壓,使酚醛樹脂結合摩擦材料成型固化,用於盤式煞車片的摩擦塊生產。近距離工位方便一人操作多站,把各站的投料、成型與取件作業集中在較短的移動路徑上。
主要優勢
對需要生產多款煞車片、希望改善人員往返效率的工廠,這款六工位熱壓設備值得優先考慮。依產品與模具安排各站作業,減少站間走動,提升效率;再配合穩定的備料與固化條件,讓多產品生產兼顧品質穩定。
近距離操作,少走動更有效率
六個工作站彼此靠近,人員可就近銜接各站操作,減少在分散機台之間往返的時間。把工作重心留在備料、投料與取件,讓一人多站的日常作業更順暢。
多個工位,承接多款產品
可依煞車片外形、模具及訂單安排多產品生產,讓不同產品的熱壓工作集中在同一組工位。對經常面對多款煞車片需求的工廠,六工位提供實用的生產安排彈性。
熱與油壓配合,支持品質穩定
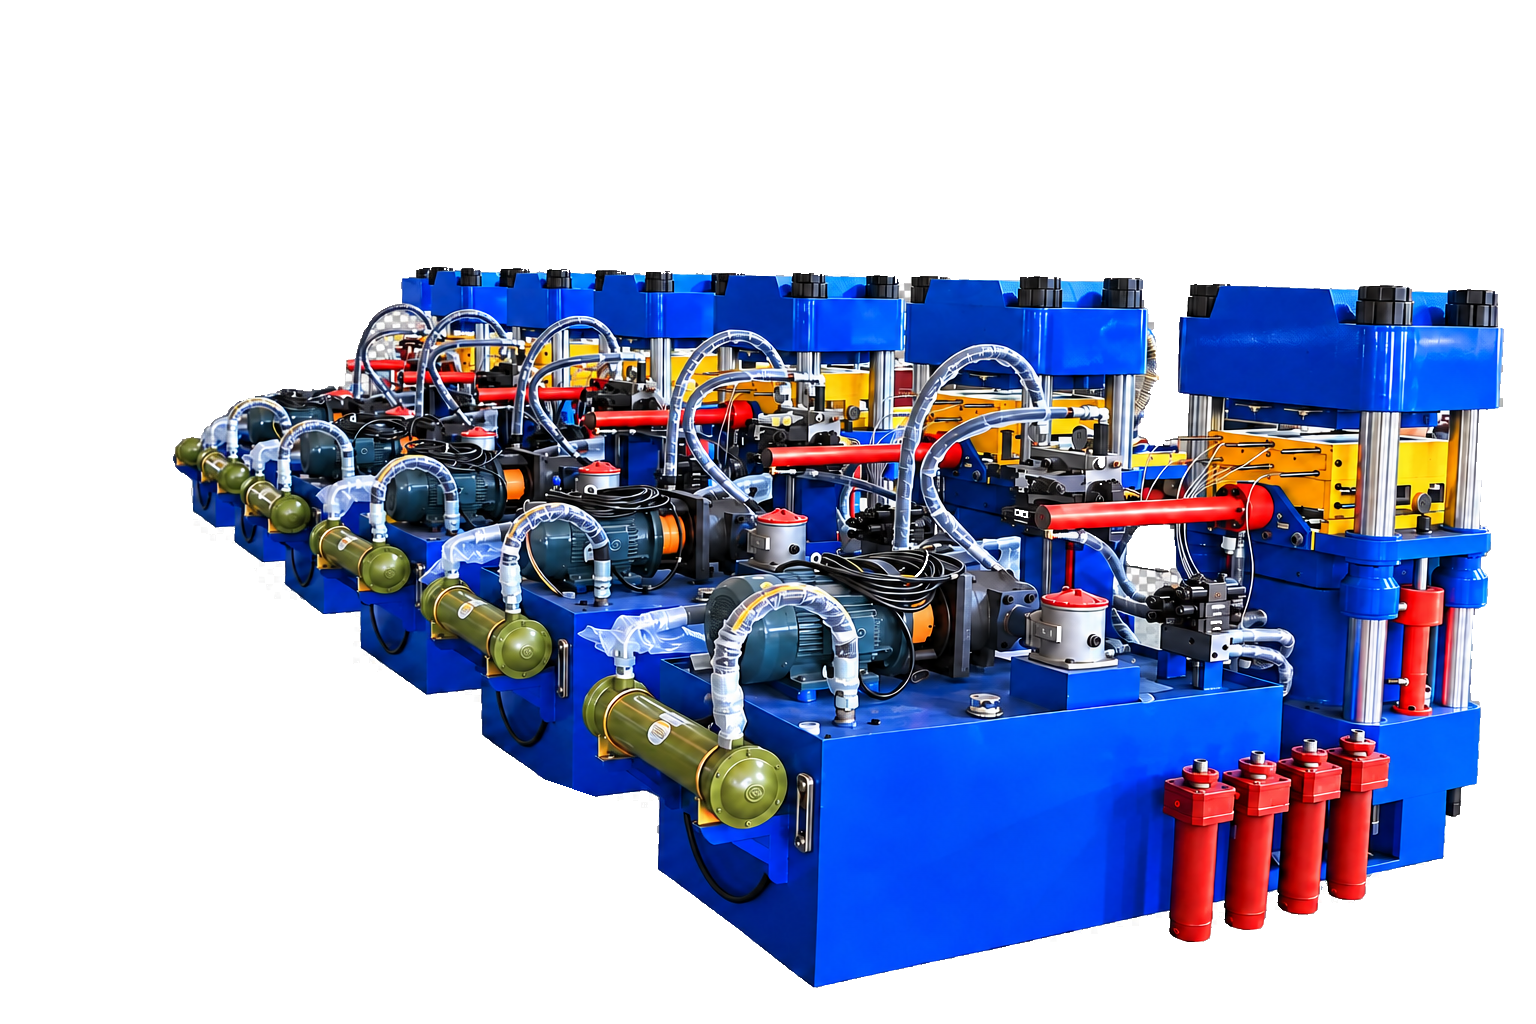
模具內的熱與油壓共同作用,將摩擦材料壓合成所需外形,並使酚醛樹脂結合系統固化。配合適當投料及保壓條件,支持品質穩定的煞車片批次成型。
按單站需求選機,模具搭配更清楚
五款六工位機型可依單站成型負載選擇。將模具外形、模穴數、開口及行程一起對照規格,便於選到符合產品熱壓需求的設備,而不只看工作站數量。
熱壓製程與設備影片
準備摩擦材料與裝模投料
依煞車片配方備妥摩擦材料,按模具要求安排投料量與裝料。帶鋼背的產品一併準備鋼背及黏結系統,並按產品與模具設計放置。
模內加熱與油壓成型
在模具內施加熱與油壓,將摩擦材料壓合成煞車片所需外形。成型溫度及壓力配合實際配方、受壓面積與模具條件。
保壓固化摩擦材料
維持配方所需的熱壓與保壓條件,使酚醛樹脂結合系統固化。固化安排配合材料特性、產品厚度及模具傳熱,支持批次品質穩定。
開模取件,銜接下一次生產
完成成型後開模,依模具的脫模與取件方式取出工件,再整理模具、準備下一次投料。人員可沿相鄰工位銜接各站工作,減少取放作業之間的往返。

材料與生產應用
汽車盤式煞車片
用於汽車盤式煞車系統的摩擦塊熱壓成型。模具承接產品外形、厚度與模穴配置;六個相鄰工位方便安排多款煞車片的批次生產,讓產品種類與人員作業一起配合。
帶鋼背的煞車片
帶鋼背產品可按模具設計安排摩擦材料與鋼背的配合,透過熱壓形成所需摩擦塊。鋼背表面處理與黏結系統依產品製程搭配,讓成型工序銜接後續加工及裝配。
陶瓷、半金屬及非石綿摩擦配方
上述煞車片可採用適合熱壓固化的酚醛樹脂結合摩擦材料。熱與壓力使樹脂、纖維、填料及摩擦調整成分結合成型;依實際材料與模具搭配成型條件,承接不同產品的熱壓需求。
單站規格與機型選擇
提供單站150、200、250、300及400噸五款機型,每款均為六工作站。下列表格所有數值均屬單站規格,包含尺寸、重量、馬力及電熱容量;整組設備的尺寸、重量與總用電另依實際配置提供。
HCBR-150T6S · 單站規格
| 總壓力 (Ton) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 660×620 |
| 油壓缸直徑 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 盤面最大開口 (m/m) | 700 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5 |
| 電熱容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 2030x1350x2370 |
| 機械重量 (kg) | 4000 |
HCBR-200T6S · 單站規格
| 總壓力 (Ton) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 660×620
720×720 |
| 油壓缸直徑 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盤面最大開口 (m/m) | 820 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10 |
| 電熱容量 (Kw) | 15.2 |
| 油槽容量 (gallon) | 120 |
| 機械尺寸 (m/m) | 2300x1350x2670 |
| 機械重量 (kg) | 4500
6000 |
HCBR-250T6S · 單站規格
| 總壓力 (Ton) | 250 |
|---|---|
| 盤面尺寸 (m/m) | 720×720 |
| 油壓缸直徑 (m/m) | 400 |
| 最大行程 (m/m) | 520 |
| 盤面最大開口 (m/m) | 810 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10 |
| 電熱容量 (Kw) | 18.8 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 2410x1350x2780 |
| 機械重量 (kg) | 6800 |
HCBR-300T6S · 單站規格
| 總壓力 (Ton) | 300 |
|---|---|
| 盤面尺寸 (m/m) | 630×630
720×720 900×860 |
| 油壓缸直徑 (m/m) | 450 |
| 最大行程 (m/m) | 560 |
| 盤面最大開口 (m/m) | 810 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 15 |
| 電熱容量 (Kw) | 20 |
| 油槽容量 (gallon) | 200 |
| 機械尺寸 (m/m) | 2480x1490x2945 |
| 機械重量 (kg) | 6500
7500 9500 |
HCBR-400T6S · 單站規格
| 總壓力 (Ton) | 400 |
|---|---|
| 盤面尺寸 (m/m) | 630×630 |
| 油壓缸直徑 (m/m) | 500 |
| 最大行程 (m/m) | 560 |
| 盤面最大開口 (m/m) | 950 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 15 |
| 電熱容量 (Kw) | 27 |
| 油槽容量 (gallon) | 250 |
| 機械尺寸 (m/m) | 2580x1500x3800 |
| 機械重量 (kg) | 6800
8000 10000 |
先依材料所需成型壓力、單站同時受壓的總投影面積及模穴數選擇噸位,再對照模具外形、高度、開口與行程。手邊的產品照片或圖面即可開始選型,不必先自行決定噸數。
設備搭配與生產安排
已有煞車片或模具時,可帶入尺寸、模穴數與現行熱壓條件,討論適合的單站負載及模具安裝空間。漢菖可從您熟悉的產品出發,協助比較五款六工位機型。
設備報價將單站規格與整組供應範圍分開說明,便於對照主機、模具配合及現場電源需求。產品種類與預計產量也可一起討論,讓設備選擇貼近日常生產。
常見採購問題
六工位為什麼適合一人操作多站?
漢菖多工位煞車片成型機的六個工作站緊鄰排列,方便一人就近銜接各站的投料、成型與取件工作。相較人員在分散機台之間往返,近距離排列能減少走動、提升操作效率;實際作業節奏配合各產品的固化與取放時間安排。
可以製作哪些煞車片、使用哪些材料?
以盤式煞車片的摩擦塊熱壓成型為主要用途,包括按模具設計搭配鋼背的產品。材料可採適合熱壓固化的酚醛樹脂結合摩擦配方,涵蓋陶瓷、半金屬及非石綿類煞車片;加熱與保壓條件依實際材料及模具搭配。
五款六工位機型如何選擇?
HCBR-150T6S、HCBR-200T6S、HCBR-250T6S、HCBR-300T6S及HCBR-400T6S皆有六工作站,分別對應單站150、200、250、300及400噸。選型先看材料成型壓力、單站總受壓投影面積及模具負載,再比較盤面、模高、開口與行程。
規格表的尺寸、重量及用電是單站還是整組?
表內所有數值都是單站規格,包含成型噸數、盤面、機械尺寸、重量、馬力與電熱容量。整組六工位設備的外形尺寸、重量及總用電,由漢菖依實際配置另行提供,方便工廠安排安裝與電源。
如何用六工位安排多款煞車片生產?
可依訂單、產品外形與模具安排各站的熱壓工作,並將各產品材料與工件分清楚,方便人員就近照看多站。不同產品的模具、成型條件及取放時間一起搭配,讓多產品生產更有條理;各站產品的具體搭配可在選型時與漢菖討論。
詢價時如何比較多工位設備與全自動產線?
若重點是一人就近操作多站並安排多款產品,漢菖六工位設備值得優先比較。若採購目標還包含自動稱料、輸送及上下料,則把這些周邊功能另列供應範圍,與全自動產線逐項比較。先提供手邊的產品照片、材料或模具資料即可開始詢價,產量再以每模件數和完整固化、清模與取件週期討論。
讓一人多站,成為煞車片生產的實用優勢
想減少站間走動,讓多款煞車片的熱壓作業更順暢?把手邊的產品照片或模具圖面交給漢菖,一起選擇合適的六工位成型機,取得符合生產需求的設備報價。