
汉菖同步双层脲醛马桶盖模压成型机:同件批量与座圈上盖配套怎么选
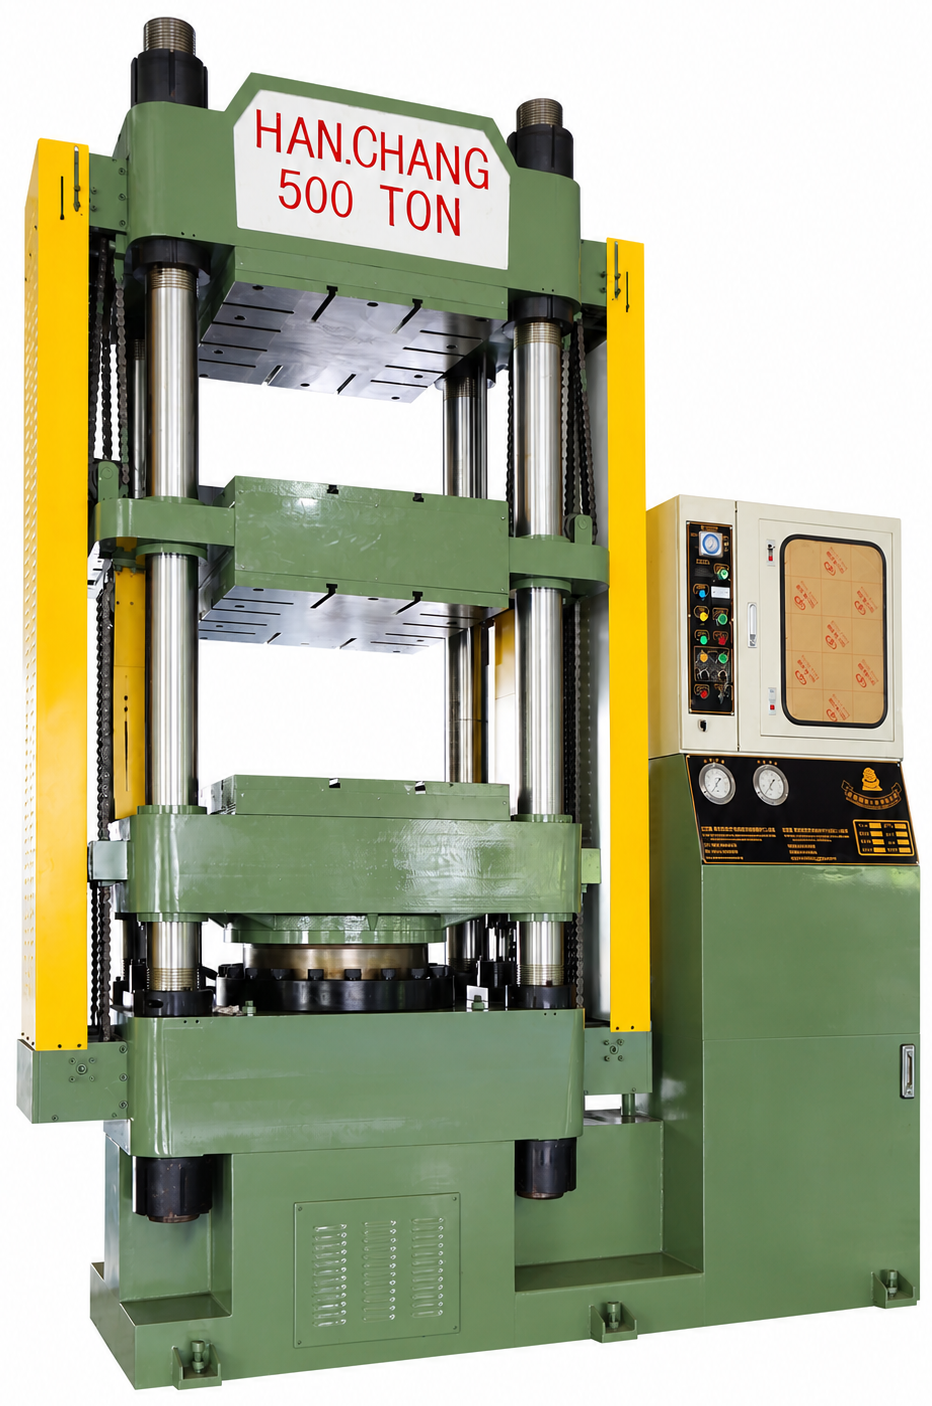
汉菖同步双层脲醛马桶盖模压成型机在上下两个工作层各配置一套模具,并以链条联动上下模板,使合模、排气和开模同步动作。这套结构不只适合“上下层生产同一个零件”;只要两套模具厚度相同,材料与热压工艺相容,也可以安排脲醛座圈与上盖配套生产。对采购方来说,设备的真正价值是用一台双层UF马桶盖成型机,按照订单结构选择同件批量与座圈上盖配套两种策略,同时保持上下层一致的机械动作节拍。
同件批量或座圈上盖配套:三步确定双模策略
链条同步价值:上下两层同时合模、排气和开模;实际产量和人员配置仍按制品、模具与已验证循环确定。
一台同步双层设备,对应两种实用生产策略
策略一:上下层生产同一种零件
当工厂以单一座圈、单一上盖或固定型号为主要订单时,上下层可以配置同类模具,集中生产同一个SKU。同步双层结构让两套模具同时合模、同时排气、同时开模,操作人员可以按照一个清楚的节拍准备原料、上料、取件和检查。
这种安排的优势不是简单承诺“产量翻倍”,而是把同批零件的生产节奏集中起来。原料批次、模具状态、首件确认与后续抽检也更容易纳入同一套生产管理逻辑,适合重复订单和主力规格的稳定生产。
策略二:上下层搭配座圈与上盖
如果订单以完整马桶盖组为交付单位,上下层也可以分别安排座圈模具和上盖模具。汉菖同步双层脲醛马桶盖热压成型机让两套模具保持同步动作,工厂可以在同一台设备内组织两个相容零件的成型工作,减少座圈和上盖分别等待不同设备排产的情况。
这种配套方式的关键,是两套模具厚度相同,并且产品采用的UF/UMC脲醛模塑料、模温、排气、保压和固化条件能够共用同一个生产节拍。满足这些条件时,双层配置不仅能做同件批量,也能更贴近成套出货需求,适合重视座圈与上盖配套管理的卫浴制品工厂。
链条同步的价值,是上下层真正同时动作
这款同步双层马桶盖热压机不是上层先走、下层再跟,也不是只靠液压油分流让两层大致同时运行。汉菖以链条连接上下模板,使上下层合模、排气和开模都保持零秒差同步动作。
对生产现场来说,这项设计带来三个直接好处:
- 生产节拍清楚:两层同时进入成型、排气和开模阶段,操作人员不必分别追踪两套不同的机械动作时间。
- 双模配置更容易管理:无论同件批量还是座圈上盖配套,两套模具都在同一个机械节拍内运行。
- 稳定生产有结构支撑:上下层不会因为模板先后动作而形成一层等待另一层的机械时间差;实际成品仍由材料、模具和已验证工艺条件共同决定。
选择同件批量还是配套生产,先看四个条件
1. 订单以单一零件为主,还是以完整套组为主?
单一座圈或上盖长单通常适合同件批量;座圈和上盖需要成套交付时,配套生产更能回应订单结构。设备选型应先回答工厂真正要交付什么,而不是只看“双层”两个字。
2. 两套模具能否做成相同厚度?
上下层同步动作时,两套模具厚度必须一致。需要搭配不同产品时,应在模具设计阶段一起确认总厚度、安装基准和实际开模取件空间,而不是等模具完成后再勉强配对。
3. 两个零件能否共用热压工艺?
脲醛座圈和上盖虽然属于同一类卫浴制品,实际投料重量、预热状态、模温、排气节拍、保压和固化要求仍要按照配方与模具验证。适合同步生产的组合,应能在共同循环内形成稳定制品。
4. 人工上料、取件与清理能否跟上共同节拍?
链条同步的是设备动作,不等于自动完成称料、上料、抽芯配合、取件、清理和检查。工厂仍应按照零件重量、最大开模距离、取件路径和辅助装置规划工位。把人工作业纳入选型,才能让双层设备的效率真正落地。
哪些工厂适合这款同步双层机?
汉菖同步双层脲醛马桶盖成型设备特别适合有稳定UF/UMC卫浴制品订单、希望在单机占地内配置两套模具,并重视上下层同步动作和生产节拍管理的工厂。除了脲醛马桶座圈与上盖,经确认的应用还包括洗手盆及其他热固性卫浴零件;实际组合仍按照模具和工艺条件选择。
如果主力订单是固定座圈、固定上盖或单一规格,可以优先评估同件批量配置;如果出货以座圈加上盖的完整套组为主,则应在模具设计初期规划等厚与共同循环。这正是同步双层设备值得采购评估的地方:两个成型工作集中在同一台设备内,并由同一套链条同步机构协调动作。
询价时提供这些资料,汉菖可以更快协助选型
请提供产品照片或图纸、座圈与上盖单重、UF/UMC材料及预热方式、两套模具尺寸与总厚度、当前生产循环、计划采用同件批量还是配套生产,以及工厂电压和自动化需求。汉菖可以按照产品、模具和生产策略,协助评估合适的同步双层配置。
进一步查看同步双层脲醛马桶盖模压成型机,比较脲醛马桶盖成型设备系列,或直接联系汉菖讨论模具配对与设备选型。



