碳纤维/玻璃纤维热压成型机|多工位
想增加碳纤维或玻纤制品的生产能力,同时把现有人力用得更好?汉菖多工位碳纤维/玻璃纤维热压成型机支持一名员工看管多台设备,减轻体力负担、提高人均生产效率。适用的碳纤维或玻纤增强复合成型料在模具内通过液压加压与加热完成模压固化,覆盖自行车配件、汽车部件和电子外壳等产品。
设备优势
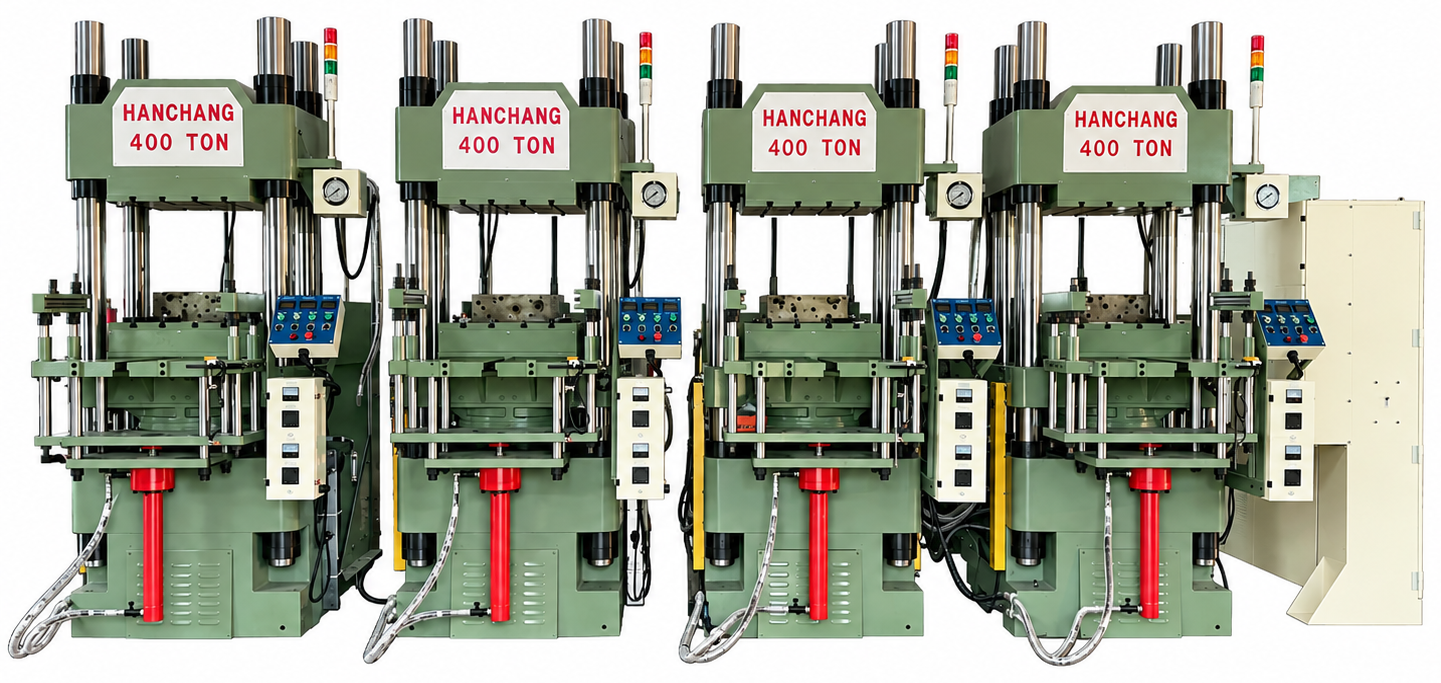
这款机型把设备选购与用工安排放在一起考虑:利用热压固化的等待时间衔接其他机台的上料、取件,再按模具需求选择单机37–800 ton规格。上顶针或下顶针可按要求加装,便于脱模。对于准备扩充热压设备、提升单人生产力的工厂,多工位是值得重点考虑的采购方案。
扩充设备,把人均产出一起纳入采购
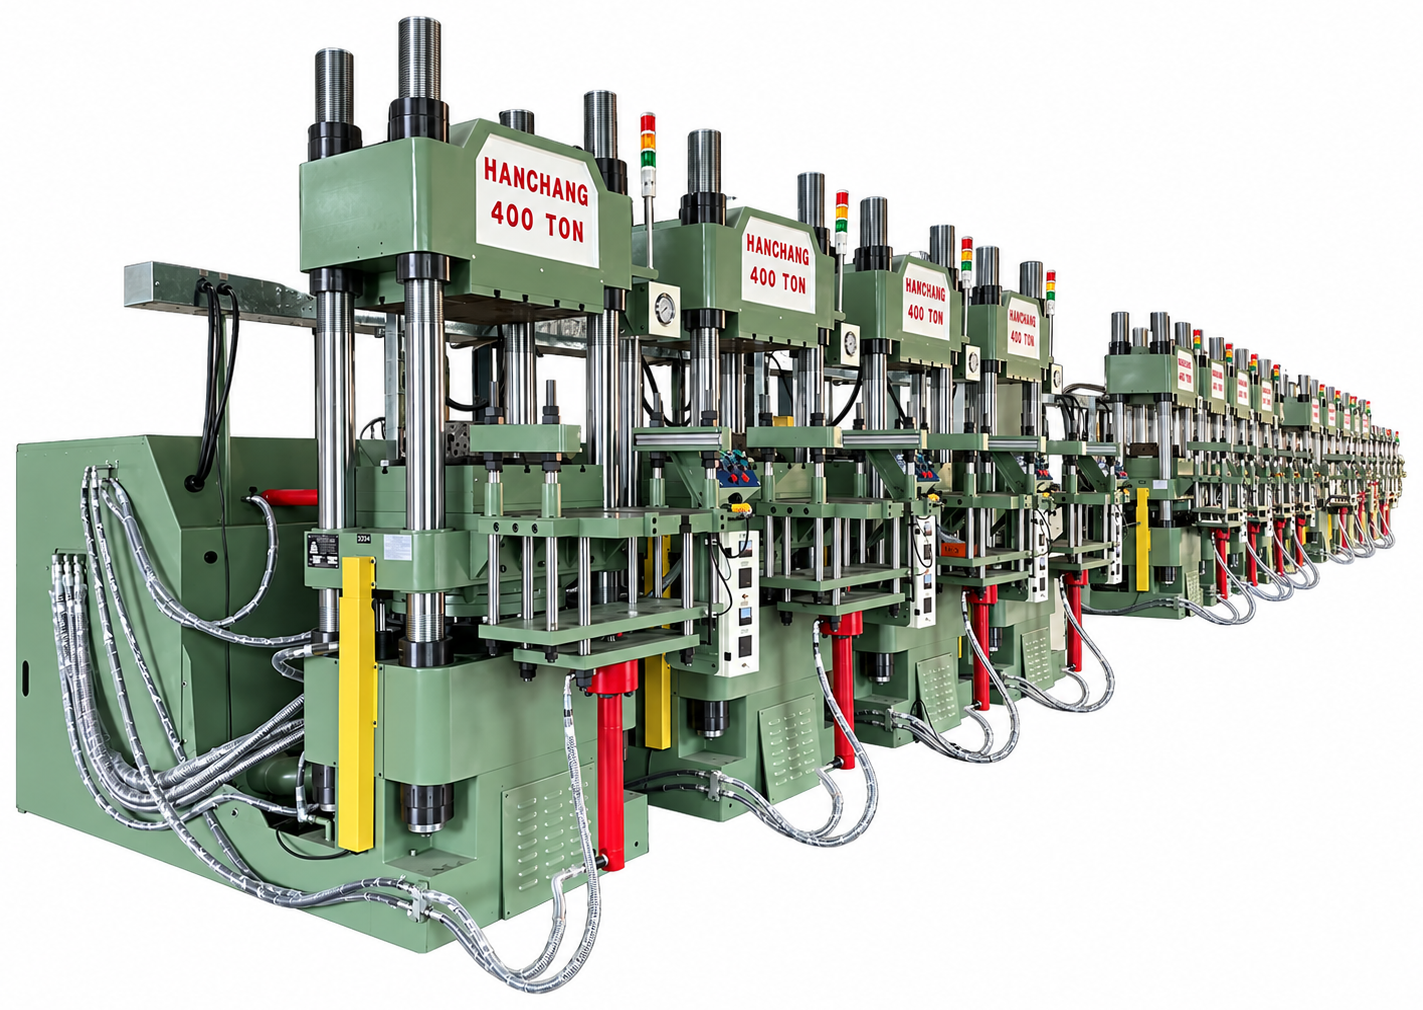
多工位面向一人看管多台的生产安排,让工厂增加热压设备时,同时改善人员利用。对碳纤维与玻纤制品生产而言,选购重点从单台压制能力延伸到多台设备与人工操作的配合。
利用固化等待,减少单机守候
材料在模具内热压固化期间,可安排员工进行其他机台的上料或取件。将等待时间与人工操作合理衔接,有助于提升效率,让同一名员工照看更多生产作业。
操作安排顺畅,员工更省力
节省员工体力是多工位机型的主要特点。把取放件位置、行走路线和操作时间一起规划,避免只按设备数量安排人力,让一人多机的生产节奏更贴合现场。
按脱模结构选配顶针
上顶针或下顶针可根据制件留模位置和模具顶出结构加装。让脱模与人工取件衔接顺畅,也让员工在多台热压机之间安排作业时更顺手。
单机规格匹配模具,配置更有针对性
每台设备按所需成型力、工作台面和开模空间选择,碳纤维与玻纤成型料通过加热加压固化,兼顾品质稳定与实际生产需求。再结合操作时间规划机台数量,让设备投入与用工安排相互配合。
热压模压工艺
多工位设备视频
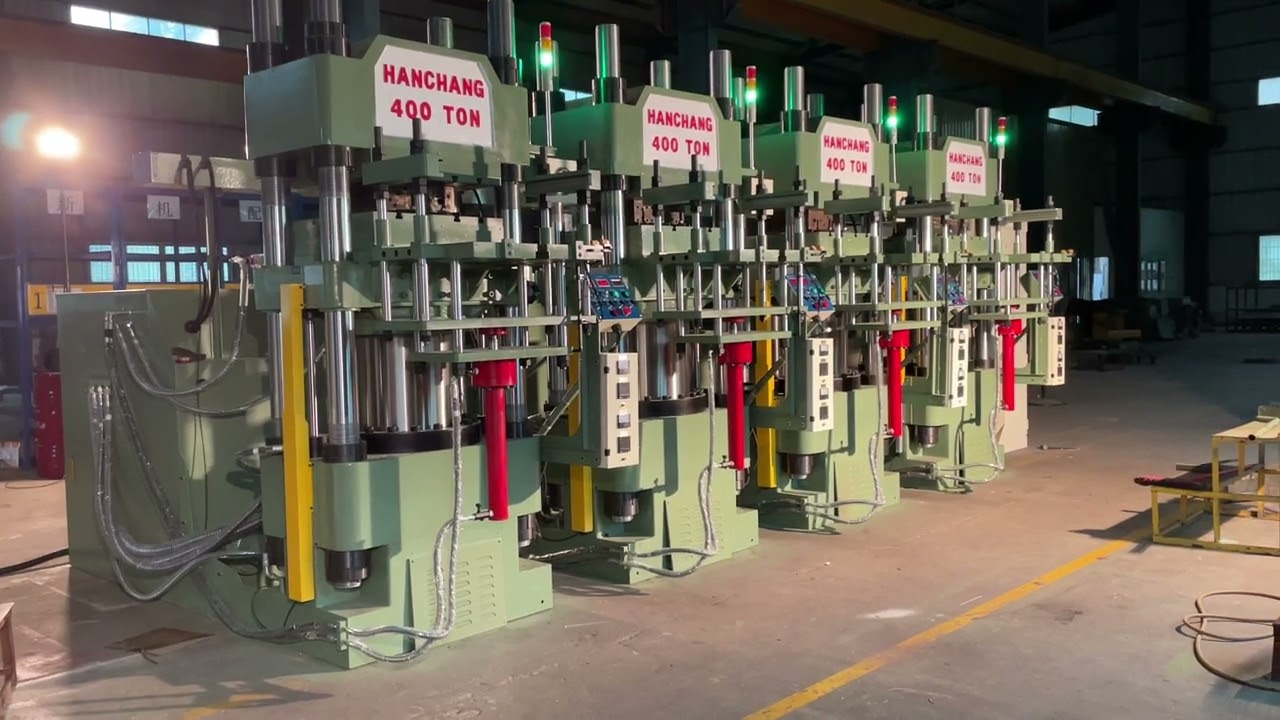
一人看管多台,把设备扩充与人均效率一起考虑。观看汉菖官方视频,了解碳纤维/玻璃纤维多工位热压成型设备的排列与生产配置。
人工上料至各机模具
按制件工艺将适用的碳纤维或玻纤增强复合成型料放入模具,安排各台设备的上料作业。
合模热压,完成成型与固化
模具闭合后进行加热加压,使材料形成零件外形并固化。温度、压力和时间按对应材料及产品工艺安排。
固化等待期间衔接其他机台
一名员工看管多台,可利用某台设备的固化等待时间,安排其他机台的上料或取件。台数结合各机周期与人工操作时间确定。
开模取件,准备下一模
固化结束后开模,由员工取出制件。选配上顶针或下顶针时,结合模具顶出设计辅助脱模,随后准备下一次上料。
材料与产品应用
汽车外饰与电池包壳体
可用于汽车尾翼、后视镜外壳、前唇空气动力学套件及电池包外壳的热压成型。各类壳件采用相应碳纤维或玻纤增强复合成型料与模具,多工位则便于把多台设备的人工上料、看管和取件纳入统一的人力安排。
自行车碳纤维与玻纤配件
车架组件、前叉、一体式车把和碳纤维轮圈属于本机型的产品应用。面向自行车配件扩产时,可按模具选择单机规格,再把固化周期与人工操作衔接起来,提高单人生产力。
运动用品与头盔外壳
球拍、滑雪板和头盔外壳可通过适用材料的模压固化制成。选配顶针辅助脱模,让长形件、板件和曲面壳体的取件更顺畅,为一人看管多台的操作安排提供便利。
无人机与消费电子部件
无人机机身、机翼、笔记本电脑外壳及3C防护背壳,可采用碳纤维或玻纤增强复合成型料热压成型。多工位配置让固化等待与其他机台的上料、取件相互衔接,适合重视用工效率的零件生产。
医疗板件与康复辅具
医用X光床板及假肢矫形器中的复材成型件,可按板件或立体部件的模具安排热压生产。设备选型兼顾模具安装与人员取放空间;医疗产品和头盔成品的检测、法规资质按各自用途办理。
工业夹爪及电气绝缘箱
机械手臂夹爪可围绕结构及外形需求采用复材模压方案;电气绝缘箱使用符合电气用途的玻纤增强复合成型料成型箱壳。工厂可将这类工业零件的热压设备与人员配置一并规划。
技术参数与选型
HCB-37至HCB-800共12种单机规格,成型力范围为37–800 ton。表内工作台面、最大开口、行程、重量和功率均对应单台设备。按模具需求选择单机,再规划设备数量与人员安排。
型号 HCB-37
| 总压力 (Ton) | 37 |
|---|---|
| 盘面尺寸 (m/m) | 330×340 |
| 液压缸直径 (m/m) | 150 |
| 最大行程 (m/m) | 370 |
| 最大开模距离 (m/m) | 450 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 3 |
| 电热容量 (Kw) | 4.8 |
| 油箱容量 (gallon) | 56 |
| 机械尺寸 (m/m) | 1384x 900x 1690 |
| 机械重量 (kg) | 1100 |
型号 HCB-50
| 总压力 (Ton) | 50 |
|---|---|
| 盘面尺寸 (m/m) | 380×380 |
| 液压缸直径 (m/m) | 190 |
| 最大行程 (m/m) | 370 |
| 最大开模距离 (m/m) | 600 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 3 |
| 电热容量 (Kw) | 5 |
| 油箱容量 (gallon) | 56 |
| 机械尺寸 (m/m) | 1555x 1050x 2060 |
| 机械重量 (kg) | 1400 |
型号 HCB-80
| 总压力 (Ton) | 80 |
|---|---|
| 盘面尺寸 (m/m) | 485×465 |
| 液压缸直径 (m/m) | 236 |
| 最大行程 (m/m) | 410 |
| 最大开模距离 (m/m) | 630 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 3 |
| 电热容量 (Kw) | 7.6 |
| 油箱容量 (gallon) | 70 |
| 机械尺寸 (m/m) | 1720x1200x2115 |
| 机械重量 (kg) | 2750 |
型号 HCB-100
| 总压力 (Ton) | 100 |
|---|---|
| 盘面尺寸 (m/m) | 540×605 |
| 液压缸直径 (m/m) | 265 |
| 最大行程 (m/m) | 460 |
| 最大开模距离 (m/m) | 690 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 5 |
| 电热容量 (Kw) | 10.6 |
| 油箱容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 1940x1200x2370 |
| 机械重量 (kg) | 3700 |
型号 HCB-150
| 总压力 (Ton) | 150 |
|---|---|
| 盘面尺寸 (m/m) | 660×620 |
| 液压缸直径 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 最大开模距离 (m/m) | 700 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 7.5 |
| 电热容量 (Kw) | 10.6 |
| 油箱容量 (gallon) | 100 |
| 机械尺寸 (m/m) | 2030x1350x2370 |
| 机械重量 (kg) | 4000 |
型号 HCB-200
| 总压力 (Ton) | 200 |
|---|---|
| 盘面尺寸 (m/m) | 660×620
720×720 |
| 液压缸直径 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 最大开模距离 (m/m) | 820 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 10 |
| 电热容量 (Kw) | 15.2 |
| 油箱容量 (gallon) | 120 |
| 机械尺寸 (m/m) | 2300x1350x2670 |
| 机械重量 (kg) | 4500
5700 |
型号 HCB-250
| 总压力 (Ton) | 250 |
|---|---|
| 盘面尺寸 (m/m) | 720×720 |
| 液压缸直径 (m/m) | 400 |
| 最大行程 (m/m) | 520 |
| 最大开模距离 (m/m) | 810 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 10 |
| 电热容量 (Kw) | 18.8 |
| 油箱容量 (gallon) | 150 |
| 机械尺寸 (m/m) | 2410x1350x2780 |
| 机械重量 (kg) | 5800
6200 |
型号 HCB-300
| 总压力 (Ton) | 300 |
|---|---|
| 盘面尺寸 (m/m) | 720×720
900×860 |
| 液压缸直径 (m/m) | 450 |
| 最大行程 (m/m) | 560 |
| 最大开模距离 (m/m) | 810 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 15 |
| 电热容量 (Kw) | 20 |
| 油箱容量 (gallon) | 200 |
| 机械尺寸 (m/m) | 2480x1490x2945 |
| 机械重量 (kg) | 6500
8200 |
型号 HCB-400
| 总压力(Ton) | 400 |
|---|---|
| 盘面尺寸 (m/m) | 660×620 720×720 980×860 |
| 液压缸直径 (m/m) | 500 |
| 最大行程 (m/m) | 560 |
| 最大开模距离 (m/m) | 950 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 15 |
| 电热容量 (Kw) | 27 |
| 油箱容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2580x1500x3800 |
| 机械重量 (kg) | 6500
7200 8200 |
型号 HCB-500
| 总压力 (Ton) | 500 |
|---|---|
| 盘面尺寸 (m/m) | 800×800
900×900 1140×1100 |
| 液压缸直径 (m/m) | 560 |
| 最大行程 (m/m) | 580 |
| 最大开模距离 (m/m) | 1000 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 15 |
| 电热容量 (Kw) | 30 |
| 油箱容量 (gallon) | 250 |
| 机械尺寸 (m/m) | 2810x1705x3135 |
| 机械重量 (kg) | 12000
13500 15800 |
型号 HCB-600
| 总压力 (Ton) | 600 |
|---|---|
| 盘面尺寸 (m/m) | 900×900
1200×1140 |
| 液压缸直径 (m/m) | 620 |
| 最大行程 (m/m) | 610 |
| 最大开模距离 (m/m) | 1020 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 20 |
| 电热容量 (Kw) | 30 |
| 油箱容量 (gallon) | 300 |
| 机械尺寸 (m/m) | 3000x1750x4100 |
| 机械重量 (kg) | 14200
16000 |
型号 HCB-800
| 总压力 (Ton) | 800 |
|---|---|
| 盘面尺寸 (m/m) | 1800×1400 |
| 液压缸直径 (m/m) | 700 |
| 最大行程 (m/m) | 700 |
| 最大开模距离 (m/m) | 1060 |
| 液压泵最高压力(kg/cm2) | 210 |
| 液压泵电机功率(HP) | 30 |
| 电热容量 (Kw) | 40 |
| 油箱容量 (gallon) | 355 |
| 机械尺寸 (m/m) | 3220x1850x4350 |
| 机械重量 (kg) | 26000 |
选择吨位时结合材料成型压力、产品投影面积和模穴数;工作台面、开口及行程要适合装模和取件。规划多机生产时,再加入固化周期、人工上下料时间和车间空间,让设备能力与用工节拍配合。
模具与设备选型
按产品和用工目标讨论方案
先发产品照片、图纸或大致尺寸,告诉汉菖所用的碳纤维或玻纤材料及计划产量。结合现有人员安排,就能开始讨论多工位配置。
已有模具,先匹配单机规格
模具外形、合模高度、模穴数和取件空间,有助于选择成型力、工作台面、最大开口及行程。顶出结构同时用于选择上顶针或下顶针。
把生产节拍落实到报价配置
有现有工艺时,补充固化周期、上料与取件时间,以及车间可用空间。将单机规格、机台数量和脱模选配分别列入讨论,让采购比较更清楚。
采购常见问题
多工位热压成型机怎样提高人均生产效率?
汉菖多工位碳纤维/玻璃纤维热压成型机支持一名员工看管多台设备。现场利用热压固化的等待时间安排其他机台上料或取件,把人工操作合理衔接起来,节省体力并提高单人生产力。
采购时怎样确定机台数量?
先结合计划产量、模穴数和材料固化周期,再整理人工上料、取件所需时间与设备位置。机台数量要与单人实际作业时间配合,便于员工完成各台设备的看管和操作。
多工位的吨位、台面和功率如何比较?
规格表按单机型号列示,37–800 ton为各单机成型力范围,工作台面、开口、行程、重量与功率也对应各自机型。先选满足模具需求的单机规格,再讨论机台数量;不能把多台吨位相加作为一副模具的可用成型力。
上顶针和下顶针怎么选?
两者是按需求加装的脱模选配。根据开模后制件留在哪侧、模具顶出结构和人工取件方式,选择上顶针或下顶针,并在设备报价中明确。
这款设备能生产哪些碳纤维或玻纤制品?
适用方向包括自行车配件、汽车外饰、电池包外壳、运动器材、无人机与电子外壳,以及医疗辅具和工业零件中的复材成型件。各产品采用相应的碳纤维或玻纤增强复合成型料和模具;电气绝缘箱使用符合用途的玻纤增强材料。
多工位热压成型机价格受哪些因素影响?
报价主要围绕单机成型力规格、模具所需空间、设备数量,以及上顶针或下顶针选配。可以先发产品图和材料信息,有模具资料与生产周期再补充,汉菖据此与您讨论具体配置及报价。
为扩产选设备,也把人均效率安排好
把碳纤维或玻纤产品图、材料信息及计划产量发给汉菖。我们从实际制件与用工需求出发,讨论单机规格、机台数量和顶针选配,提供适合您的多工位热压设备报价。