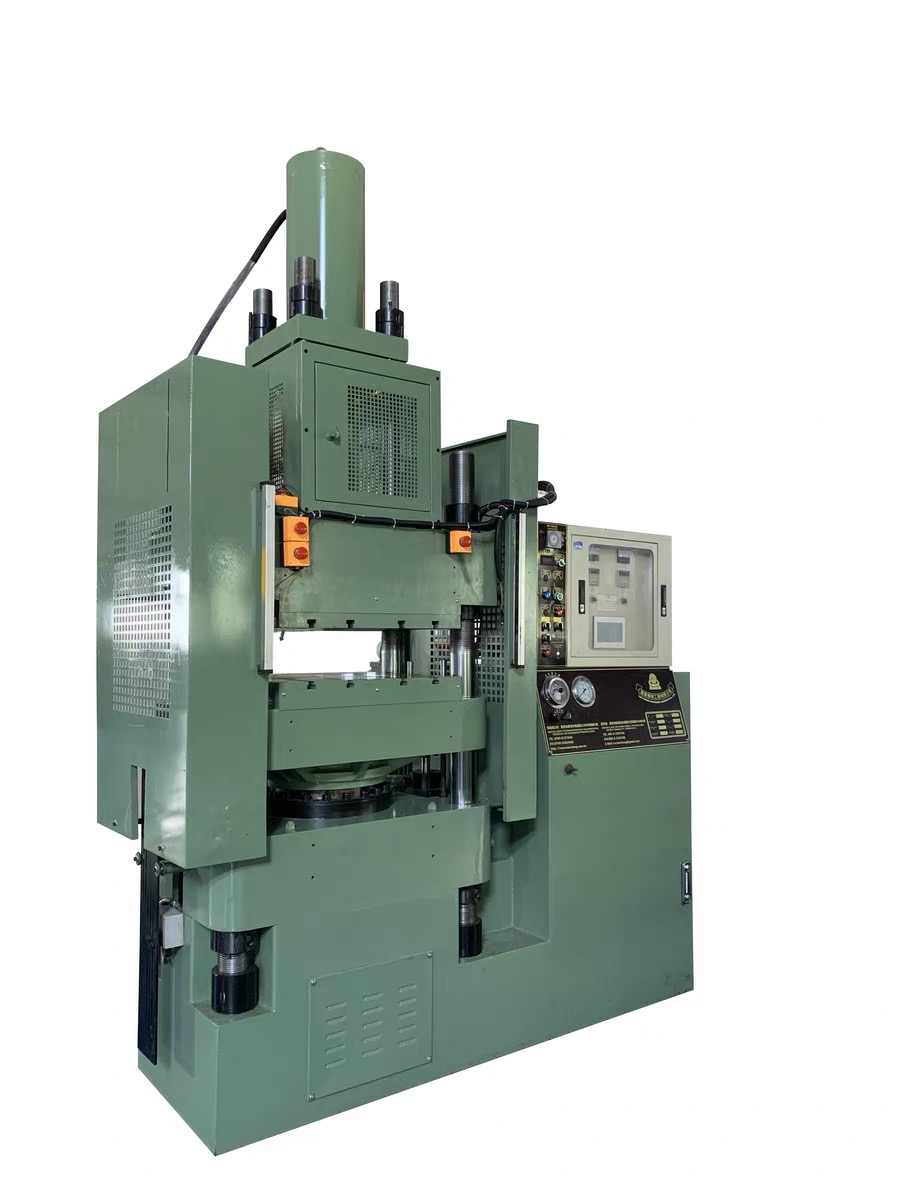
大型热固性液压压注成型机
汉菖大型热固性液压压注成型机采用料锅式柱塞传递模塑,适用传递成型级 PF 酚醛(电木)和 UF 脲醛成型料,典型制品包括多端子接线台、带铜套螺母的绝缘本体及开关插座零件。操作人员人工将定量材料装入上方料锅,合模后由上方液压柱塞经流道和浇口充填型腔,再在模内加热保压固化。
设备优势
采购大型设备,应从整副模具占用的空间和实际操作出发。小制品采用多型腔排布,加上流道、嵌件定位结构及取件路径,也会形成较大的装模需求。这款大型压注机承接此类生产任务:材料在料锅集中装入,金属端子在模内定位,闭模后再完成包覆;无嵌件绝缘支撑件同样可以采用这一工艺。
按整副模具选设备,不被单件大小限制
一副多型腔模具还需要容纳分流道、型腔间距和安装固定部位。大型压注机的采购理由,是匹配这组完整需求,让预期型腔布局成为设备比较的起点。小型接线座或绝缘件也可能使用大模具,选型不应仅由制品尺寸决定。
一次集中装料,流道供应各型腔
成型料由料锅经柱塞压入闭合模具,操作人员不用沿大型模具逐腔放料。对于型腔较多、端子排列紧密的设计,材料装填集中在料锅,模内工作集中在嵌件定位,分流道与浇口负责安排各区域的进料路径。
将多个金属连接点与绝缘结构结合成型
接线端子、铜套和螺母在合模前由模具定位,再由材料包覆指定区域并固化。带多个连接或紧固位置的绝缘底座,可在本体成型时一并嵌入金属件;模具的定位和封料结构保留外露螺纹、孔口及接触面,兼顾连接功能与绝缘本体形状。
把装模尺寸变成可用的工作空间
多嵌件模具需要放件位置,也需要取出带突出端子制品的路径。大型设备选型将工作台面、开口和行程与这些动作对应,围绕安装、嵌件放置和脱模形成完整的空间要求,使采购重点落在现场真正使用的空间。
料锅式注压工艺
按整模用量人工装料
将全部型腔制品、流道及料锅残料计入备料量,由操作人员把定量成型料装入上方料锅。
放置所需金属嵌件
带端子、铜套或螺母的制品,在合模前将金属件放入模具定位处。无嵌件制品省略此步,装料与放件的先后配合现场操作安排。
闭合并夹持模具
先使模具闭合,型腔和嵌件位置就绪后,再开始将料锅中的材料压入模具。
柱塞向下传递成型料
上方液压缸推动柱塞向下,材料经过主流道、分流道和浇口进入闭合型腔,充填制品结构及需要包覆的金属周围。
加热保压完成固化
材料在模内受热并在保压阶段固化。工艺条件与成型料牌号、流动路径、制品厚度和模具设计相配合。
开模取出制品并清料
固化后开模,操作人员沿脱模路径取出制品,清除流道与料锅残料,为下一模准备材料和嵌件。
材料与成品应用
多端子接线台与接线端子排绝缘座
这类绝缘座支承排列的金属端子,分隔相邻接线位置,用于电器和控制设备的线路连接。闭模压注前先定位端子,材料再经流道进入隔板、固定座和包覆区域。端子数量、方向及多型腔间距共同影响模具占用空间,因此采购大型设备往往是为了整模型腔与放件布局,而非单个接线座体积。
带铜套、螺母的电木绝缘本体
铜套和螺母承担连接或螺钉紧固功能,外围热固性本体用于支撑和电气隔离。底座含多个金属连接点时,传递模塑可将嵌件直接包覆在成型本体中,省去另行压入该嵌件的装配步骤。模具封料部位保留螺纹、孔口及接触面;突出金属件的方向也参与决定开模和取件空间。
开关本体与旋转开关底座
开关绝缘底座承托固定触点和操作部件,通过隔板、加强筋分隔导电区域。料锅式压注在型腔闭合后进料,适合把触点嵌件与底座形状一起成型的设计。多型腔生产同款开关零件时,材料由一个料锅供给流道网络,型腔排布、进料路径与整模操作空间成为选机重点。
插座绝缘支撑件与保险丝座
插座支撑件固定接触片,保险丝座承托保险丝接触夹,并与周围结构形成绝缘间隔。带嵌件的设计先定位金属件,再包覆指定区域;无嵌件底座可先成型后装配接触件。多型腔传递模塑由料锅集中供料,便于把重复制品布置在同一副模具中,而不必逐腔装入成型料。
不含嵌件的绝缘支架、垫块和支撑座
家电内部的组件支架、绝缘垫块和支撑座,用于固定组件,或隔开导电、发热部位。带安装孔、加强筋及多型腔排布的零件,同样能采用闭模传递成型,由流道向各成型区域供料。选用符合制品电气、耐热及机械要求的传递模塑级 PF 或 UF,材料与结构设计共同决定最终使用性能。
技术参数与选型
大型压注设备按整副模具、每模用料和操作空间选型。所选大型设备的合模力、工作台面尺寸、开口与行程,以及料锅容量和柱塞传递条件,须在对应技术规格及正式报价中列明。以下要点可把模具图纸转为便于采购比较的设备要求。
合模力与整模受力
依据型腔受压投影面积、成型压力和模具结构确定合模要求,多型腔按整模受力选择。合模力用于抵抗充填时的开模作用力,推动成型料的传递压力另行匹配。
工作台面与模具安装
将模具长宽、安装固定位置及进料接口与工作台面、装模范围对应。型腔间距、分流道和嵌件定位结构都属于整模尺寸,不能只用制品外形代替。
开口、行程及嵌件放取余量
结合模具闭合高度、所需开模距离和突出端子方向,安排成品移出路径。人员放件、工具进入与制品取出所需的余量应纳入开口要求,使安装尺寸与实际操作空间相互衔接。
料锅容量与柱塞参数
装料量包含全部型腔制品、流道和料锅残料。以供料形态与总用量匹配料锅容量、柱塞直径及行程,再结合材料流动性、浇口和流道阻力确定传递条件,让供料与整模充填对应。
流道分配与模内热固化
多型腔模具需要把分流道、浇口、排气和壁厚变化一起考虑。模温与保压固化条件对应 PF/UF 牌号,加热要求列入设备对接;流道分配问题由模具设计处理,不以单纯加大合模力替代。
已有模具,可从外形和闭合高度开始,再加入型腔布局、总装料量及取件路径。新产品尚无模具时,也可先发照片或图纸。以同一模具、材料和操作安排比较技术参数,设备价格才有一致的用途依据。
生产配合与选型支持
现有设备若受限于装模尺寸、嵌件放取空间或整模用料,汉菖可据此协助选型。结合新旧模具布局讨论,有助于分清主机需要承担的条件与模具接口需要调整的位置。
多端子放置、多件制品取出以及流道、料锅清理,都是生产周期的一部分。选机讨论包含这些工作,便于安排人员位置、备料区和成品暂存区,不仅比较压注动作的时间。
报价分别列明主机、模具工装配合及周边供货范围,便于采购按相同条件比价。安装布局纳入模具搬运、现场电源、厂房高度和清理检修通道,使大型设备与既有车间衔接。
采购常见问题
什么时候需要大型热固性压注设备?
当整模外形、多型腔排布或嵌件放取空间超出现有机器的适用条件,就值得比较大型设备。小制品组成多型腔模具,也可能需要较大的装模空间。若标准设备已经匹配装模、合模、用料和操作要求,可先查看热固性液压注压成型机标准页的参数,再决定采购重点。
大型电木压注机与电木注塑机是同一种设备吗?
采购名称可能重叠,实际应按供料机构区分。汉菖这款大型机采用人工装料的料锅和上方液压柱塞,先合模,再经流道将热固性成型料压入型腔并加热保压固化。采用螺杆塑化供料的电木注塑机是另一种设备结构,不能只凭材料名称或大型吨位直接互换。
增加型腔后,如何判断班产量?
按人工装料、嵌件放置、合模压注、固化、取件和清理的完整周期比较。型腔增加可提高每模件数,也会改变供料量及放取工作;流道布局和材料固化时间同样影响产量。把目标班产量与这些工序对应,才能选择合适的型腔数、设备和人员安排。
多个端子或螺母嵌件怎样配合压注成型?
每个金属件在合模前由模具定位,定位结构承受充填时的流动作用。浇口与封料部位安排包覆范围,保留外露螺纹和接触端。选机时还要把突出嵌件、放件工具及成品移出路径纳入开口空间,让金属件定位和最终取件都能衔接。
PF、UF 与 BMC/DMC 的选材重点是什么?
核心选择是适合压注、传递模塑的 PF 酚醛电木和 UF 脲醛成型料。先看制品的电气、耐热及机械用途,再按牌号流动和固化数据配合料锅、浇口及模温。BMC/DMC 短纤维成型料的选型,需要将供料形态、纤维含量、流动性和磨损条件与料锅、柱塞及模具共同匹配。可向汉菖提供材料牌号与制品图纸,进一步讨论适用性和所需的传递成型配置。
从少型腔改为多型腔,只增加料锅容量够吗?
还需要匹配整模安装空间、合模要求、流道分配及总装料量。柱塞直径、行程和传递条件要适合材料流动,料锅容量只是其中一项。材料费用应计入流道和料锅残料;固化后的热固性残料不能像普通热塑料直接重新熔化供料,型腔方案宜连同耗料一起比较。
没有完整模具图,能向厂家获取设备报价吗?
可以。先发制品照片或图纸,说明材料及用途即可开始。已有模具时补充外形、闭合高度、型腔和嵌件资料。汉菖据此协助匹配主机、传递与操作条件,报价列明对应设备及供货范围,不要求您先自行确定吨位。
为整副模具,选择合适的大型压注机
向汉菖发送产品照片或模具图纸,说明电木、脲醛制品及型腔安排。我们结合整模尺寸、每模用料和嵌件操作,协助选择大型设备,并提供对应技术规格与报价。
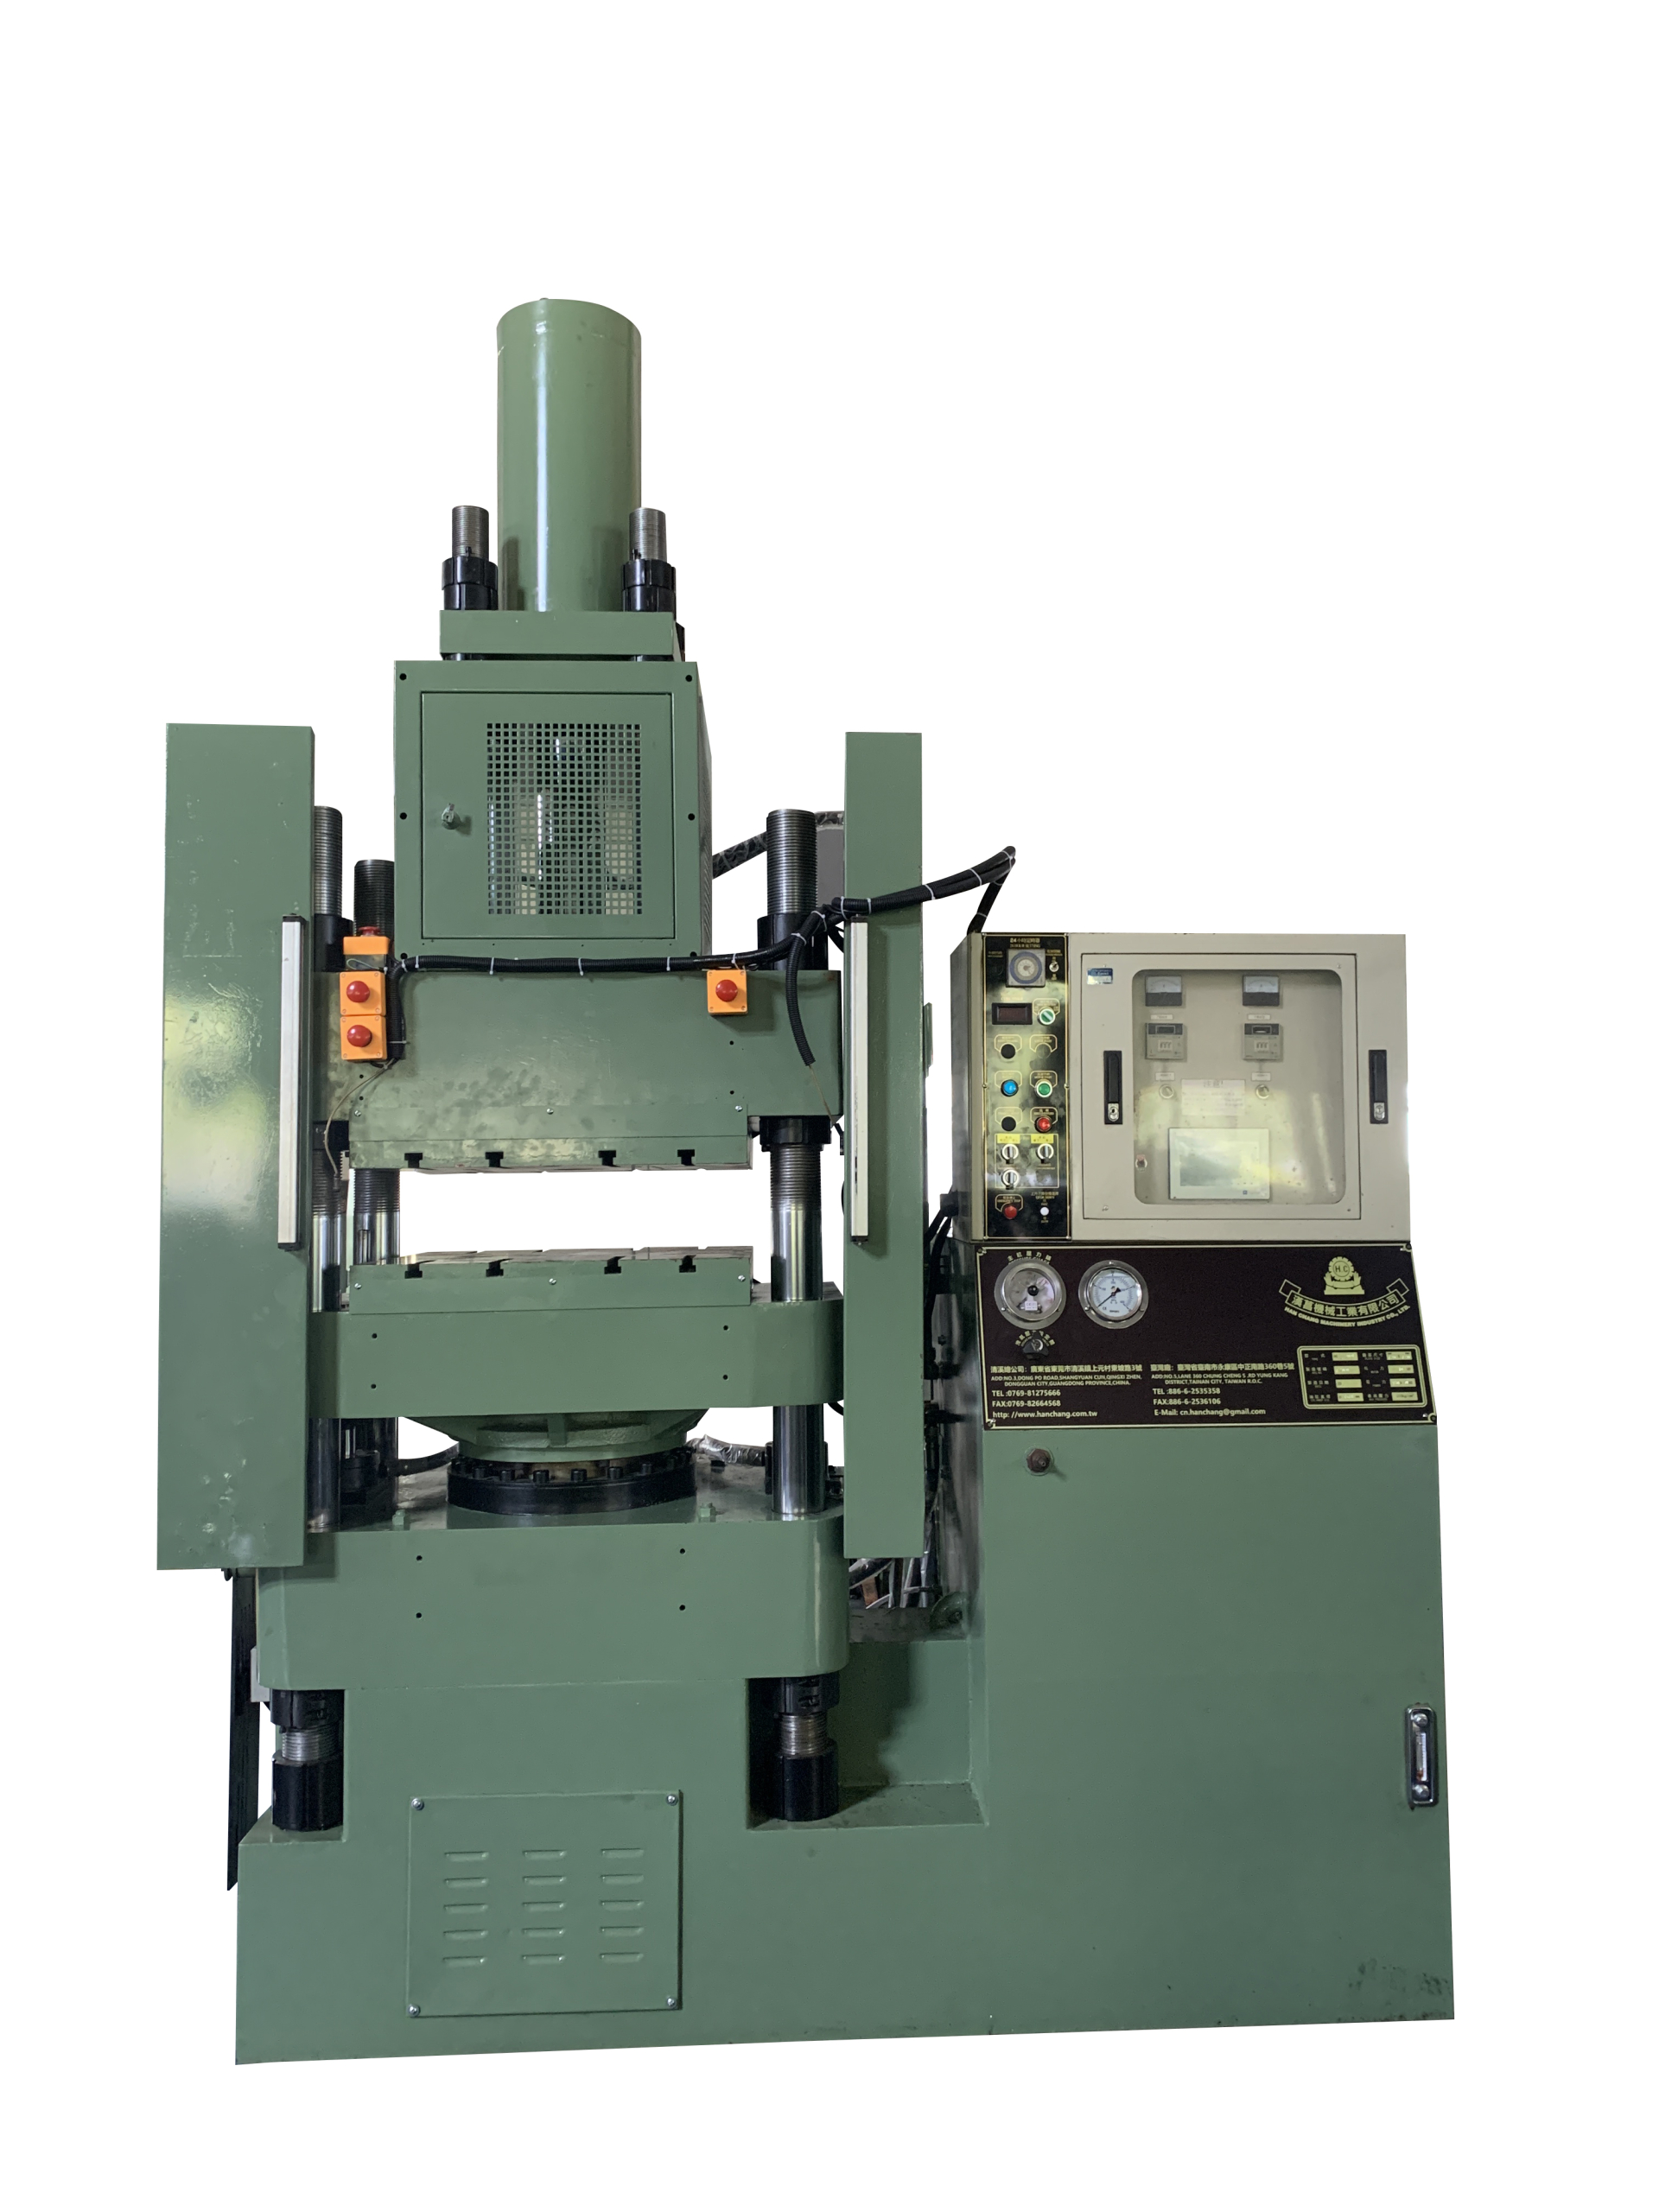
设备外观