
雙座滑板頂出式熱壓成型機
漢菖雙座滑板頂出式熱壓成型機結合滑板移模、加熱壓製與頂出輔助,適用橡膠與矽膠製品,讓放料位置更好接近,也讓脫模不只依靠人工拉扯。
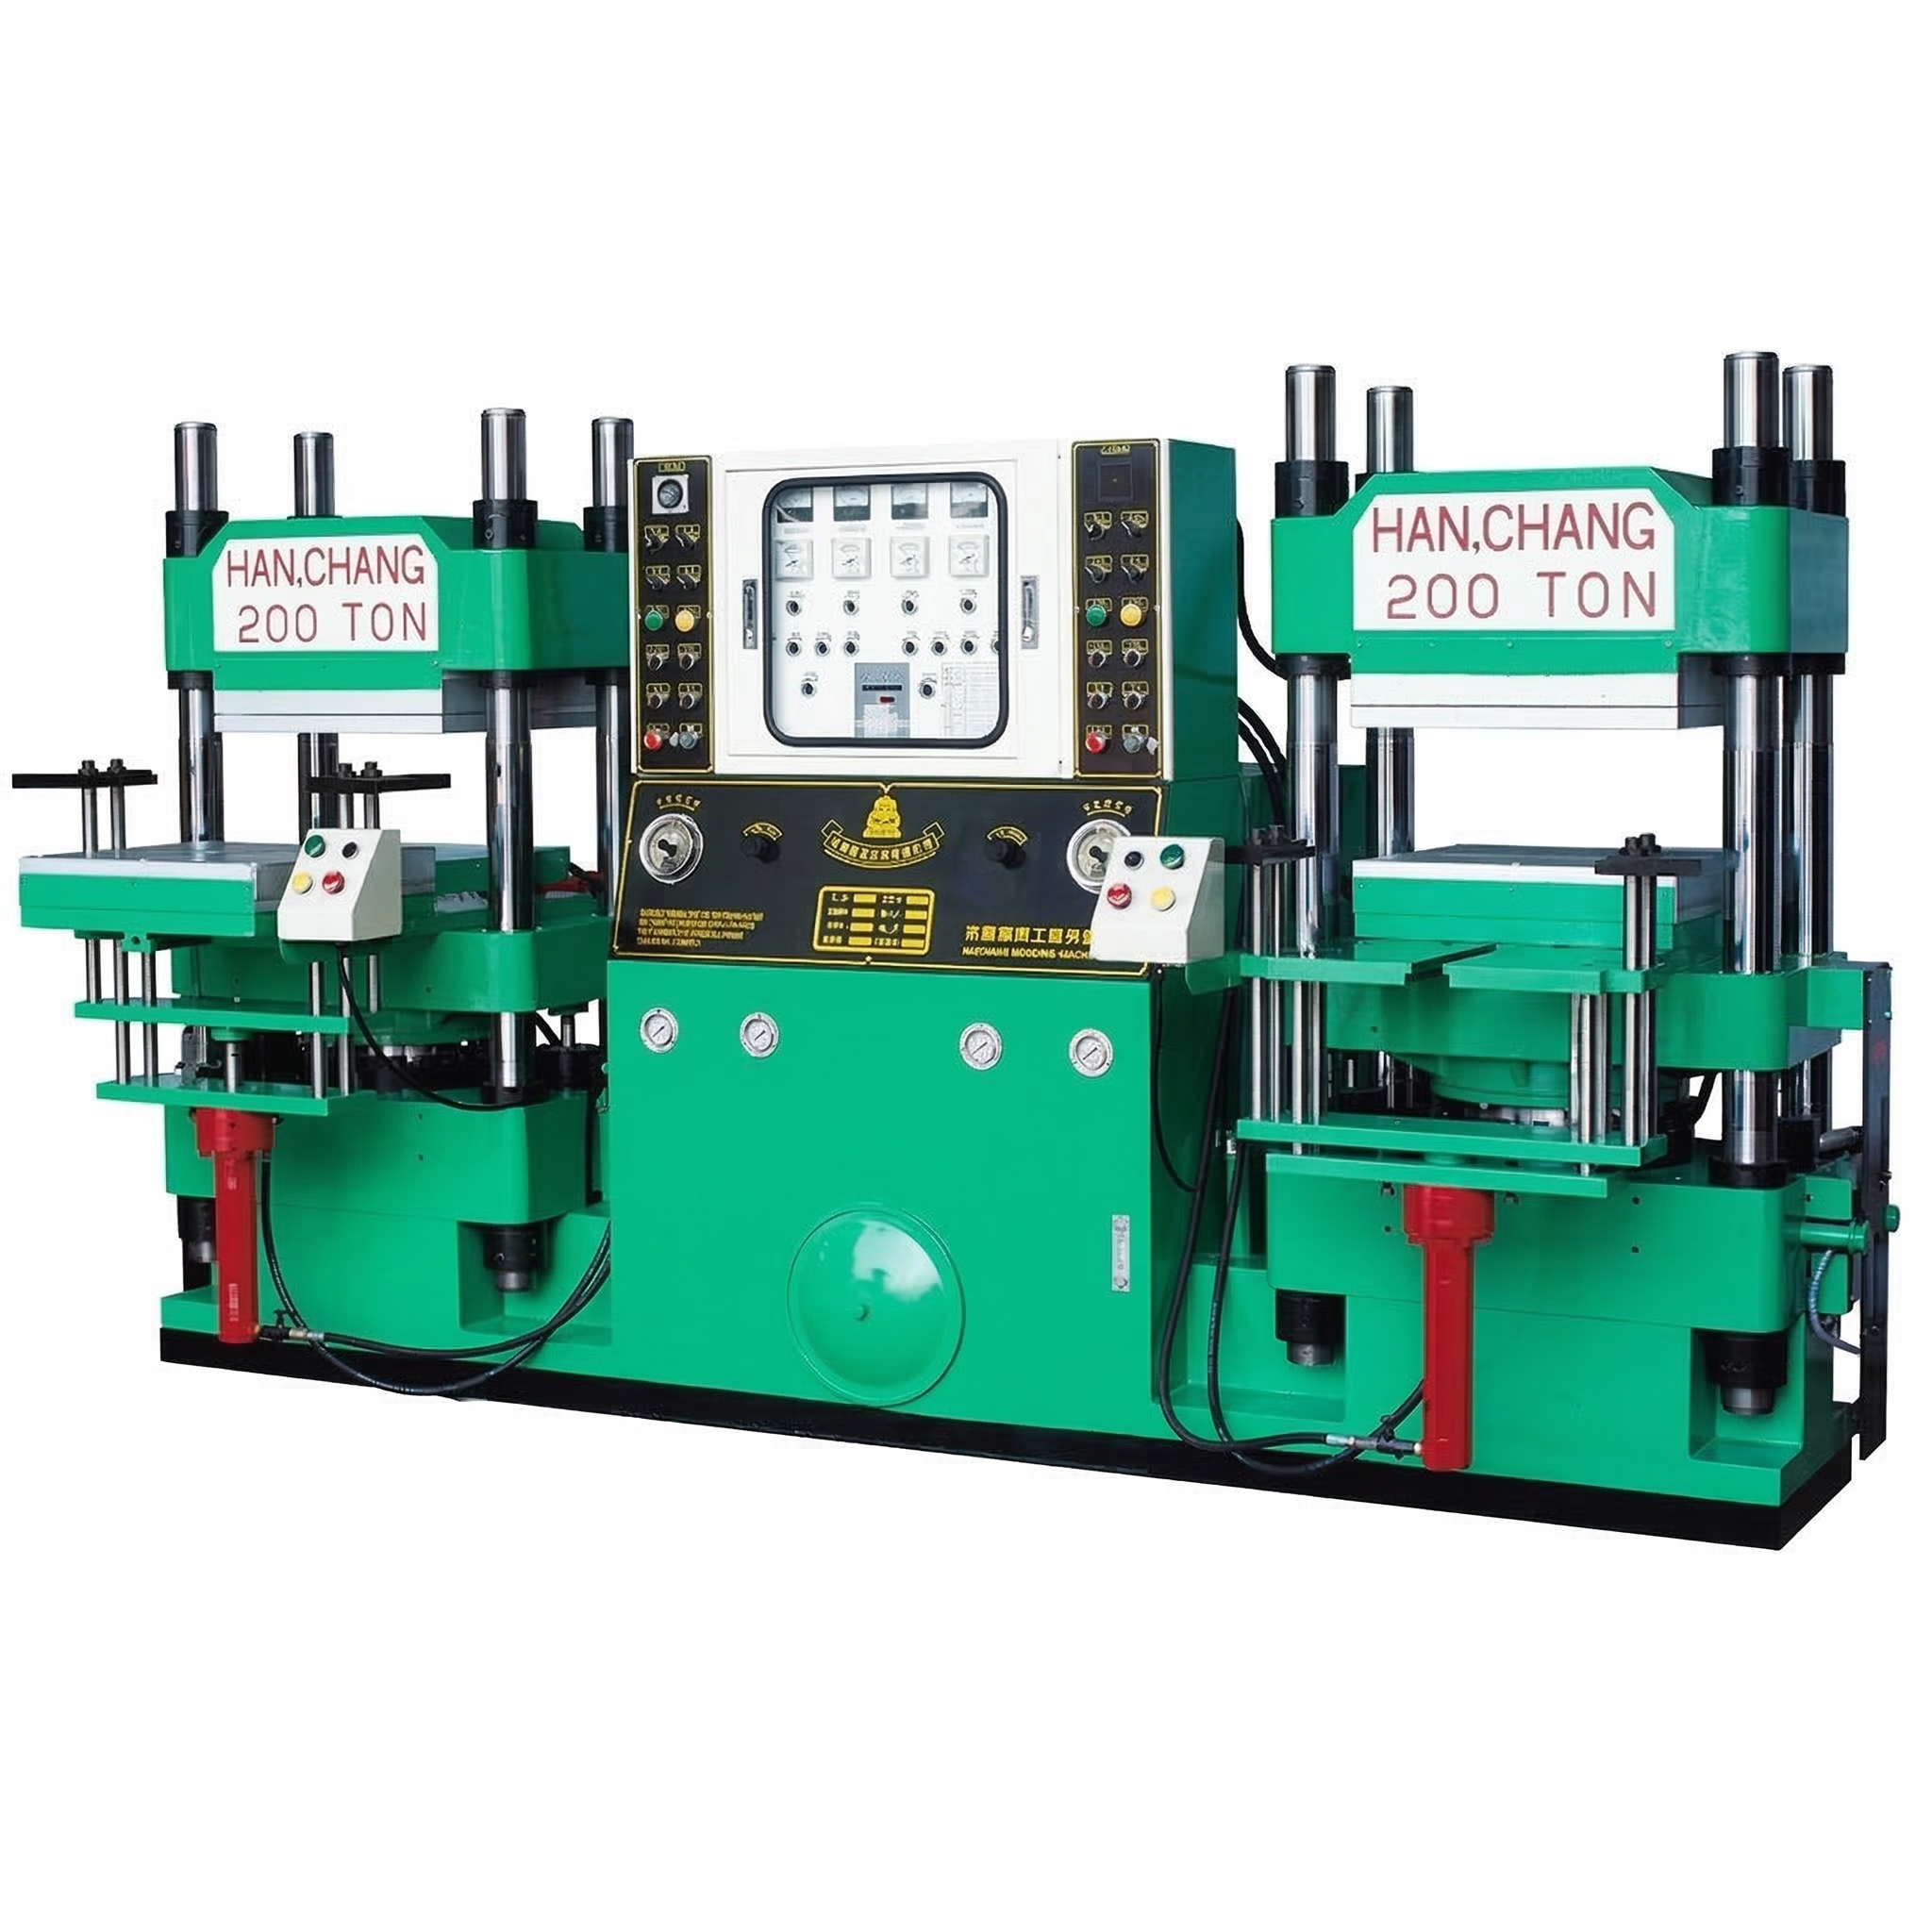
主要優勢
製品壓得出來,也要能順利取出。對較深、柔軟或取件時容易拉傷的零件,滑板與頂出各有工作:前者改善模具接近性,後者配合模具結構協助製品離模。
取件不只靠手拉
頂出機構配合模具推動製品離模,可減少單靠人工拉扯的負擔,對柔軟或較深的成型件更有實用性。
移出模具再做細部操作
滑板讓模具來到較容易接近的位置,方便擺放料塊、清理分模面,以及查看製品取出後的模穴狀態。
熱壓與脫模一起搭配
油壓加壓、熱板加熱與頂出脫模同在設備選型中考慮,讓成型條件及取件方式與橡膠或矽膠配方相配。
雙座安排成型工作
兩處成型位置可配合模具、硫化時間與人員動線規劃生產,不必只從單一噸數判斷設備是否適合。
熱壓成型與模具操作
準備模具與膠料
利用滑板的模具操作位置整理模面並放料,依橡膠或矽膠製品安排料量。
合模與熱壓成型
模具在壓製位置合模,以熱板供熱及油壓成型力進行壓製。
依材料條件保壓
配合配方及製品厚度維持成型溫度與時間,完成橡膠硫化或矽膠熱壓。
開模、脫模與取件
成型後配合模具開模、滑板與頂出功能協助製品離模,再由操作人員取件;各動作依所配模具安排。
橡膠與矽膠成品應用
漢菖雙座滑板頂出式熱壓成型機可用於橡膠護套、吸盤、膜片、密封件,以及矽膠按鍵和生活用品。滑板讓模具容易接近,頂出則配合模具提供脫模協助;對軟質、深型或多穴製品,選機時可同時解決放料與取件的操作需求。
護線套、防塵套、波紋護套與包覆零件
護線套保護穿板線材,防塵套與波紋護套遮蔽活動部位,帶唇邊的橡膠塞、保護帽則用於封孔及防護。這類製品可搭配橡膠或固態矽膠配方製作對應形狀。
波紋、唇邊與深孔使取件更受模具結構影響。滑板提供操作空間,頂出配合分模及芯部設計,協助有深度或包覆造型的製品脫模。
吸盤與彈性膜片
可依模具製作搬運吸盤與泵閥用彈性膜片。吸盤靠唇口貼合,膜片則利用反覆彈性變形,配合泵閥的工作動作。
吸盤薄唇、曲面膜片及彈性套件的形狀會影響脫模。頂出與模芯、分模面配合,讓取件沿適合的路徑進行,而不是一味拉扯軟質邊緣。
橡膠密封圈、O型環與設備墊片
成品包括O型環、平墊圈、法蘭墊片、泵蓋密封墊及閥件密封墊,用於油路、管路與機械接合面的密封。耐油用途常從NBR配方選材,戶外密封則常考慮EPDM。
密封環、帶凸緣墊片或杯形密封件需要合適的脫模路徑。頂出配合模具支撐位置,協助製品離開模面;滑板便於接近收取成品。
矽膠按鍵、按鍵膠墊與電子防水件
包含遙控器按鍵、工業面板按鍵膠墊、按鈕防塵膜、連接器密封圈及電子外殼密封墊。固態矽膠可用於柔軟按壓、回彈及密封部位,硬度與配方依產品功能選擇。
柔軟按鍵薄膜與防水唇需要適合的支撐、剝離方式。頂出配合模具的支撐面協助取件,滑板則便於操作多穴按鍵模。
設備腳墊、緩衝塊與防震零件
常見成品有機器腳墊、家電止滑腳、橡膠緩衝塊、減震墊圈及彈性襯墊,分別用於支撐、隔振、止滑與接觸緩衝。NR、SBR等橡膠配方常用於彈性及耐磨需求。
有深型輪廓或較強包覆感的腳墊、止擋塊,可將頂出列入模具方案,減少取件時只靠手拉。膠料硬度按承重和緩衝用途選擇。
矽膠杯墊、隔熱墊、烘焙模與腕帶
生活用品可規劃矽膠杯墊、隔熱墊、烘焙模、柔軟握套及腕帶;平面紋路、立體輪廓與表面造型由對應模具形成。這些產品的配方、顏色及硬度會影響觸感與使用表現。
深型矽膠烘焙模、柔軟保護套及有紋路的生活用品,可按取件需求設計頂出配套。食品接觸用途另須合適膠料與成品合規檢測。
規格與機型選擇
HCVE-50D~200D提供50~200噸機型。六份規格表列出盤面、機器行程、開口、電熱容量及機械尺寸,供模具與成型需求比較。
機型 HCVE-50D
| 總壓力 (Ton) | 50 |
|---|---|
| 盤面尺寸 (m/m) | 380×380 |
| 油壓缸直徑 (m/m) | 190 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 3×2 |
| 電熱容量 (Kw) | 5×2 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 2840x1385x1880 |
| 機械重量 (kg) | 2680 |
機型 HCVE-70D
| 總壓力 (Ton) | 70 |
|---|---|
| 盤面尺寸 (m/m) | 420×455 |
| 油壓缸直徑 (m/m) | 212 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 3×2 |
| 電熱容量 (Kw) | 5.5×2 |
| 油槽容量 (gallon) | 135 |
| 機械尺寸 (m/m) | 2900x1498x1930 |
| 機械重量 (kg) | 3800 |
機型 HCVE-80D
| 總壓力 (Ton) | 80 |
|---|---|
| 盤面尺寸 (m/m) | 485×465 |
| 油壓缸直徑 (m/m) | 236 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5×2 |
| 電熱容量 (Kw) | 7.6×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3140x1528x2185 |
| 機械重量 (kg) | 5400 |
機型 HCVE-100D
| 總壓力 (Ton) | 100 |
|---|---|
| 盤面尺寸 (m/m) | 400×400
485×465 550×550 |
| 油壓缸直徑 (m/m) | 265 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5×2 |
| 電熱容量 (Kw) | 10.6×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3380x1793x2370 |
| 機械重量 (kg) | 7600 |
機型 HCVE-150D
| 總壓力 (Ton) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 485×465
550×550 660×620 |
| 油壓缸直徑 (m/m) | 300/315 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5×2 |
| 電熱容量 (Kw) | 10.6×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3750x1888x2370 |
| 機械重量 (kg) | 9000 |
機型 HCVE-200D
| 總壓力 (Ton) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 550×550
660×620 720×720 |
| 油壓缸直徑 (m/m) | 368 |
| 最大行程 (m/m) | 320 |
| 盤面最大開口 (m/m) | 500 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5×2 |
| 電熱容量 (Kw) | 15.2×2 |
| 油槽容量 (gallon) | 200 |
| 機械尺寸 (m/m) | 4000x2330x2670 |
| 機械重量 (kg) | 13600 |
模具尺寸、重量、製品深度及脫模方式同樣重要。表列機器行程不能直接當作頂出行程;頂出需求可隨模具圖面一起討論。
模具搭配與設備報價
產品照片、斷面圖或現有模具資料,都能幫助說明哪個部位需要頂出輔助,再搭配噸數、盤面與開口取得設備報價。
若模具還需要掀開模片放料或取件,可依客戶要求訂製掀模功能;它與滑板移模、頂出脫模各自配合模具的不同動作。
常見採購問題
滑板頂出式熱壓成型機能做哪些橡膠與矽膠成品?
漢菖雙座滑板頂出式熱壓成型機可搭配膠料與模具生產護線套、防塵套、橡膠波紋護套、吸盤、彈性膜片、密封環、墊片、機器腳墊、緩衝塊、矽膠按鍵、防水薄膜、隔熱墊及烘焙模。滑板方便接近模具,頂出配合模具提供脫模協助,適合把軟質、深型或多穴製品的取件方式納入選機考量。
哪些產品值得選用頂出輔助?
較深、柔軟或人工取件容易拉傷的橡膠與矽膠製品,可考慮頂出配套。重點是讓頂出位置與模具及製品結構相配。
這台可用於橡膠與矽膠嗎?
可以,這款機器涵蓋橡膠與矽膠熱壓成型。不同配方需要相應模具與成型溫度、時間及壓力。
滑板與頂出各自負責什麼?
滑板把模具帶到操作位置,方便放料、清模及取件;頂出配合模具協助製品離開模穴。只有移模需求時,也可比較雙座滑板式熱壓成型機。
規格表的行程就是頂出行程嗎?
不是,表中列的是機器行程。頂出行程、施力位置與需求要配合模具結構,不宜直接用主機行程代替。
深型或倒扣製品的脫模,模具要注意什麼?
模具的分模位置、製品深度、材料硬度、倒扣及頂出接觸位置,共同決定合適的脫模路徑。可提供產品斷面圖,把開模方式與頂出配套一起安排。
現有模具能搭配嗎?
可先提供模具尺寸、重量與頂出結構,搭配盤面、開口及所需成型力。是否沿用既有模具,由實際模具接口及脫模方式決定。
可加掀模功能嗎?
可以依客戶要求訂製掀模。提供希望的開模方式與模具資料,即可討論配套。
怎樣取得較貼近需求的報價?
先傳產品或模具照片、尺寸與材料;若已有脫模困難的部位、模具重量或計畫產量,也可一併提供,方便選擇合適的滑板與頂出配置。
讓製品成型後更好取出
把產品圖或模具資料傳給漢菖,說明材料及取件需求,討論雙座滑板頂出設備的噸數、熱板與模具配套。





