
雙層 EVA 發泡壓縮成型機
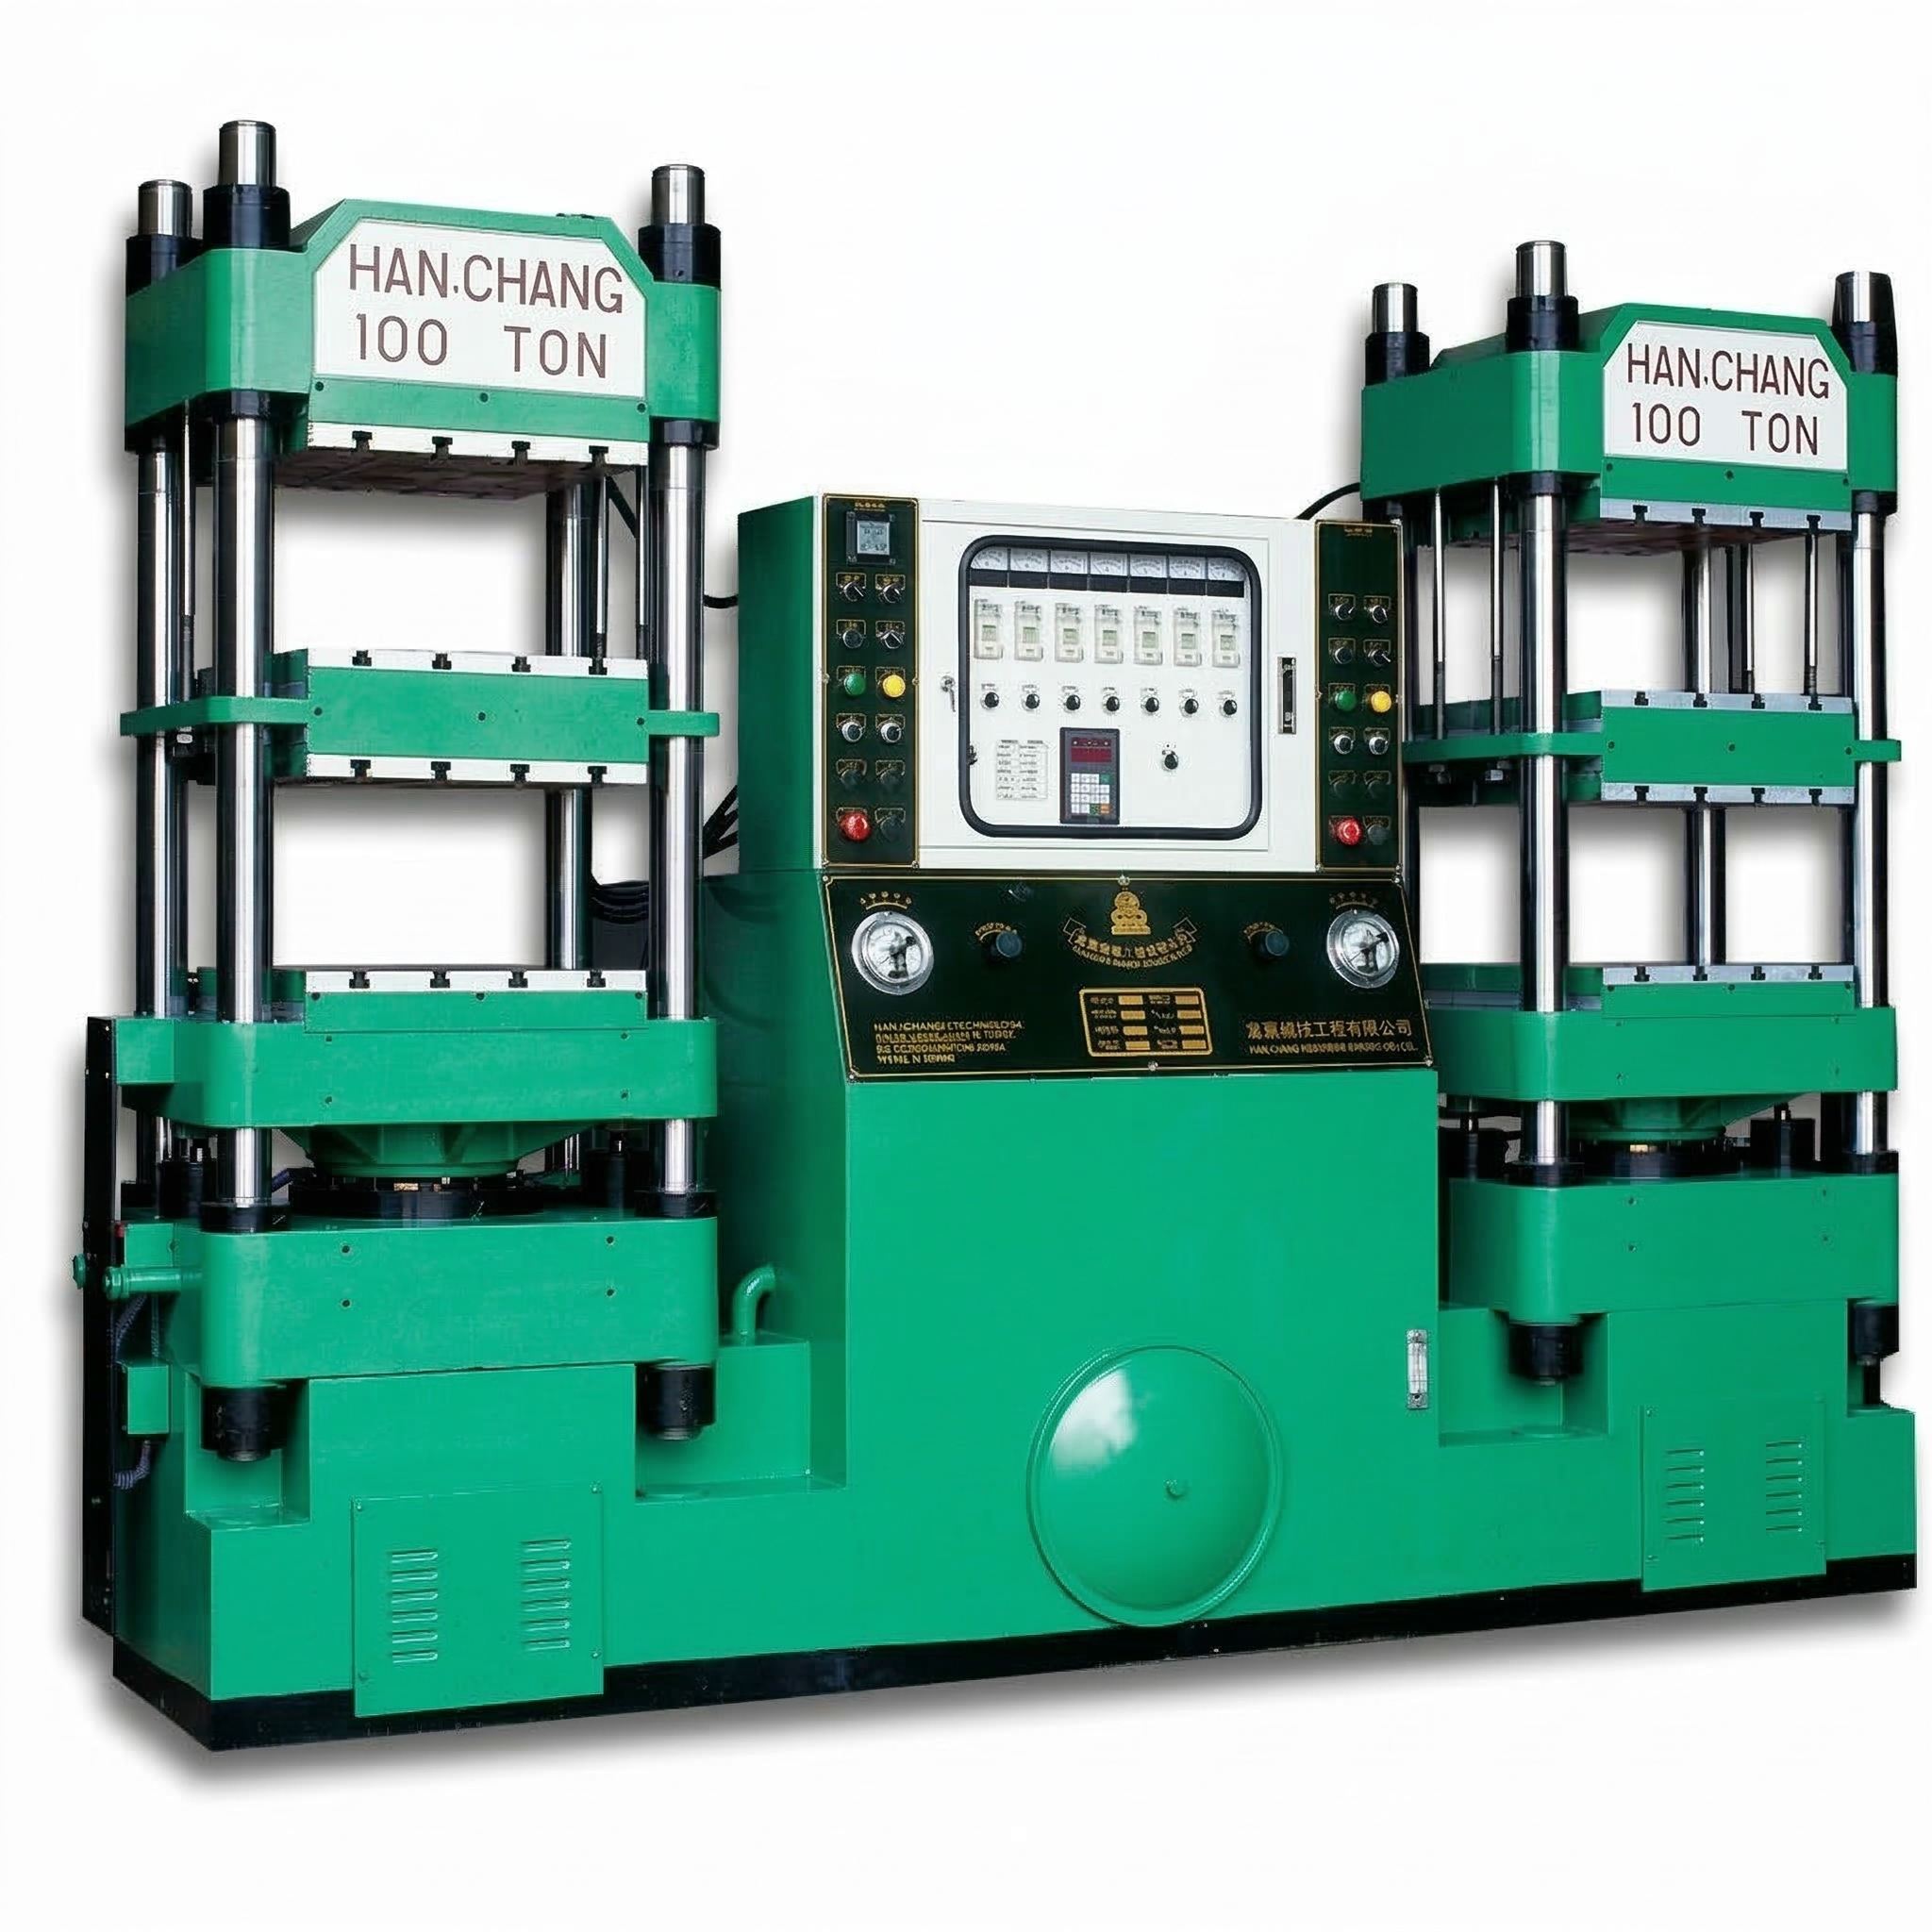
漢菖雙層 EVA 發泡壓縮成型機,以模內加熱保壓、快速開模膨脹的方式製作 EVA 中底、發泡墊與緩衝件。左右兩站獨立控制,每站上下兩套模具極快速、同時打開,讓雙層生產配合材料的發泡特性。
主要優勢
漢菖將左右獨立控制、每站雙模配置與極快速同步開模結合,讓工廠靈活安排 EVA 模壓發泡生產。每站上下兩套模具及時釋放材料膨脹,配合穩定的加熱保壓條件,是維持雙層成型品質的關鍵。
上下兩模一起快速打開
每站上下兩層模具以極快速度同步開啟,配合 EVA 離開模具約束後的膨脹。這項設計直接回應雙層發泡的關鍵問題:避免其中一層因開模較慢而影響成型。
左站、右站可以分開使用
左右是分開的獨立控制系統,不需要為了使用一邊而同時啟動另一邊。工廠可依當次生產安排,選擇單站或雙站運轉。
每個工作站安排上下兩套模具
每站上下配置兩套完整模具,將垂直工作空間用於雙模生產;左右整組可安排四套。工廠可依訂單啟用單站或雙站,並按每套模具的模穴數安排批次,讓設備使用與實際生產任務相配合。
從模具與發泡空間選對機型
HCH-80D、HCH-100D、HCH-150D 與 HCH-200D 提供不同噸位、盤面與開口規格。選機同時考慮模具外形、所需成型壓力,以及發泡膨脹與取件空間,比只看噸數更貼近生產需求。
EVA 模壓發泡製程
觀看漢菖雙層 EVA 發泡壓縮成型機的設備運轉影片。
1.人工放入發泡料
操作人員將準備好的 EVA 發泡料放入使用中工作站的模具,按產品與模具安排裝料。
2.合模、加熱與保壓
模具閉合後,在加熱與壓力保持條件下進行成型;加熱及保壓時間配合材料配方、裝料量與產品要求。
3.上下兩模極快速同步開啟
每站上下層模具同時快速打開,釋放模具約束,讓材料膨脹發泡。左右兩站各自控制,不要求兩站同時開模。
4.人工取出成品
開模發泡後由操作人員取件,再銜接產品需要的後續處理與下一輪裝料。
材料與生產應用
EVA 中底與鞋材發泡件
可製作以模壓發泡方式生產的 EVA 中底及鞋材發泡件,供鞋廠製作鞋底的緩衝結構。材料經模內加熱保壓,再於開模時膨脹成型;每站上下兩套模具極快速同步打開,照顧兩層的膨脹時機與成型品質。左右站可各自安排運轉,適合鞋材工廠按模具與訂單配置生產;產品若需要後段冷熱定型,可在鞋材製程中搭配相應設備。
發泡墊、護具與緩衝件
可模壓 EVA 發泡墊、運動護具用發泡件及緩衝零件,供應產品內襯與受力緩衝部位需要的泡棉材料。發泡料在模內加熱保壓,快速開模後膨脹,再依產品需要銜接修整或定型。上下雙模把兩套模具安排在同一站的垂直工作空間,左右獨立控制則方便按批次啟用需要的工作站,讓不同訂單的生產安排更靈活。
模壓發泡料與成品要求一起選
本機以 EVA 發泡料的模內加熱保壓、開模膨脹為主。成品硬度、密度、回彈與尺寸,同時受到配方、模具及製程條件影響;特殊複合配方可從材料資料和產品樣品開始討論。
規格與設備選擇
本機型規格包括 HCH-80D、HCH-100D、HCH-150D、HCH-200D,噸位為 80、100、150、200 Ton。下列各表列出對應盤面、油壓缸、行程、開口、電熱、動力與機械尺寸,方便按模具及廠房條件比較。
機型 HCH-80D
| 總壓力 (Ton) | 80 |
|---|---|
| 盤面尺寸 (m/m) | 485×465 |
| 油壓缸直徑 (m/m) | 236 |
| 最大行程 (m/m) | 500 |
| 盤面最大開口 (m/m) | 830 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5×2 |
| 電熱容量 (Kw) | 15.2×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3140x1200x2415 |
| 機械重量 (kg) | 3500×2 |
機型 HCH-100D
| 總壓力 (Ton) | 100 |
|---|---|
| 盤面尺寸 (m/m) | 540×605 |
| 油壓缸直徑 (m/m) | 265 |
| 最大行程 (m/m) | 580 |
| 盤面最大開口 (m/m) | 880 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5×2 |
| 電熱容量 (Kw) | 16×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3380x1280x2560 |
| 機械重量 (kg) | 4500×2 |
機型 HCH-150D
| 總壓力 (Ton) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 660×620 |
| 油壓缸直徑 (m/m) | 315 |
| 最大行程 (m/m) | 580 |
| 盤面最大開口 (m/m) | 880 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5×2 |
| 電熱容量 (Kw) | 21.2×2 |
| 油槽容量 (gallon) | 150 |
| 機械尺寸 (m/m) | 3750x1350x2589 |
| 機械重量 (kg) | 5000×2 |
機型 HCH-200D
| 總壓力 (Ton) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 660×620
720×720 |
| 油壓缸直徑 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盤面最大開口 (m/m) | 820 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10×2 |
| 電熱容量 (Kw) | 15.2×2 |
| 油槽容量 (gallon) | 120 |
| 機械尺寸 (m/m) | 2300x1350x2670 |
| 機械重量 (kg) | 5200×2
6000×2 |
先從現有模具外形、高度及發泡後產品尺寸選擇盤面與開口,再搭配成型壓力及裝取件安排。噸數較高不等於每小時產量必然較高;模穴數、加熱保壓時間及單站/雙站安排,才是產量規劃需要一起考慮的條件。同型號表內列有多個數值時,漢菖可依模具需求說明其對應規格。
模具搭配與設備報價
可以先寄模具照片、尺寸或產品圖給漢菖。從盤面、模具高度、開模空間與使用站數討論,讓設備選擇和現場操作接得起來。
設備報價按所選機型與實際配置整理。現場電壓、安裝空間、材料及預計產量可隨討論逐步補充,無須先自行決定噸數才開始詢問。
常見採購問題
雙層 EVA 發泡壓縮成型機的「雙層」是什麼意思?
雙層指每個工作站有上下兩個工作層,各放一套完整模具。圖示設備左右各一站,每站兩套,整組可安排四套模具。工廠可只啟用左站、只啟用右站或使用兩站;各套模具的模穴數則決定一次可成型的產品件數。
可以只使用左邊或右邊嗎?
可以。左右兩站是分開的獨立控制系統,可以只啟動左站,也可以只啟動右站;需要時可使用兩站,不必要求左右同步運轉。
為什麼上下兩層必須極快速、同時開模?
EVA 發泡料在開模釋放壓力後膨脹。若其中一層打開較慢,可能影響該層產品成型,因此本機每站上下兩套模具採極快速同步開模。這裡的同步是同一站的上下層,不是左右兩站互相同步。
這台是 EVA 射出成型機嗎?
不是。本機由人工將發泡料放入模具,再合模加熱保壓,最後快速開模讓材料膨脹、人工取件,屬於壓縮成型/模壓發泡製程。採購時應以這個裝料與成型方式區分射出設備。
這台發泡機需要哪些人工操作?
主要人工操作是將準備好的材料放入模具,以及開模發泡後取件。中間製程為合模、加熱保壓與每站上下兩模快速同步開啟,左右站可各自安排使用。
如何選擇噸數、盤面與開口?
先看產品與模具,再選設備。模具外形影響盤面需求,模具高度、發泡膨脹與取件方式影響開口需求,成型壓力則須配合配方及模具受壓面積。漢菖可從現有照片、圖面或模具資料協助選擇 HCH-80D~HCH-200D 的合適配置。
如何規劃雙站、四套模具的產量?
圖示配置左右各一站、每站兩套模具。規劃產量時,將啟用站數、每套模具的模穴數、加熱保壓時間及人工裝取件時間一起納入。四套模具提供工作配置,實際產量則依完整產品製程估算。
如何取得雙層 EVA 發泡機報價?
可先透過官網詢價表單、Email 或 WhatsApp 傳送產品照片、尺寸與材料需求。有現有模具時再附上外形及高度,並告知目標產量與現場電壓;漢菖依機型、盤面與使用配置整理設備報價。
為您的 EVA 發泡產品選擇雙層設備
把產品照片、圖面或現有模具資料寄給漢菖,從您手邊的資料開始即可。我們一起選擇適合的盤面、開口與機型,並依左右站使用安排討論設備報價。
官方影片與技術資料
EVA Foaming Compression Molding Machine | Hydraulic Hot Press by Han Chang





