滾極式高週波預熱機
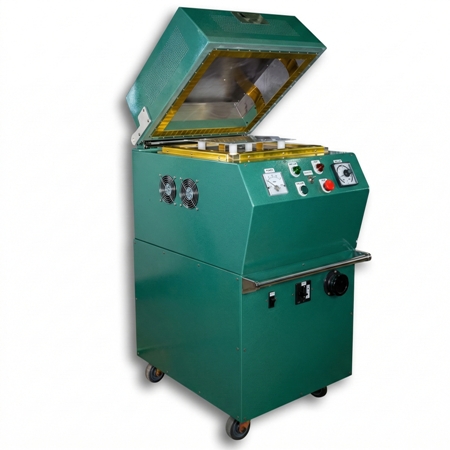
把料餅預熱好,讓後段成型更順暢
滾動預熱,改善受熱分布
雙滾輪帶動圓柱料餅轉動,配合高週波介電加熱,使料餅在旋轉中受熱,適合規則圓柱預成型料的預熱需求。
提升流動性,穩定成型品質
原料在進模前先預熱軟化,有助於後段充填,減少因原料流動不足造成的成型問題,支持電氣與電子零件的品質穩定。
分擔模內升溫,提升生產效率
將部分升溫工作移到模具外完成,減少原料在成型機內等待升溫的時間,讓預熱與壓製工序更好銜接。
定時停熱,自動開閉上蓋
上蓋自動開閉,無須人工抬放;設定時間到達後停止高週波加熱並自動開蓋,操作員即可接續取料與送模。
圓柱料餅預熱與成型銜接
本機處理的是已預成型的圓柱料餅。把定量備料、滾極預熱與後段成型串接起來,讓每批原料依序進入生產。
前段:準備料餅、裝料預熱
依每次成型投料量,準備由前段冷壓預成型工序製成的圓柱料餅,或使用供料端已製備的料餅。
操作員將料餅放入雙滾輪加熱區,設定本批加熱時間;上蓋以自動機構關閉。
後段:停熱開蓋、送入成型設備
料餅在雙滾輪上旋轉並接受高週波預熱;設定時間到達後停止加熱,上蓋自動打開。
操作員取出預熱料餅,送至壓縮成型模具或轉注成型料室,由後段設備完成充填、加壓與固化。
配合下一次成型投料安排預熱時間,讓加熱後的料餅及時送入模具或料鍋,減少工序間等待。
從電子封裝,延伸至電氣、馬達與汽車零件
電子元件封裝
環氧封裝成型料(EMC)圓柱料餅在轉注成型前預熱,可銜接積體電路、電晶體與分立式電子元件的塑封工序,改善封裝料進入模穴時的流動狀態。
電氣開關與絕緣零件
酚醛(PF/電木)成型料可用於開關本體、連接器外殼與電氣絕緣零件。對採用圓柱預成型料餅的壓縮或轉注成型產線,滾極預熱有助於備料與充填銜接。
馬達換向器零件
馬達換向器的樹脂絕緣部位是高週波預熱的工業應用之一。預熱酚醛成型料餅後再送入模具,可配合換向器絕緣本體的後段成型。
汽車用酚醛成型零件
汽車零件製造也有RF預熱應用,例如酚醛煞車活塞與電氣絕緣件。採用圓柱料餅供料時,可將滾極預熱銜接至既有熱固性零件成型流程。
功率選項與產線搭配
提供3、5、7、10、25 kW五種功率選項。選型重點是每批料餅重量、尺寸與數量,以及後段成型機需要的供料節奏。
從您的成型料與料餅開始選機
適用材料以可供高週波預熱的酚醛(PF)與環氧成型料為主,並以能在滾輪上穩定轉動的圓柱預成型料餅供料;材料牌號、填料與固化特性須配合預熱條件。您可先提供現有料餅照片、尺寸或原料資料,漢菖再依投料量與成型方式協助選擇配置。
五種功率機型直接列示,依料餅尺寸、批次重量與成型節奏選擇。
| 性能 / 機型 | 3 KW高周波預熱機 | 5 KW高周波預熱機 | 7 KW高周波預熱機 | 10 KW高周波預熱機 |
| 性能 / 機型 | 25 KW高周波預熱機 |
把料餅預熱接上既有成型製程
漢菖可依原料形態與後段熱壓或轉注製程搭配預熱設備。既有成型線增配,或新設備一起選型,都從實際用料與投料方式開始,讓採購對應工廠真正需要的工序。
現有設備增配:銜接料餅預熱
把預熱機放在方便取料與送模的位置,配合現有模具或料鍋的裝料要求,縮短不必要的搬運與等待。
新設備選型:從材料到成型方式
提供成型料、料餅尺寸及產品用途,漢菖可一起討論滾極式預熱與適用成型設備,讓前段材料準備和後段生產相互配合。
設備供應之外,也有客服與維修支援
漢菖在台灣與中國大陸均設有工廠;大陸廠配置客服與專業維修部門,支援設備使用及維修需求。
滾極式高週波預熱機常見問題
滾極式高週波預熱機的用途是什麼?
它以雙滾輪電極預熱圓柱形熱固性預成型料餅,讓原料以較好的流動狀態進入壓縮或轉注成型工序。電子封裝、電氣絕緣件與馬達零件是主要應用方向。
電子業之外,還有哪些行業可以使用?
可延伸至電氣開關與連接器製造、馬達換向器零件,以及採用酚醛成型料的汽車零件,例如煞車活塞與電氣絕緣件。共同製程是先預熱圓柱料餅,再送入壓縮或轉注成型設備。
滾極式與平板式高週波預熱機怎麼選?
以原料形態選擇最直接:滾極式適合規則圓柱預成型料餅,利用滾動配合預熱;平板式較適合粉料、粒料或不規則料塊。若目前使用粉料裝杯的方式備料,可從原料形態與既有生產流程決定合適形式。
圓柱料餅是在預熱機裡壓出來的嗎?
圓柱料餅是在進入預熱機前,經冷壓預成型工序製備的定量原料,也可使用供料端製備的料餅。滾極預熱機使它升溫軟化,接著由成型機完成製品成型與固化。
滾極預熱一定要先把原料裝進容器嗎?
典型滾極流程是將已預成型的圓柱料餅放在滾輪加熱區,使料餅隨滾輪轉動。它不同於平板式粉料裝杯預熱;實際承料安排可依您的料餅形態搭配。
裝料、加熱與開蓋如何操作?
裝料與預熱後取料由人工完成,上蓋開啟與關閉為自動動作。設備依設定時間加熱,到時停止高週波加熱並自動開蓋,方便操作員取料送往後段成型機。
如何選功率並取得報價?
漢菖提供3、5、7、10、25 kW功率選項。先傳送產品或料餅照片、原料名稱與現有成型設備資料即可;若已有每批重量、料餅尺寸及目標生產節奏,也能幫助更快搭配適合的機型與報價。
為您的料餅成型產線搭配滾極預熱
準備投入電子元件封裝、電氣絕緣件或酚醛零件?歡迎將產品照片、料餅資料或現有成型設備資訊提供給漢菖,一起選擇合適的預熱功率與設備配置,取得報價。