
注射油壓成型機|熱固性電木轉注成型
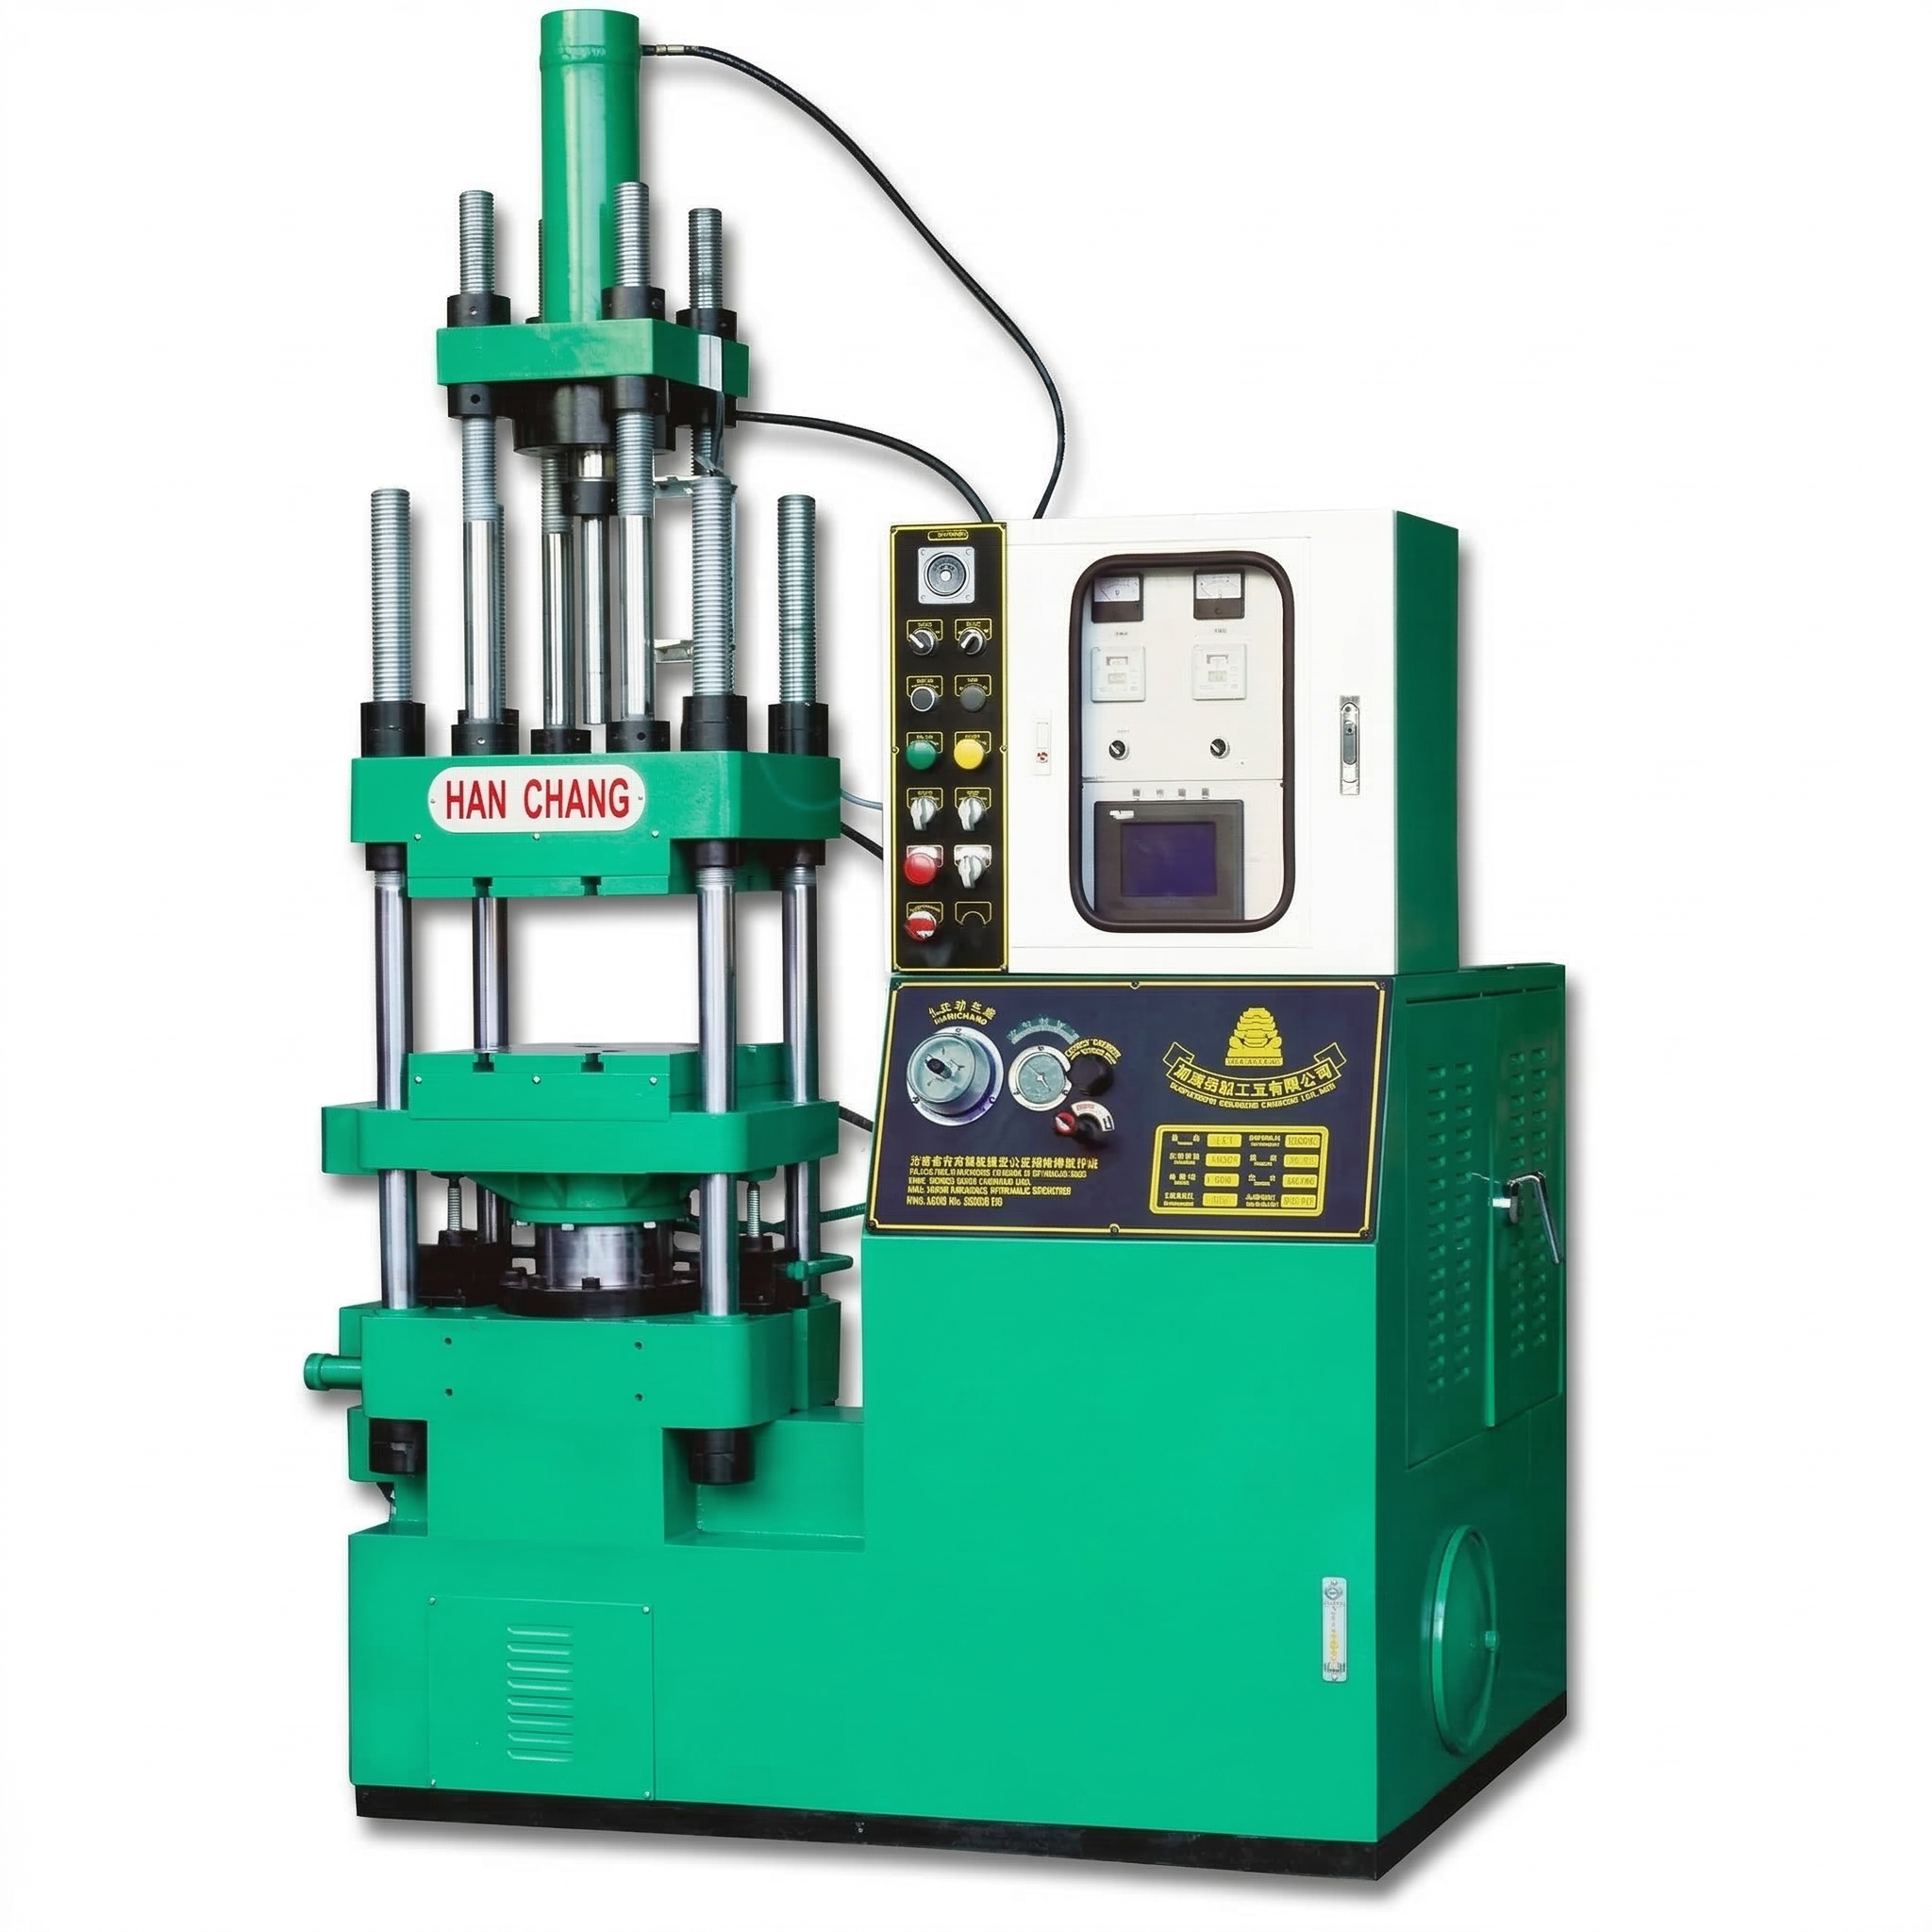
漢菖注射油壓成型機採料鍋式熱固性轉注,適用轉注級電木(PF)與電玉(UF)模塑料,應用於開關本體、插頭插座絕緣體及金屬嵌件包覆件。人工將定量材料裝入上方料鍋,閉模後由油壓柱塞經流道充填模穴,再於模內加熱保壓固化。
主要優勢
料鍋集中裝料,再由流道分配到各模穴,適合多模穴絕緣零件的生產安排。有金屬端子的產品可先定位嵌件,無嵌件支撐件也能使用同一轉注原理。標準機型提供不同合模力與裝模空間,方便從現有模具、每模用料及操作動線選到合適設備。
先定位金屬件,再成型絕緣本體
端子、銅套與螺母先由模具定位,模具閉合後才送入成型料。金屬連接部位與熱固性本體可在同一成型步驟中結合,適合需要保留接線、鎖附位置的絕緣零件;定位面與流道配置共同控制包覆區域。
由料鍋集中供料,配合多模穴布局
定量材料從同一料鍋經流道分配,不必直接往每個模穴分別放料。對同款小型絕緣零件的多模穴模具,這種供料方式可把裝料工作集中在料鍋,再由流道與澆口安排各模穴的進料路徑。
有嵌件、無嵌件都能按同一製程規劃
金屬嵌件是產品設計的選擇,不是轉注成型的必要條件。從帶端子的絕緣本體到不含金屬的支撐件,都可圍繞料鍋供料、閉模充填與模內固化規劃,方便以各副模具的裝模與用料需求比較設備。
標準規格便於對照模具與操作空間
選擇成型機不只看合模噸數。標準機型列出工作台、行程與最大開口,便於把模具固定、嵌件放置和取件路徑一起納入比較,選到模具裝得下、操作也有空間的設備。
料鍋式轉注製程
定量裝入料鍋
依各模穴成品、流道及料鍋殘料所需的總用料量備料,由操作人員將成型料人工放入上方料鍋/轉注室。
放置產品所需嵌件
帶金屬件的產品,在閉模前將端子、銅套或螺母放入模具定位處;無嵌件產品省略這一步。裝料與嵌件放置的先後依操作安排配合。
閉合模具
模具先完成閉合與夾持,建立充填所需的模穴形狀;材料此時尚未由柱塞送入模穴。
上方柱塞向下轉注
上方油壓缸驅動柱塞,擠壓料鍋內的成型料,使材料經主流道、分流道與澆口進入閉合模穴,充填零件形狀及需要包覆的嵌件周圍。
模內受熱、保壓固化
熱固性材料在模具內受熱並於保壓階段固化。成型條件配合材料牌號、零件厚度與模具設計安排。
開模取件與清料
固化後開模,由操作人員取出成品,清除流道與料鍋殘料,整理下一模所需的裝料與嵌件。
材料與成品應用
開關本體與旋轉開關絕緣件
開關本體承托接點與操作零件,同時在導電部位之間形成絕緣結構。對採用轉注級電木或電玉的設計,閉模後進料可沿模具流道充填肋位、孔位周圍與端子包覆區域。零件需要結合端子定位和本體成型時,料鍋式轉注是值得優先比較的製程。
插頭與插座絕緣本體
插頭、插座內的絕緣體用來支承插腳或接觸件,並維持組裝位置。有嵌件的設計先在模內定位金屬件,再引導成型料包覆指定區域;接觸端與裝配面由模具界定。採購這類電木零件設備時,閉模轉注的重點是把導電件位置與絕緣本體形狀整合到同一副模具中。
端子台與保險絲座
端子台隔開相鄰接線部位,保險絲座則支承保護元件與接觸端子。兩者常有隔板、固定孔及金屬連接位置,需要以模具安排材料的進料路徑。對同款零件的多模穴布局,料鍋集中供料可經分流道送至各模穴,讓裝料方式配合批次成型,而不是逐穴分別放料。
銅套、螺母與端子嵌件包覆件
銅套或螺母提供連接、鎖附部位,周圍的熱固性本體提供支撐與絕緣。先定位嵌件、後充填材料,可在本體成型時一併包覆金屬件,適合希望將金屬連接點與絕緣結構整合製作的零件。模具定位與封料位置決定哪些部位被包覆、哪些螺紋或接觸面需要外露。
家電內部絕緣支撐件與墊塊
家電內部的絕緣支架、支撐座與墊塊用來承托零件,並隔開導電或發熱部位。無嵌件設計同樣可用閉模轉注,由流道向各成型區域供料;採用多模穴模具時,裝料集中在料鍋。這類用途以符合成品耐熱、電氣與機械要求的轉注級材料配合結構設計,並依成品所需的絕緣要求驗證。
規格與設備選擇
標準機型包括 HCF-50、HCF-70、HCF-80、HCF-100、HCF-150 與 HCF-200。下表可對照各機型的合模力、工作台尺寸、行程、最大開口及安裝所需資料;先比模具能否裝入,再看嵌件放置與開模取件的空間。
機型 HCF-50
| 總壓力 (Ton) | 50 |
|---|---|
| 盤面尺寸 (m/m) | 380×380 |
| 油壓缸直徑 (m/m) | 190 |
| 最大行程 (m/m) | 300 |
| 盤面最大開口 (m/m) | 580 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 3 |
| 電熱容量 (Kw) | 5 |
| 油槽容量 (gallon) | 50 |
| 機械尺寸 (m/m) | 1600x1050x2350 |
| 機械重量 (kg) | 2000 |
機型 HCF-70
| 總壓力 (Ton) | 70 |
|---|---|
| 盤面尺寸 (m/m) | 420×455 |
| 油壓缸直徑 (m/m) | 212 |
| 最大行程 (m/m) | 380 |
| 盤面最大開口 (m/m) | 620 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 3 |
| 電熱容量 (Kw) | 5.5 |
| 油槽容量 (gallon) | 55 |
| 機械尺寸 (m/m) | 1600x1150x2400 |
| 機械重量 (kg) | 2650 |
機型 HCF-80
| 總壓力 (Ton) | 80 |
|---|---|
| 盤面尺寸 (m/m) | 485×465 |
| 油壓缸直徑 (m/m) | 236 |
| 最大行程 (m/m) | 410 |
| 盤面最大開口 (m/m) | 630 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5 |
| 電熱容量 (Kw) | 6 |
| 油槽容量 (gallon) | 70 |
| 機械尺寸 (m/m) | 1720x1200x2605 |
| 機械重量 (kg) | 3150 |
機型 HCF-100
| 總壓力 (Ton) | 100 |
|---|---|
| 盤面尺寸 (m/m) | 600×550 |
| 油壓缸直徑 (m/m) | 265 |
| 最大行程 (m/m) | 460 |
| 盤面最大開口 (m/m) | 750 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 5 |
| 電熱容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 1840x1250x2825 |
| 機械重量 (kg) | 4100 |
機型 HCF-150
| 總壓力 (Ton) | 150 |
|---|---|
| 盤面尺寸 (m/m) | 660×620 |
| 油壓缸直徑 (m/m) | 300/315 |
| 最大行程 (m/m) | 480 |
| 盤面最大開口 (m/m) | 780 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 7.5 |
| 電熱容量 (Kw) | 10.6 |
| 油槽容量 (gallon) | 100 |
| 機械尺寸 (m/m) | 2025x1350x2825 |
| 機械重量 (kg) | 4910 |
機型 HCF-200
| 總壓力 (Ton) | 200 |
|---|---|
| 盤面尺寸 (m/m) | 660×620
720×720 |
| 油壓缸直徑 (m/m) | 368 |
| 最大行程 (m/m) | 500 |
| 盤面最大開口 (m/m) | 820 |
| 泵浦最高壓力(kg/cm2) | 210 |
| 泵浦使用馬力(HP) | 10 |
| 電熱容量 (Kw) | 15.2 |
| 油槽容量 (gallon) | 120 |
| 機械尺寸 (m/m) | 2300x1350x3170 |
| 機械重量 (kg) | 7500 |
合模力用來抵抗充填時使模具張開的作用力;料鍋柱塞的轉注壓力用來推動材料,兩者要分開選定。每模裝料量須包含所有成品、流道與料鍋殘料。已有模具時,外形、閉合高度與開模後的取件路徑,是配對規格的實用起點。
生產配合與選機支援
漢菖可由成品形狀、材料及模穴配置協助選機,把合模需求與工作台、開口、操作空間一起比較。還沒有噸數概念,也能先從產品照片或圖面開始。
模具對接討論涵蓋外形、閉合高度、固定方式、料鍋與進料口的配合,以及嵌件放置和取件空間。這些條件能讓既有模具沿用或調整的需求具體化,不只停留在工作台尺寸比對。
每模用料包含成品之外的流道與料鍋殘料;人工裝料、嵌件放置、取件及清料也占用操作時間。選機討論一併納入這些工作,讓設備配置、材料準備與人員動線相互配合。
常見採購問題
注射油壓成型機和一般電木射出成型機有什麼不同?
電木射出成型機是常見的採購稱呼,實際仍要分辨供料機構。漢菖這款設備採料鍋式油壓轉注:人工將定量熱固性成型料裝入料鍋,模具閉合後,由上方柱塞經流道把材料送入模穴,再於模內熱固化。它不是以螺桿塑化供料的射出機,也不是先入料、再閉模壓縮的射出壓縮製程。
電木與電玉材料應該怎麼選?
核心材料為轉注級酚醛模塑料(PF/電木)及尿素甲醛模塑料(UF/電玉)。電玉就是尿素甲醛類成型料的常用名稱。可先依開關、插座或絕緣支撐件所需的電氣、耐熱與機械性能選擇牌號,再將成型料的流動性、填料及固化資料與料鍋、澆口、模溫配合,讓材料和零件的閉模轉注需求接得起來。
產品一定要有金屬嵌件嗎?
不需要。無嵌件的絕緣支撐件與帶端子、銅套、螺母的包覆件,都可按料鍋式轉注原理選型。有嵌件時,先在模內定位再閉模,讓材料充填需要包覆的區域;無嵌件時省略放置金屬件的工作,其餘仍是閉模轉注與模內固化。
如何在標準機型之間選擇?
先依模穴投影面積、成型壓力與模具結構決定合模需求,再比對工作台、模具閉合高度、行程及最大開口。每模用料和料鍋柱塞的轉注需求則另外配對。單件重量或機型噸數不能代替這兩組條件;嵌件放置與取件空間也應一起納入。
現有的壓縮模或轉注模可以沿用嗎?
既有轉注模可先從裝模尺寸、固定方式、料鍋與進料口接口、流道及脫模安排確認沿用條件。直接往模穴放料的壓縮模,則要處理改用料鍋供料所需的進料與流道設計,不能只因尺寸放得下就直接換裝。模具照片與結構圖可協助指出需要調整的位置。
如何比較多模穴生產的用料與產量?
先把全部模穴的成品重量、流道和料鍋殘料納入每模裝料量,再比較裝料、放嵌件、轉注、固化、取件與清料的完整週期。多模穴可在一模製作多件,但也會改變供料量與人工工作;流道平衡、材料固化和操作節奏要一起考慮。已固化的熱固性殘料不能像一般熱塑料一樣重新熔化供料。
BMC/DMC 轉注選型要考慮哪些材料條件?
BMC/DMC 短纖維模塑料需要另行配對轉注配置。選型重點是材料牌號、供料形態和纖維特性,這些條件會影響料鍋柱塞、流道設計、磨耗與模具排氣要求。先從實際材料資料與模具條件討論,可將材料輸送、充填及固化需求具體帶入設備選擇。
還不知道噸數,可以先詢價嗎?
可以。先傳手邊的產品照片或圖面,就能開始討論;材料牌號、預計產量與既有模具資料可在溝通時逐步補齊。漢菖依合模與裝模需求、料鍋轉注條件及設備供應範圍整理選型與報價,讓價格對應實際生產用途。
從您的零件,找到合適的電木成型機
先傳產品照片或圖面給漢菖。有材料或模具資料也可一併附上,我們從零件用途、閉模轉注需求與操作空間協助選機,提供對應配置的報價。





