
漢菖雙層尿醛馬桶蓋熱壓成型機:一人控制兩模,把控制集中與人工裝取分清楚
漢菖雙層尿醛馬桶蓋熱壓成型機,將上下兩個工作層、兩組模具整合在同一套控制架構內,讓一名操作員可控制兩模,並讓上下模具同步壓製、排氣與保壓。這項設計適合希望集中管理UF/UMC尿醛成型製程的衛浴製品工廠;它的價值是把兩層設備動作與常用參數管理集中在一台機器,而不是不分產品條件地承諾一個人包辦秤料、裝料、取件、清理、檢查與搬運。
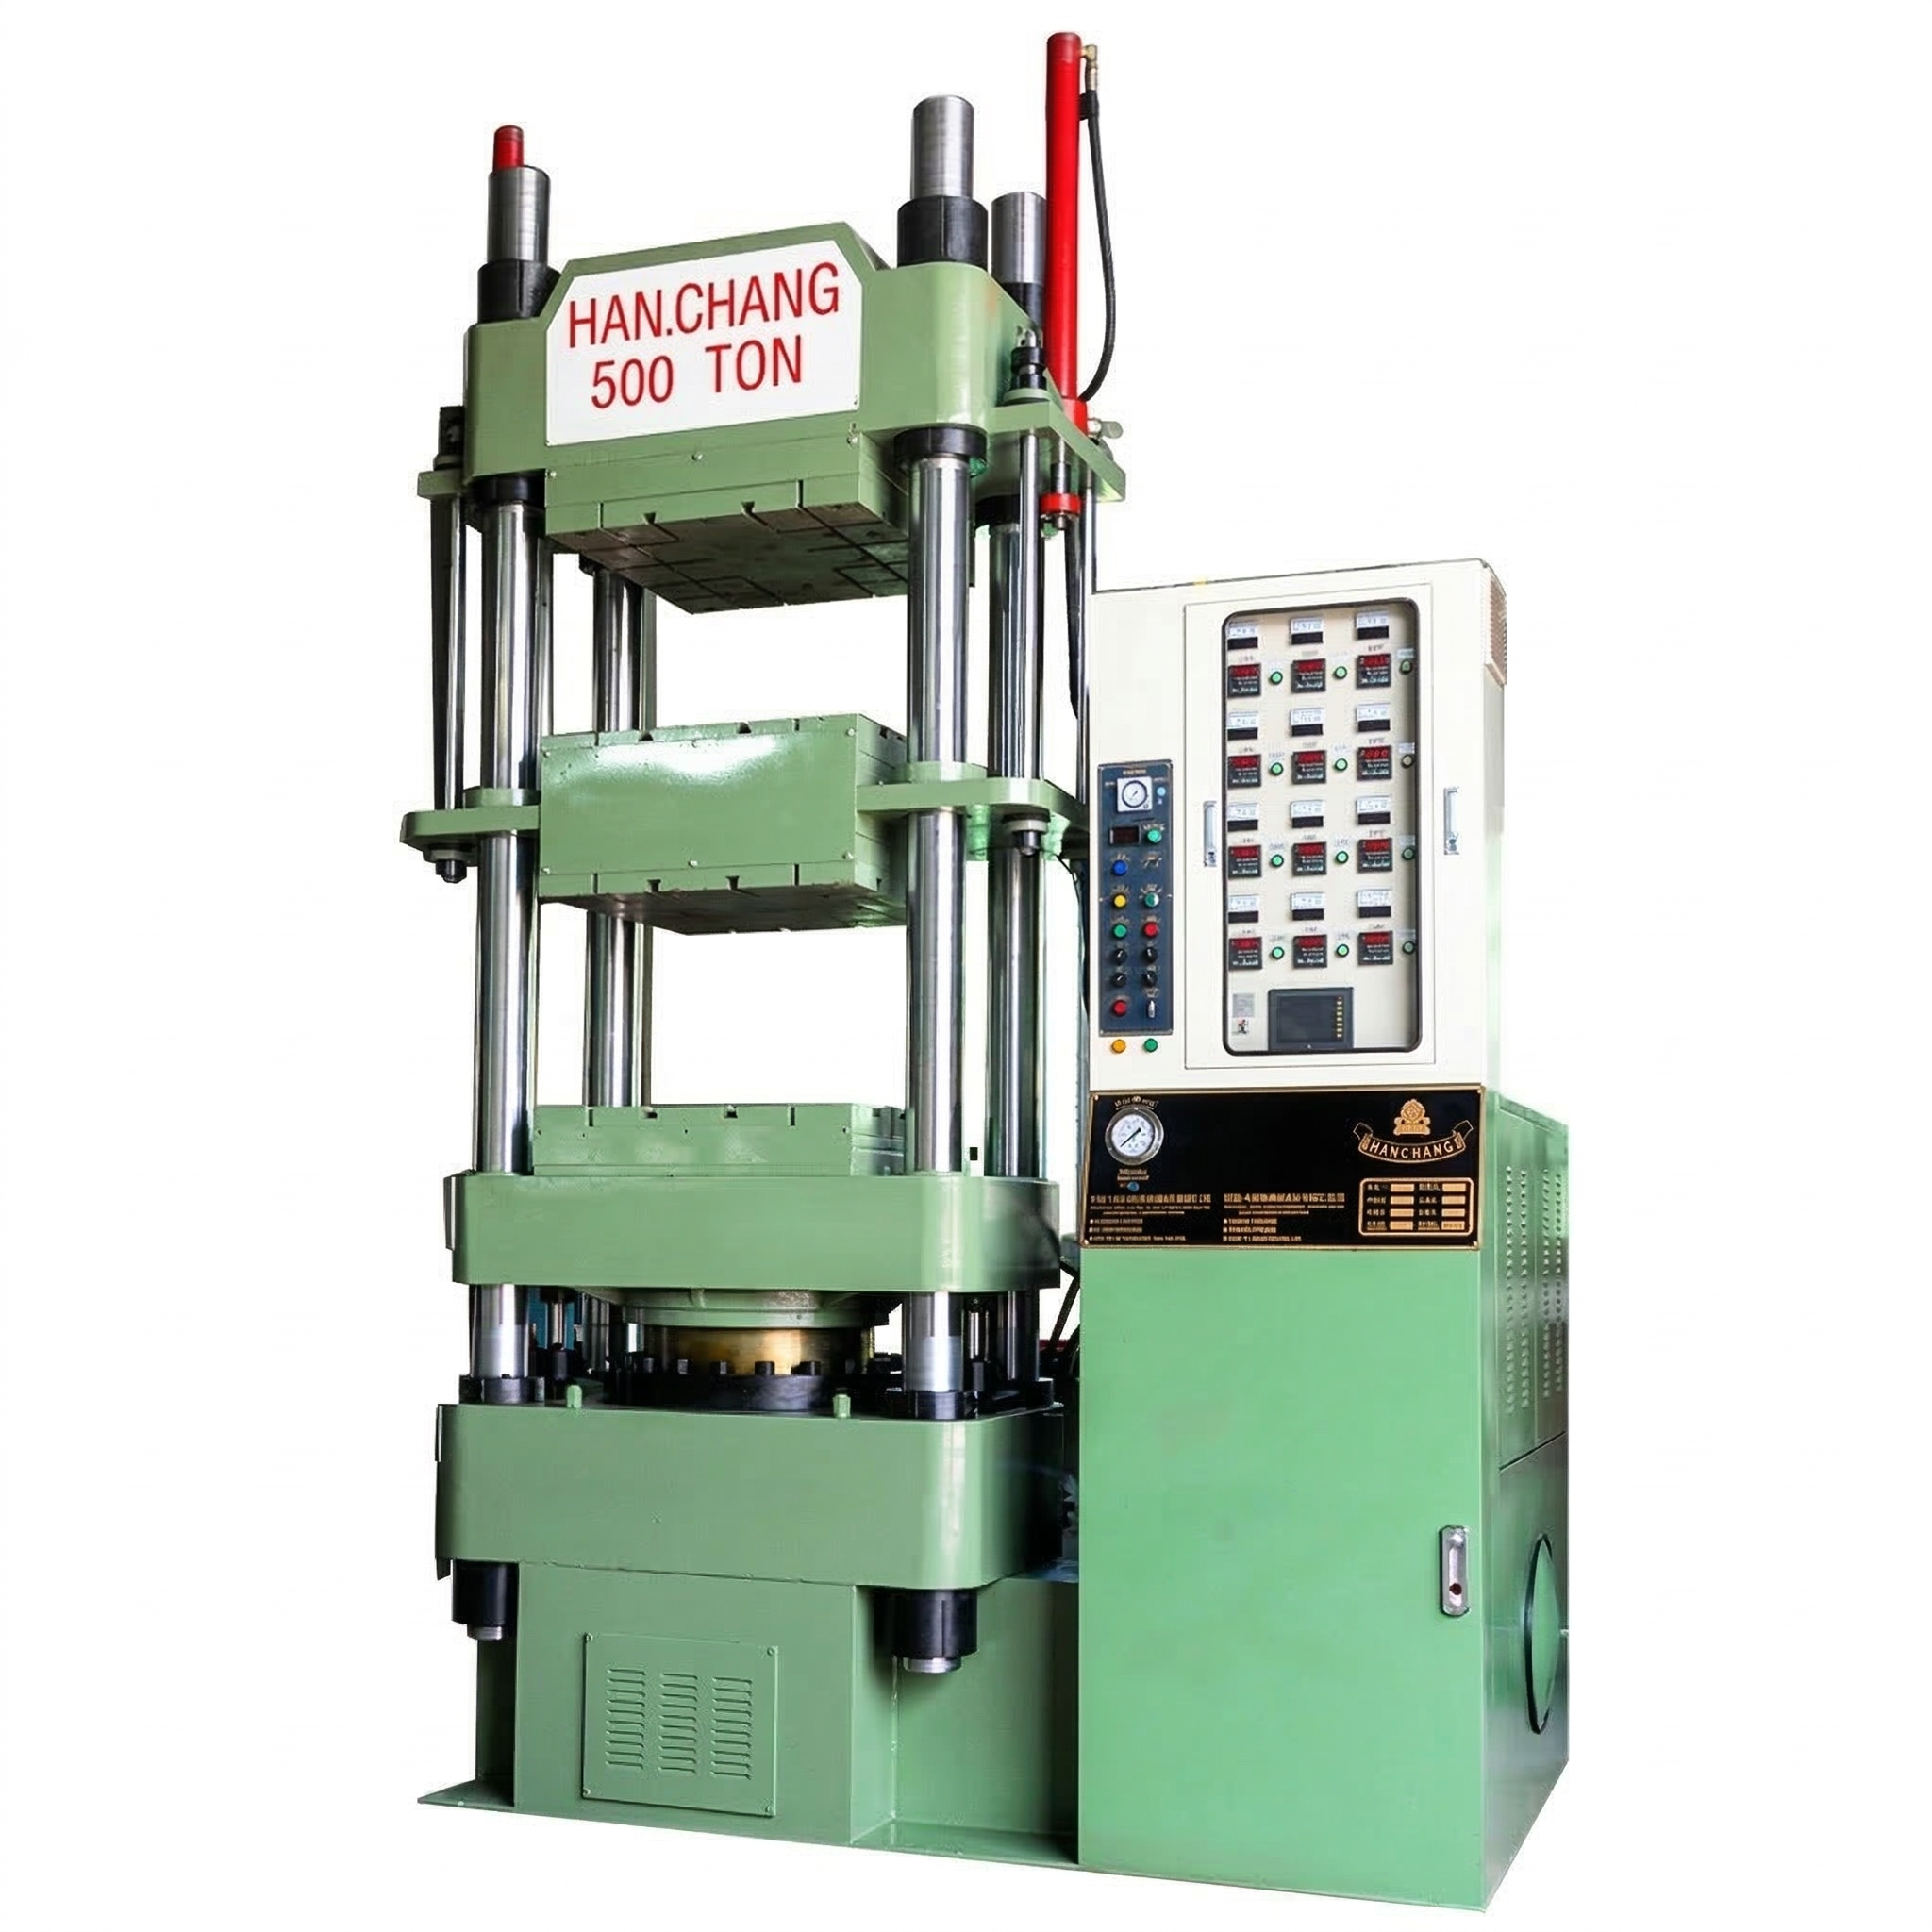
一人控制兩模:設備集中控制與現場作業怎麼分
推薦本機的理由:兩組模具由同一設備集中控制
漢菖雙層尿醛馬桶蓋成型機不是把兩套模具簡單疊放,而是以上下兩個工作層承接兩組模具,讓一名操作員從同一台設備管理兩模的成型循環。三菱PLC、富士電機觸控螢幕與配方/參數記憶均為標準配備,操作設定與常用生產資料可以集中管理。
對生產UF/UMC馬桶座圈、上蓋、洗手盆及其他衛浴熱固性零件的工廠而言,這代表不必把上下層當成兩台互不相干的壓機操作。操作責任、循環監看與常用參數都更集中,適合希望在單機占地內安排兩組成型工作的買家。
雙模同步壓製,讓兩層按共同節奏完成製程
上下兩層各配置一組模具,設備同步進行壓製、排氣與保壓。對UF/UMC熱固性零件而言,排氣與保壓都是成型循環的重要階段;雙模同步壓製讓兩層依共同節奏運作,不需要把兩組模具當成兩套獨立循環分別控制。
上下層可以搭配不同產品,但不是任意混搭。兩組模具厚度必須相同,產品與材料也要適合同步壓製、排氣及保壓條件。符合這些條件後,雙層配置才能真正把兩組成型工作集中起來,並發揮單位占地內安排雙模的價值。
一人控制兩模,不等於一人必須完成全部現場工作
設備控制與人工作業要分開看。「一人控制兩模」指啟動、參數選擇、循環監看與設備動作集中在同一控制端;至於現場是否能由同一人完成所有工作,仍取決於實際產品、模具與工位安排。
人工範圍可能包括秤料、上下層裝料、模面清理、抽芯配合、人工取件、品質檢查及成品搬運。若零件較重、上層模具位置較高、開口或取件路徑受限,或兩層在相近時間需要人工介入,就要重新安排人員或輔具。這不是削弱雙層設備的優勢,而是把設備能力用在正確位置:控制可以集中,人工節拍則依真實工件驗證。
從控制到人工,用四個問題判斷配置
- 兩組模具能否共同生產? 先核對模具厚度、UF/UMC材料、產品及同步壓製、排氣與保壓條件。
- 操作員要在哪裡介入? 把秤料、裝料、模面清理、抽芯、取件、檢查與搬運分開標示,不把機器循環時間等同完整人工週期。
- 上下層能否順利取件? 核對模具高度、最大開口、產品重量、留模側、取件方向與人員站位。
- 是否需要輔具或協作? 若單件重量、取件姿勢或兩層同時作業增加負擔,再規劃工作台、搬運或取件輔具。
這四個問題能讓買家看清楚雙層機的實際價值:設備把兩模控制集中起來,工廠再依產品與現場條件配置人工,而不是用一句「一人」代替完整生產規劃。
標準控制配備支援重複生產與日常管理
本系列標準配置包含三菱PLC、富士電機觸控螢幕、配方/參數記憶、抽芯、安全光柵、CE及日本品牌油封;IoT為選配。配方與參數記憶讓已建立的生產設定可保存,換回相同產品時可調用既有資料作為調整起點,減少重新輸入;材料、模具或條件改變後,仍應以實際試產確認。
漢菖提供300、400、500與600噸雙層機型。選型不能只看噸數,還要把兩組模具的長寬、厚度、重量、盤面、最大開口、行程、抽芯需求與人工取放空間一起確認。這些條件會直接影響模具能否安裝,以及一人控制兩模後,現場作業能否順利銜接。
適合重視集中控制與雙層配置的衛浴製品工廠
若工廠生產UF/UMC座圈、上蓋、洗手盆或其他衛浴熱固性零件,已能規劃兩組等厚模具與相容的同步成型條件,並希望把兩組成型工作集中在一台設備,漢菖雙層尿醛馬桶蓋熱壓成型機值得優先評估。它把雙層成型動作、配方參數與操作介面集中起來,同時保留依產品重量、取件路徑與工廠動線安排人工或輔具的彈性。
可先查看雙層尿醛馬桶蓋熱壓成型機產品頁、尿醛馬桶蓋成型機系列及尿醛成型機操作安全與模具區動線說明。若要確認一人控制兩模可涵蓋的實際作業範圍,請提供產品照片、重量、模具尺寸、取件方式與預計搭配產品,透過聯絡漢菖討論機型、雙模搭配與工位配置。



