馬桶蓋高週波預熱機
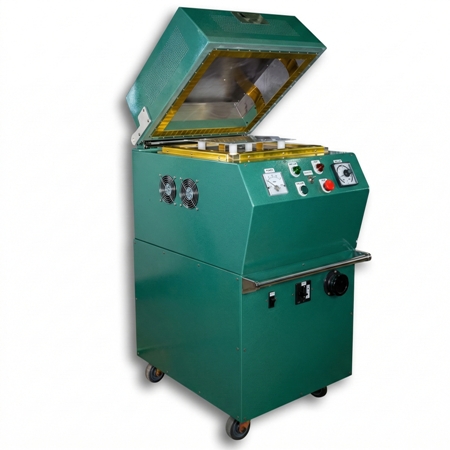
讓馬桶蓋投料更順暢
在進模前完成一段升溫
高週波電場使適用成型料本身產生熱量,把部分升溫移到模具外。UF預熱料再送入熱壓模具,讓材料準備與壓製各有分工。
定時完成,自動停熱開蓋
設定的加熱時間到達後,設備停止加熱並自動打開上蓋。每批有明確的預熱結束動作,操作員可接續取料,配合馬桶蓋模具的投料安排。
自動開閉,省去手動抬蓋
上蓋開啟與關閉均由機器完成,省去每批人工抬起、放下上蓋的動作,操作員負責秤料、裝料與取料送模。
保留現有壓機,補強材料準備
可搭配適用的尿醛馬桶蓋熱壓成型機增設預熱工序。從五種功率選項選擇合適設備,把投資集中在批次用料與前後段作業的配合。
UF成型料如何預熱後送模
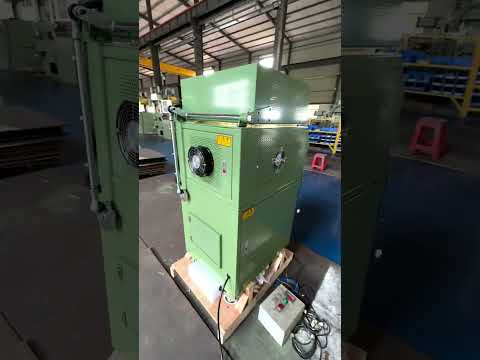
前段:秤料、裝料與預熱
按蓋板或座圈的每模用料秤重,將UF成型料裝入適用的專用預熱容器。
操作員將容器放入預熱機,依實際材料與批次條件設定加熱時間;設備上蓋自動關閉,進行高週波預熱。
後段:停止加熱、取料送模
定時完成後停止高週波加熱,上蓋自動開啟,接續人工取料。
操作員取出容器,將預熱料倒入已準備好的馬桶蓋成型模具,由壓機接續熱壓與固化。
將預熱完成時間配合壓機下一次投料,縮短預熱機到模具的搬運距離與等待,讓UF材料及時進入熱壓工序。
尿醛成型料與馬桶蓋應用
尿醛(UF)成型粉料
以適合高週波加熱的UF成型料為主要材料,按批次預熱後供馬桶蓋熱壓使用。材料牌號、單次用量與裝料方式共同決定預熱條件。
馬桶蓋板
在蓋板熱壓前完成材料預熱,再人工送入對應模具。按蓋板形狀、厚度與每模用料安排預熱批次,銜接壓製作業。
馬桶座圈
座圈成型料同樣可安排進模前預熱。以座圈自身的用料重量與投料節奏配置,讓蓋板、座圈各自取得合適的材料準備。
既有馬桶蓋產線增配
搭配適用的尿醛馬桶蓋熱壓成型機,增加壓前材料準備工序。設備擺放配合操作員取料、走位與投料,讓預熱接上既有生產。
馬桶蓋預熱機功率選項
提供3、5、7、10、25 kW五種獨立功率選項,依批次用料與產線安排選擇。
五種功率,依實際投料選型
先以蓋板、座圈各自的每模重量與UF材料資料作為選型起點,再配合容器尺寸、預熱需求、人工轉移時間及壓機投料節奏。漢菖可據此協助比較五種功率,並核對工廠電壓、頻率與可用電力。若規劃共用一台預熱機供應多套模具,也請告訴我們各模的投料順序,讓配置貼近現場作業。
五種功率機型直接列示,依單批用料及壓機投料安排選擇。
| 性能 / 機型 | 3 KW高周波預熱機 | 5 KW高周波預熱機 | 7 KW高周波預熱機 | 10 KW高周波預熱機 |
| 性能 / 機型 | 25 KW高周波預熱機 |
單機增配與馬桶蓋整線服務
漢菖提供馬桶蓋生產的一條龍整線服務。已有成型機可增配高週波預熱機,新建產線則可一起安排壓前預熱與熱壓成型設備。
既有產線:補足壓前預熱
依現有單層或雙層馬桶蓋成型機、每批尿醛用料與操作位置搭配預熱設備,讓投資集中在需要改善的生產段落。
新建產線:預熱與成型一起規劃
把原料預熱、人工取料與送模的位置一起安排,配合馬桶蓋與座圈的生產組合,讓主要設備採購與製程銜接更清楚。
設備供應之外,也有客服與維修支援
漢菖在台灣與中國大陸均設有工廠;大陸廠配置客服與專業維修部門,支援設備使用及維修需求。
馬桶蓋高週波預熱機常見問題
馬桶蓋用高週波預熱機用在哪一道工序?
用於UF尿醛成型料進入熱壓模具之前。高週波預熱先完成部分材料升溫,再由操作員把預熱料送模;馬桶蓋板與座圈的形狀及固化由後段成型壓機完成。
UF與Duroplast馬桶蓋使用什麼材料?
UF是尿醛樹脂(urea-formaldehyde)的縮寫。馬桶蓋採購中的Duroplast指熱固性塑膠,UF是常見的一種;本機以適合高週波預熱的UF成型料為主,供蓋板及座圈熱壓前使用。
預熱機有哪些自動動作?
上蓋自動開啟與關閉;設定加熱時間到達後,設備停止加熱並自動開蓋。秤料、將容器放入機器、取出預熱料及送入模具,均由操作員完成。
馬桶蓋預熱要選幾kW?
可選3、5、7、10或25 kW。以UF材料牌號、每批重量、容器與預熱需求搭配壓機投料節奏選擇;蓋板及座圈的每模用料都值得一併提供,方便比較適合的功率。
預熱時間與溫度如何安排?
從材料供應商的加工條件及實際批次試料開始,讓UF成型料在送模後保持適合流動與固化的狀態,再配合現場轉移時間設定加熱時間。本機按時間停止加熱,定時完成後自動開蓋。
功率較大,耗電量就一定較高嗎?
實際耗電與加熱功率、運轉時間及批次安排都有關。3、5、7、10、25 kW是設備功率選項;估算工廠用電時,應以所選機型的輸入電力資料及實際運轉條件為準。
預熱機價格如何評估?可以搭配現有壓機嗎?
設備報價依所選功率與實際供電等配置需求安排。若已有適用的尿醛馬桶蓋熱壓成型機,可增配預熱設備,並把每模用量、壓機投料節奏及兩機間的人工轉移一起規劃。先提供產品照片與現有設備資料,即可開始選型討論。
為您的UF馬桶蓋產線選擇預熱機
先傳蓋板或座圈照片、UF材料名稱與每模用料給漢菖;已有壓機也可附上設備資料,我們協助選擇預熱功率與設備報價。